别拿传统废品回收当循环制造
很多人一听到循环制造,第一反应不就是把生产剩下的废品攒着卖钱吗? 差得远。 传统废品回收走的是“收集-重熔-降级使用”的路线:比如食品级的铝合金易拉罐回收重熔后,去做建筑用的防盗网型材,材料的力学性能直接掉一个等级,价值折损一半都不止。但真正的循环制造,是从产品设计端就把“怎么拆、怎么回、怎么复用”算进全生命周期的账里——比如现在某德系车企的纯电平台,电机壳用的ADC12铝合金,设计时就预留了统一的快速拆解接口,报废回炉后材料的成分偏差能控制在0.3%以内,直接可以再做同精度等级的电机壳,根本不需要降级使用。 我之前碰到个做中小型机床的老板,去年还跟我吐槽说循环制造是给上市公司刷ESG报告用的“面子工程”,结果今年开春,他的核心客户——国内某头部风电整机厂,直接把“核心零部件可回收率不低于92%”写进了新的采购招标书,他连夜拉着技术部改了3轮产品设计,这才半年,现在逢人就说早知道早改了,之前死磕的降本空间,原来藏在产品设计的最开始。 问:我们是做中小型精密轴承的,目前主要是把生产过程产生的废钢屑攒着卖给废品站,这算参与循环制造了吗? 答:差得远。你这属于生产端最末端的边角料回收,是循环制造链条里最基础的一环,根本没摸到核心。真正算落地的循环制造,你得把环节往前挪:比如设计轴承时,把易磨损的保持架做成分体可替换结构,客户那边轴承内圈、外圈还能正常使用的时候,不用整根报废,换个保持架就能再跑3年;等真到了全寿命报废节点,整批轴承的高碳铬钢成分可以直接回炉做同精度等级的轴承钢,不用降级去做建筑钢筋。别小看这点改动,去年浙江有个做轴承的小厂,就靠把保持架改成可替换的模块化结构,售后维修成本直接降了40%,老客户复购率涨了27%,这比你把钢屑多卖两毛钱一吨赚多了。2024年循环制造落地的3个真实现状
💡 第一,根本不是只有大厂玩得起。之前帮东莞一家做压铸的小厂算过账,一条年处理1000吨生产边角料的密闭收集、分选、小型重熔的闭环生产线,整体投入大概是120万,按现在铝、锌等金属材料的价格差算,不到2年就能收回成本——根本不是动辄几个亿的“示范项目”才能做的事。 ❗ 第二,卡脖子的从来不是生产技术,是材料溯源数据。很多厂现在的问题是,生产出来的零件用了什么牌号的材料、混了多少合金元素,全靠车间老师傅的经验记,零件报废了之后,根本不知道该分到哪类回收料里,回炉的时候成分乱飘,最后只能当低等级材料低价卖。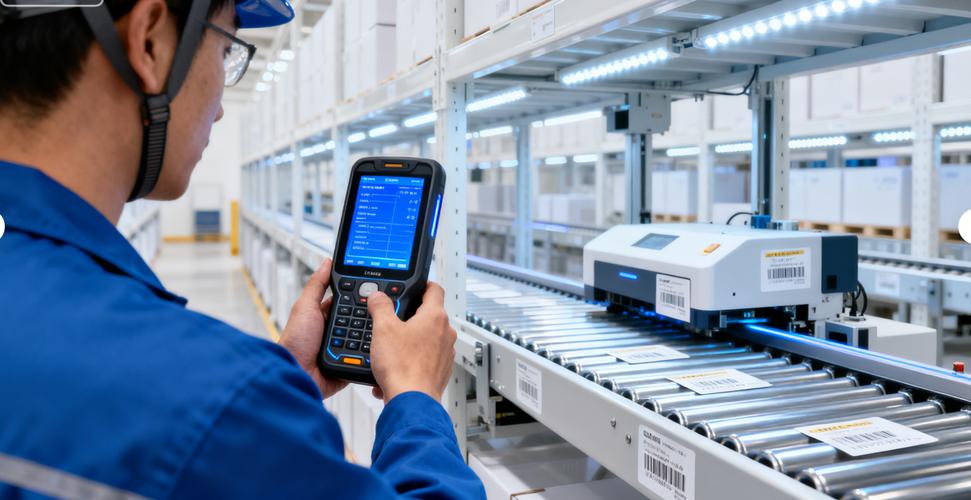
别把循环制造做成“表面文章”
之前去某号称“全流程循环制造示范园”的园区参观,进门就看到大厅的大屏幕上滚动着“年资源循环利用率98%”的大字,结果走到生产车间的角落,看到他们把分类好的回收料直接混着装车,拉去外地的小作坊回炉,连个基础的成分检测环节都没有。这不是循环制造,这是给参观的人看的PPT。 真正的循环制造,从来不是在门口挂个绿色环保的牌子、在ESG报告里写两行漂亮话就行的——是你车间里的金属切屑不用再找收废品的个体户拉走,是你卖出去的产品到了寿命终点,你能顺顺当当把它拆成可以直接回炉的均质材料块,是你算下来每用一吨合规的回收料,真的能少花真金白银,真的能减少不必要的碳排放。 上周碰到个做工业切削刀具的老厂长,跟我聊的时候拍着大腿说,之前总觉得“循环”是给自己加麻烦的事,现在才反应过来——以前我们总说制造业要降本,降本就是要砍工人工资、压缩原材料质量?错啊。你把整个生产链条里的浪费都兜住,把那些本来要当废品低价卖掉的东西,重新变回能直接用的生产原料,这才是最实在的降本路径,根本不丢人。 说到底,循环制造从来不是什么需要企业牺牲利润去做的公益事。就是制造业发展到现在,大家慢慢算明白账了——原来把扔掉的东西捡回来用好,比你花大价钱去抢新订单、去搞低价竞争,划算多了。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:循环制造不是ESG噱头:2024年工业端落地的真实账本 https://www.dachanpin.com/a/tg/72230.html