别被”产水达标”骗了:工业纯水制备的隐性成本
很多人对工业纯水制备的认知还停留在”设备出口测一下电导率,够数就算合格”。错得离谱。 你测的是设备刚出来的水。 生产线上的工位离主机最远能有50米,这一路上的管网死角、抛光树脂的饱和速度、甚至管网材质本身的析出物,都会把你好不容易制出来的纯水打回原形。我之前接触过的无锡某光伏厂,刚制出的水稳定在18.2兆欧·厘米,过了32米的镀锌支管到工位,直接跌到4.8兆欧,光这个问题导致的电池片镀膜不良,一年损失近230万。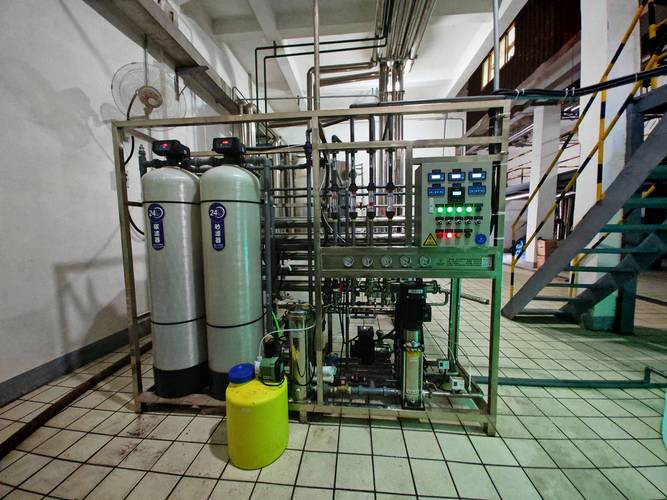
2024年最新的工业纯水制备路线,别再死磕全反渗透了
说实话,前几年行业里的主流思路都是”预处理+双级RO+EDI”的万能公式,不管什么行业什么原水,上来就套这个配置,结果好多厂花了冤枉钱。 就拿苏州这家挨着太湖的电子厂来说,去年汛期原水COD直接飙到17mg/L,原设计的双级RO膜半个月就堵死了,洗一次膜的药剂费加人工费就要8万,拆下来看,膜表面全是藻类滋生的黏泥。后来我们帮他改了系统前置,把原来的多介质过滤换成了带超滤膜的预处理单元,进水的SDI值直接从12降到了2以下,RO膜的清洗周期从15天拉长到了90天,算下来一年光运维成本就省了40多万。
最容易被忽略的运维细节,能让系统寿命翻一倍
我见过太多厂,把工业纯水制备系统当”印钞机”一样,装完就不管,运维人员每天只看一眼设备的产水电导率表,其他参数一概不管。 真的会出大事。 上次去嘉兴一家食品加工厂,保安过滤器的前后压差已经到0.42MPa了,运维还说”没事,还能出水,等不出水了再换滤芯”,结果RO膜的进水压力长期超标,把膜壳的密封圈都泡变形了,拆膜的时候发现36支RO膜全因为高压挤压出现了机械损伤,换整套膜花了17万,前后停线12天,损失的订单费更是没法算。 ✅ 每周必须查3个核心点位:保安过滤器的压差、EDI模块的运行电流稳定性、终端出水的TOC数值。 ❗ 别等滤芯堵到不出水才换,保安过滤器的压差到0.15MPa就该换滤芯,不然RO膜的清洗频率会直接涨3倍。 💡 夏天的时候一定要把纯水管网的回水温度控在25度以下,水温每升高1度,管道内的细菌滋生速度就翻一倍,之前有个口服液生产厂夏天没注意控温,管网里的细菌总数直接超标12倍,整批300多万的口服液全报废。 不过话说回来,我见过最离谱的一个厂,为了省管网材料钱,居然把纯水输送支管换成了普通镀锌管,用了三个月,出水的铁离子直接超标20倍,接的高纯水点的设备都因为铁离子污染坏了两台。这钱省的,真的是捡芝麻丢西瓜。 现在的工业纯水制备早就不是什么”买套设备就完事”的简单工程了。从原水的水质监测,到系统的路线设计,再到日常的运维细节,每一步都藏着能帮你省几十万的空间。别总觉得销售给你报的配置就是最好的,适合你自己生产场景、原水条件的方案,才是真的能帮你降本的方案。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业纯水制备踩过的3个坑:2024年工厂实操优化指南 https://www.dachanpin.com/a/tg/72264.html