
为什么90%的产线报废,根源都在计量校准的“隐形偷懒”
很多人对工业计量校准的认知,还停留在“找个机构上门,拿标准块比一下,贴个合格标签,存档完事”。真不是。 那家齿轮厂之前的校准流程,就是按这个逻辑走的:每年固定找机构上门,在20度恒温的计量室里,拿标准齿块校一下检测仪的示值,报告拿回来就锁进柜子。没人注意到两个细节:一是检测仪的测头已经连续用了3年,自然磨损量累计到了0.003毫米;二是夏天车间的恒温系统出了故障,实际测量区的温度是21.2度,金属工件和测头的热胀量差了0.005毫米。两个偏差加起来,刚好就是那批超差的0.008毫米。 工业计量校准从来不是“一年一次的贴标签任务”,而是要覆盖全链路的量值溯源闭环——从标准器的精度、测头的磨损、现场的环境影响,一直到测量数据的最终误差,每一个环节漏了,都可能攒出足以吃掉百万利润的大偏差。
现在做工业计量校准,已经不是“拿标准块比一下”的老套路了
我前几年刚入行的时候,做校准真的是体力活:背着几十斤的标准块跑现场,拆设备、装测头、记数据,大半天下来汗透工作服。现在完全不一样了。 去年去宁波一家做新能源电池结构件的厂,他们的激光测厚仪,根本不用拆下来送计量室,每测1000片工件,就自动触发一次内置的标准片比对校准,整个过程30秒,不耽误生产。系统会自动把每次的校准数据存在云端,一旦示值偏差超过设定的阈值,就自动给设备管理员发提醒,根本不用等固定周期的大检。算下来,他们在计量校准上的人力成本降了60%,因为量值偏差导致的报废率从0.7%降到了0.08%。 实时在线校准的成本,比传统周期校准低40%,但量值稳定性要高两个数量级——这也是现在头部制造企业的通用做法,把校准环节嵌进生产流程里,而不是当成独立的“后勤任务”。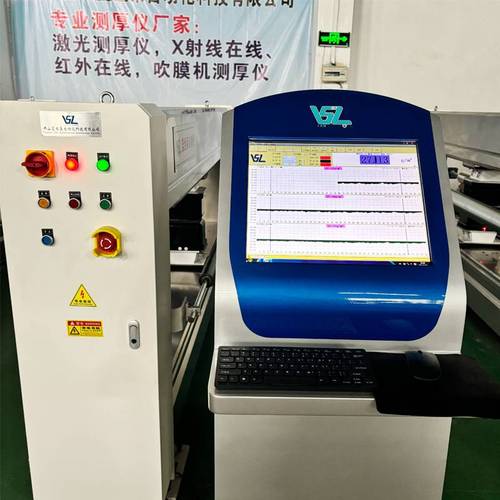
给制造企业的3个校准落地建议,少走5年的弯路
我这几年跑了快200家制造企业,见过太多在计量校准上踩的坑,总结下来三个最实用的建议,照着做基本不会错: 💡 第一,别把“校准”和“检定”混为一谈。校准是根据企业实际的测量需求,确定示值误差,你可以根据自己的产品精度要求设定允差;检定是强制的法制计量要求,只要是属于强检目录的设备(比如安全用的压力表、贸易结算用的衡器),必须按规程检定合格才能用。很多企业之前花了大价钱,把非强检的生产用测量设备都按强检要求做检定,光费用就多花了60%,其实根本没必要。 ❗ 第二,校准周期别直接照搬教科书。比如你车间里的游标卡尺,如果天天用在打磨工位,沾的都是铁屑,磨损快,那校准周期从1年缩到3个月都不亏;如果是放在计量室里,一年都用不了几次的标准量块,那3年校一次都完全够。别死抱着固定周期不放,要根据实际使用频率、磨损情况、历史校准偏差数据动态调整——我见过最轴的厂,给放在仓库里从来没拆封的量具,每半年就送出去校一次,纯纯浪费钱。 ✅ 第三,别等出了问题才想起校准。上次那个苏州的齿轮厂,之前3个月的校准数据里,检测仪的示值已经有缓慢漂移的趋势,没人当回事,最后攒到超差才发现,整批货报废。现在的智能计量系统,会自动把每次的校准数据画成趋势图,漂移率超过50%的允差阈值就自动提醒,提前调整,根本不会等到出报废的那天。 真的,工业计量校准这事儿,从来都是“看不见的地方省小钱,看得见的地方亏大钱”。你觉得每年花十几万做校准是额外成本,真等到整批货被打回来、客户索赔、生产线停线的时候,才会明白这钱花得有多值。毕竟精密制造的底子,从来都是靠一丝一毫的量值稳定堆出来的。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业计量校准:别让0.01毫米的偏差,拖垮整条精密产线 https://www.dachanpin.com/a/tg/72326.html


