💡 别再抱着十年前的参数表硬套了
很多车间现在还压着2012年版的工艺手册做生产指导,什么浇注温度1380℃,壁厚15mm的件留2%的收缩率,完全不考虑现在的原料早就变了。现在的生铁料因为上游矿源调整,杂质里的钒、钛含量比十年前平均高了0.2%,流动性降了一大截,你再按老参数来,出来的件内部全是缩松缺陷,UT探伤一探一个准。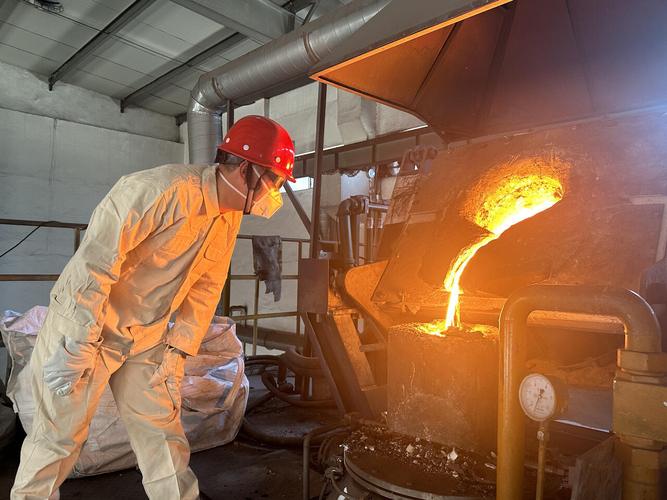
❗ 最容易被忽略的工艺细节,往往是废品的核心来源
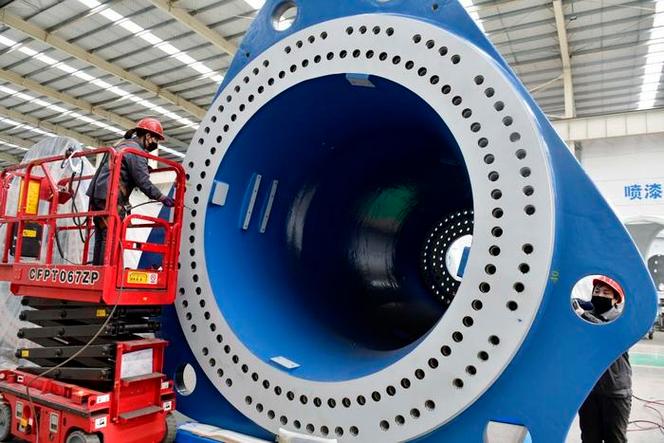
很多工艺员把80%的精力都放在熔炼温度、浇注速度这些显眼的参数上,偏偏忘了最不起眼的型砂处理环节。去年碰到一个做风电底座铸件的厂,单吨件的售价十几万,结果因为型砂里的有效煤粉含量只有2%,浇注的时候铁水把砂型表面直接烧蚀了,出来的件表面粘砂厚度快5mm,抛丸机打了三遍都没清干净,最后整个件按废钢价卖,亏了小二十万。
✅ 小改动也能带来大收益,别总想着上全自动化生产线
很多老板一提到升级铸造工艺,第一反应就是砸几百万上全自动化浇注线,其实根本没必要。我去年帮河北一家做工程机械配件的小厂算过账,他们总共就12台造型机,年产能也就8000吨,上全自动化线的成本摊到每个件上要涨12%的报价,根本抢不到市场上的低价订单。最后给他们做了两个小改动:把原来的明浇式浇道改成了底注式浇道,在浇口杯里加了一层1mm孔径的挡渣网,就这两个改动,整个车间的夹渣类废品率直接从12%降到了3%,一年省下来的废品损失有四十多万,总改造成本还不到三万。 别迷信那些高大上的技术概念。铸造工艺的核心从来不是设备有多贵,是你能不能把每一个环节的参数,适配到自己的生产实际。比如你做壁厚2mm的薄壁不锈钢件,浇注温度就得比同材质的厚壁件高80℃,型砂的耐火度就得提上去,不然你再贵的设备,出来的件也是浇不足。说个最新的实践,去年帮一家做航空航天复杂型腔配件的厂做工艺优化,原来他们开传统木模要花45天,现在直接用3D打印快速出砂型,3天就能出合格的造型,单件的模具成本直接降了90%,交付周期比同行快了整整一个月。 昨天给那个无锡的厂发了调整后的孕育剂添加比例,今天下午收到消息,最新一炉的球化率从原来的78%升到了92%,探伤合格率直接涨了11个点。 说实话,干铸造这行,从来没有什么一劳永逸的万能工艺手册。你得盯着每一批进来的原料,盯着每一班工人的操作习惯,盯着每一件废品的缺陷形态,慢慢把参数磨到最适配的状态。 对了,下次去车间,记得穿个厚点的劳保鞋。上次我在车间走的时候,被掉在地上的小铁渣烫穿了鞋底,疼了整整三天。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铸造工艺落地实录:从废品率30%降到5%的实战细节 https://www.dachanpin.com/a/tg/72460.html