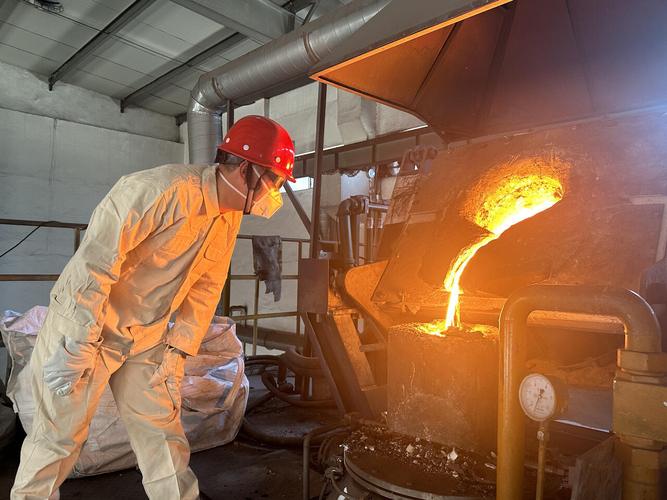
热锻不是“烧红了乱砸”:现在的锻造工艺精度能到多少?
现在跑在国内各个风电场的百吨级主轴,没有一个是靠大锤砸出来的。 车间里立着的12500吨液压机,光底座就有三层楼高,每一次下压的行程、速度、保压时间,全由工控系统实时监测,连压头和锻件接触时的振动频率都有传感器采集。别说乱砸,哪怕压下量差了0.1mm,系统都会自动报警,根本轮不到老师傅凭手感猜。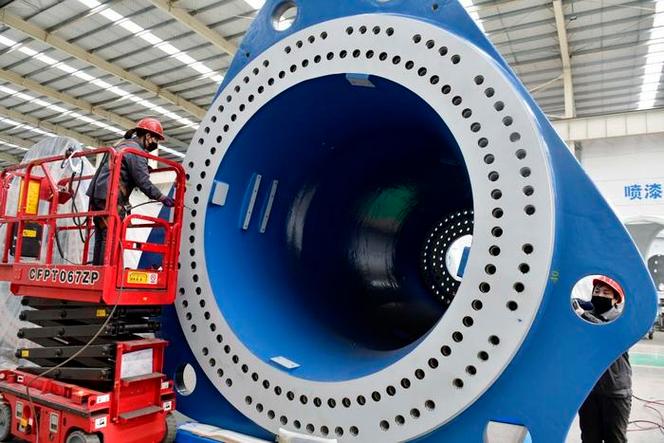
被很多人忽略的细节:锻造工艺里的“微裂纹玄学”
很多人觉得,锻完的零件送进探伤室,查不出裂纹就是合格的。这认知差能踩大坑。 之前有个做矿山工程机械的客户,送了一批断裂的斗齿过来做失效分析。拆下来一看,裂纹刚好顺着金属内部的纤维流线方向延伸,整个断口平整得像被刀切开的。追根溯源,是他们之前的锻造工艺没控制好金属流动方向,把本该连续的纤维组织给打断了——相当于一块布,你顺着布丝的方向扯,很难扯断;要是把布丝全给剪碎了,轻轻一扯就裂。 锻造工艺最核心的价值,从来不是把铁块压成想要的形状,而是让金属内部的流线顺着零件的受力方向连续延伸。这东西看不见摸不着,探伤的时候要是没特意对着流线方向扫,根本发现不了,等装到设备上跑几个月出了问题,损失就大了。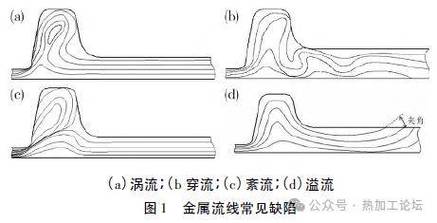
别吹得太神:现在的锻造工艺也有绕不开的痛点
我见过不少卖设备的销售,把现在的锻造工艺吹得天上有地上无,好像只要上了新设备,所有问题都能解决。 拉倒吧。 首先是模具成本。大型模锻的一套成型模具,动辄几十万甚至上百万,要是批量上不去,根本摊不下来成本。之前有个做航空结构件的客户,一开始想全用模锻工艺提效率,算下来一套配套模具要200多万,他一年的订单才几十件,根本划不来,最后还是回到自由锻+局部精整的路线,算下来成本能降60%。 还有环保的账。以前锻造车间的氧化皮,都是直接冲去沉淀池堆着,现在要做闭路循环,氧化皮要集中回收卖给钢厂做烧结原料,光这一套水处理+回收的改造,去年我们帮山西那家厂算,花了快800万。💡 很多人觉得环保改造是纯投入,其实只要算过账的都知道,现在工业端的环保投入,基本都是能在3-5年回本的——那家厂以前一年排出去的氧化皮能卖200多万,算上省下来的排污费,三年就把改造钱赚回来了。 ❗ 别信那些说“锻造工艺全靠老师傅经验”的鬼话。现在靠谱的厂,老师傅的经验早就被编成了参数逻辑,嵌到设备的控制系统里了。经验是用来处理突发异常的,不是用来当核心竞争力的。去年开始已经有不少厂在锻机上装了高速红外相机,实时采集整个锻件的温度场分布,哪里温度低了、哪里变形不均,系统自动调整压下位置,根本不用等老师傅拿测温枪一个点一个点测,生产效率直接提了一倍。 上周临走的时候,厂里面的总工程师拉着我看他们刚做出来的一根10米长的风电主轴,表面的氧化皮刚喷完砂,亮得能照见人。他说,很多人觉得锻造是个传统得不能再传统的老行当,没什么技术含量。 其实哪是。每一下压下去的力道,每一度温度的把控,都是攒了上百年的经验,再加现在的新技术磨出来的。 哦对,忘了说,我那鞋上的氧化皮,最后还是刷掉了。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:锻造工艺不是烧红了砸:2024年重型装备制造端的真实生产逻辑 https://www.dachanpin.com/a/tg/72461.html