
别把“通用焊接工艺”直接套在厚板上
很多厂的工艺部门做文件的时候,直接从国标手册里抄参数,根本不考虑车间的实际工况。熔深不足是厚板焊接最常见的隐性缺陷,20mm以上的钢板如果用薄板的焊接参数,熔深最多只能到板厚的1/3,剩下的位置全靠焊道堆上去的熔敷金属填,内部夹渣、未熔合的概率能到40%以上。 别迷信设备说明书。说明书上的参数是实验室理想状态下的,车间里有穿堂风、有钢板表面没打磨干净的锈迹、有焊工的手稳不稳的问题,差一点都不行。我见过最较真的焊工,每换一次焊丝,都要先在废板上焊10厘米的试道,敲掉焊渣看熔深,确认没问题了再上正式工件——就这习惯,他的探伤合格率从来没低于过98%。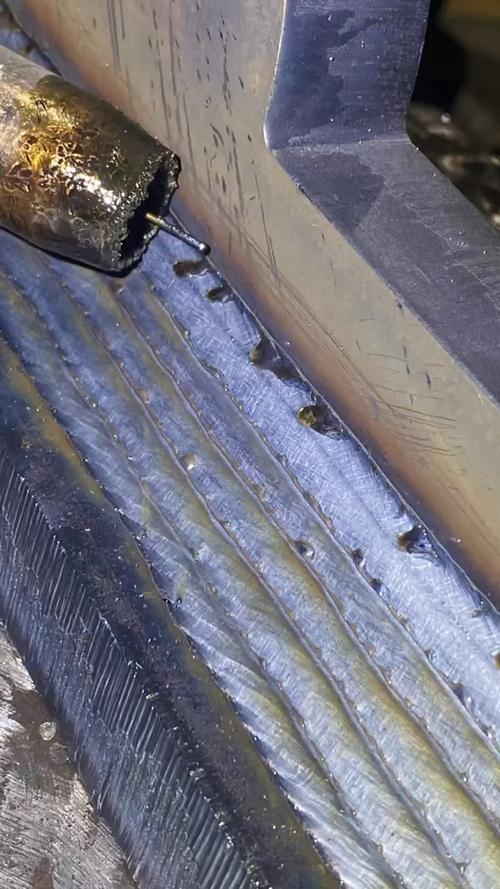
最容易被忽略的焊接变形控制细节
很多车间的思路是“先焊完再说,变形了再校”,其实算下来,校形的时间比焊接本身的时间还长。💡 现在一线老师傅攒的核心经验是:厚板拼接焊,反变形量一定要比实际预估的多留1度,焊道顺序要从离刚性约束最远的位置开始,每焊完一道,就用风枪吹到150℃以下再焊下一道,别图快连焊。 现在不少有实力的厂已经在搭焊接工艺的数字孪生模型,把钢板牌号、板厚、焊道顺序、环境温度输进去,提前算出来大概的变形量,比老师傅凭经验估的准多了。层间温度的控制比预热温度更影响最终焊缝质量——很多人盯着预热温度够不够,却忘了连焊三道之后,层间温度能升到300℃以上,焊缝的晶粒会变粗,冲击强度直接掉20%。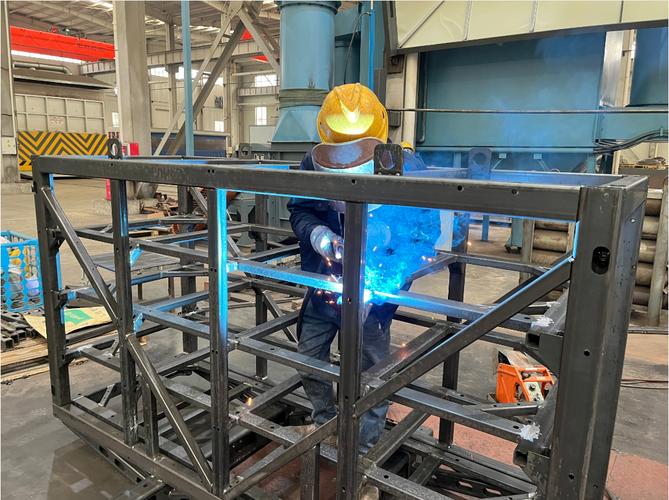
别把“无损检测合格”当焊接工艺的最终终点
很多厂觉得探伤过了就万事大吉,其实差得远。比如焊道的余高,超过3mm的话,结构的疲劳强度会降30%,尤其是用在风电、桥梁这种受交变载荷的结构上,迟早出问题。还有的焊缝外观看着光滑,但是咬边深度超过0.5mm,在交变载荷下就是应力集中的源头,用个三五年就会从咬边的位置裂开来。 现在行业里的新趋势,是把焊接过程的参数实时传到MES系统里,不是等焊完了才查缺陷,是焊机的电流、电压波动超过10%就自动报警。实时参数采集的MES焊接监控系统,能把之前藏在焊缝里的隐性缺陷提前拦下来。我接触的一个做海工装备的厂,上了这套系统之后,探伤合格率从78%涨到了96%,光返工的成本每年就能省近百万。 说实话,我干这行快12年了,见过太多花几百万上设备,却不肯花几万块给焊工做实操培训的厂。焊接工艺从来不是纸上印的厚厚一本参数表,是焊工敲焊渣时听声音的经验——脆响的焊道基本没大问题,闷响的十有八九有夹渣;是测温枪扫到板厚中心的温度,不是只看表面的数字;是每焊完一道停下来摸一摸焊道的温度,而不是闷头连焊。 省的那点时间,真的不够赔的。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:厚板结构件焊接工艺的落地避坑指南——从车间实操到质量验收的真实记录 https://www.dachanpin.com/a/tg/72463.html


