别上来就拆螺栓:先把内部外部换模分清楚
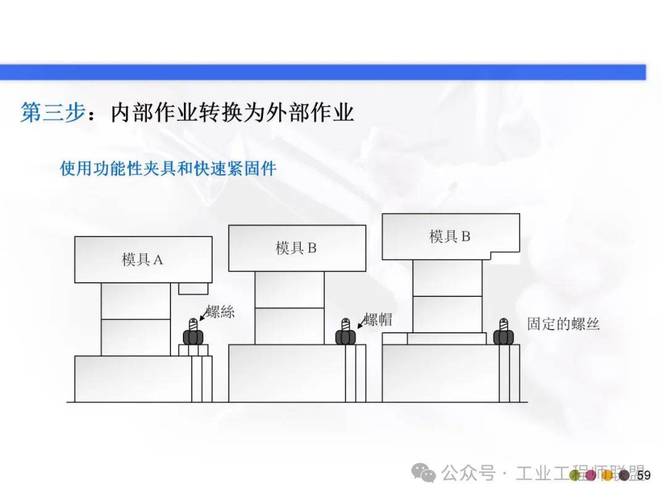
很多厂做快速换模(SMED)的第一反应,就是买最贵的快速夹具,换最先进的液压锁紧机构,钱花了大几十万,换模时间可能只压了20%,根本没摸到核心逻辑。 内部换模是必须停机才能完成的动作,比如拆旧模、装新模、锁紧螺栓这些,设备转着根本干不了。外部换模是设备正常生产上一批零件时,就能提前做完的所有准备工作。 之前那家冲压厂,一开始的换模流程有多乱?停机之后才想起找配套的扳手,才叫仓库把新模具从货架上拉过来,才去查上次换模的参数记录——光这些等待的时间,就占了总换模时长的40%。 说白了,把所有能在设备转的时候做的事,全从停机时间里挪出去,这才是SMED的第一步,根本花不了什么钱。 问:我们厂规模小,换模的时候本来就没几个人,把准备工作挪到外部做,会不会额外增加工人的工作量? 答:算过一笔账就懂。之前6个半小时的换模时间里,有2个半小时是停机之后等模具、找工具、翻记录,相当于设备每停一次,就少赚2个半小时的产能。现在把这部分活挪到设备生产的间隙做,工人是利用本来就有的等待时间完成,根本不会额外加班,反而因为不用赶停机的节奏,少了很多拿错工具、找错模具的返工情况。别迷信贵的夹具:80%的降本空间在“零成本优化”里
见过太多老板,一提SMED就是预算几十万上进口夹具,其实我们跑了上百家工厂,真正能把换模时间压下来的,80%的优化都是不花钱的。 比如那家冲压厂,之前装新模的时候,因为工作台面有残留的料屑,工人要拿铜铲刮10多分钟才能把台面弄平——后来他们定了个规矩,上一批零件生产的最后5分钟,操作工就把台面刮干净,等停机换模的时候,根本不用额外花时间清理。 还有之前的定位问题,新模具吊上去之后,要对准定位销,前后左右晃10多分钟才能对准——他们在模具底部焊了两个带斜口的导向块,吊模具的时候只要顺着导向块滑到定位位置就行,对准时间直接从12分钟压到了40秒。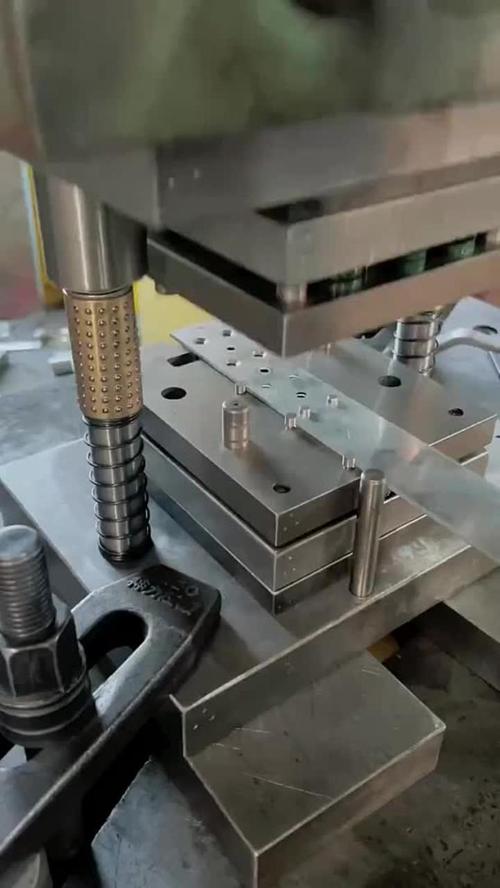
最容易被忽略的坑:换模后的首件调试时间
很多人算SMED的成效,只算拆旧模、装新模的时间,偏偏漏掉了首件调试的时间——我们见过太多厂,这部分时间能占到总换模时长的40%。 比如之前有个做家电钣金的厂,换完模之后要反复调整压力、调整折弯角度,试个五六件才能达到合格标准,每次要花20多分钟。怎么优化?他们把过去半年每一次换模的设备参数全部整理好,存在设备的程序里,换完模直接调用对应模具的参数,之后只需要微调0.1毫米的间隙就行,首件调试时间直接从25分钟压到了3分钟。 💡 很多老板算SMED的收益,只盯着设备停机时间减少的部分,其实对小批量多品种的生产模式来说,换模时间降下来之后,生产批次可以从原来的1万件降到500件,在制品库存能直接降60%,这部分释放的现金流,往往比省下来的停机产能还值钱。 ❗ 别把SMED做成一次性的项目。我们见过太多厂,刚开始做的时候热情很高,换模时间压到了10分钟以内,过了半年再去看,又回到了之前的4、5个小时——工具又开始乱摆,参数又开始乱改,没人盯着流程落地,再好的优化都是白搭。 说真的,很多一线工人不是不愿意配合优化,是之前的流程里藏了太多没必要的等待和重复劳动,你把这些没必要的环节抠掉,谁都能拿到实实在在的收益。毕竟没人愿意在机台旁边熬着几个小时换模,早点换完,早点准点下班,对吧?免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:快速换模(SMED)落地:从6.5小时停机到7分钟换模的实操笔记 https://www.dachanpin.com/a/tg/72485.html