上周去东莞一家做消费电子结构件的车间,看到工艺组的人抱着个秒表,在流水线旁边站了3天,记了满满一本工位时间,最后算出来的平衡率89%——结果上线的时候,焊锡工位堵得货堆成山,包装工位的工人闲得刷手机。
你算的平衡率,根本不是车间真实的平衡率
很多人对生产线平衡的认知,还停留在课本上的公式:把每个工位的纯作业时间加总,除以瓶颈工位的时间再乘工位数,算出来的数越高越好。真的落地到车间你就会发现,这个公式算出来的结果,跟实际跑起来的状态差得远。
就拿那家东莞的电子厂来说,工艺组算的时候,把每个工位的换料时间、待料时间、甚至工人短暂起身活动的时间全部扣掉,算出来焊锡工位单工位42秒,包装工位43秒,差1秒,平衡率算出来97%,看着漂亮得不行。可实际跑班的时候,焊锡工位每2小时要换一次锡丝,每次换3分钟,包装工位每1.5小时要补一次包装材料,每次换2分钟,算上这些日常损耗,实际的节拍差了快10%,堵货太正常了。

💡 行业内现在比较健康的平衡率区间,是80%-85%,留够冗余的空间应对突发状况,比追求纸面的高数字靠谱得多。你要是真把平衡率拉到95%以上,整条线的缓冲空间为0,但凡有个工位临时出点小问题——比如料盒歪了,工具掉了,整条线直接卡壳,反而得不偿失。
问:我们之前做生产线平衡,都是把工人的休息时间全部扣掉算纯作业时间,为什么还是堵?
答:你扣得越狠,离真实越远。我见过最离谱的厂,把工人抬胳膊拿料的0.8秒都算进有效作业时间,完全不管人连续作业40分钟之后,动作速度会掉15%这个生理规律。现在行业里真实的测时,是要把连续3个班次的实际作业波动都算进去,不是掐着秒表抓最快的那一次数当标准值。
现在不少珠三角的电子厂,已经不用纯靠人掐秒表测时了。架几个工业相机对着工位,用AI自动识别每个动作的起止时间,把换料、待料、甚至工人打个喷嚏的停顿都算进总作业时长里,算出来的平衡率,比人蹲在旁边记的准至少30%。毕竟你蹲在工位旁边掐表的时候,工人会不自觉加快或者放慢动作,数据从根上就不准。
生产线平衡不是把所有工位时间拉成一样长
很多人对生产线平衡有个执念:必须让每个工位的作业时间完全相等,差0.1秒都不行。这完全是把工程问题搞成了数学题。
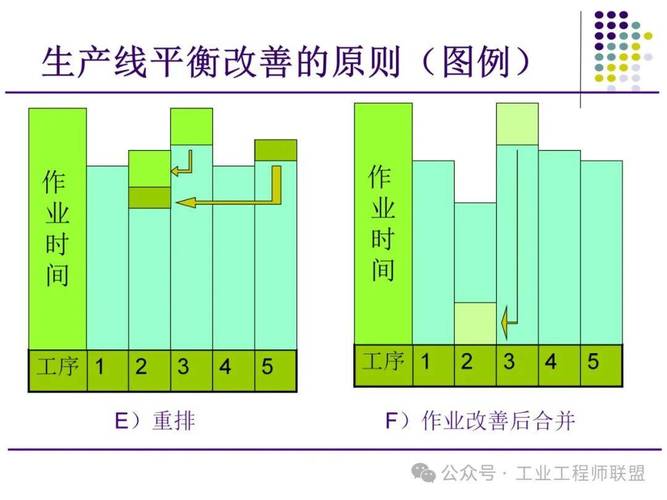
真正的生产线平衡,核心是让整条线的瓶颈工位产出,和下游所有工位的处理能力匹配,同时留够10%-15%的缓冲冗余。之前给重庆一家做汽车线束的厂做优化,原来的瓶颈是压接端子的工位,单班每小时出120件,后面的缠胶带、装护套、检验工位,单班每小时能出180件。原来的工艺组想的是给压接工位加2个工人,把单小时产能拉到160件,算下来一年要多花18万的人力成本。我们最后没加人,就在压接工位和缠胶带工位之间,留了一个能放2小时在线制品的暂存台,让压接工位按自己的节奏干,缠胶带的工位根据暂存台的料量调整作业速度,最后整条线的实际产出,比原来硬拉平时间的时候高了22%,人力成本一分没加。
问:留暂存台不会增加在制品库存吗?不是精益生产里要消除的浪费吗?
答:谁告诉你精益生产是零库存?那是丰田几十年前的理想状态,现在的动态生产线平衡,本来就是要在“库存浪费”和停线损失之间找最优解。你算笔账:一条线停1小时损失是2000块,你放2小时的在制品,占的场地和资金成本一天才50块,哪个划算?死抱着“零在制品”教条的人,根本没在车间里待过。
现在不少有一定规模的制造企业,已经开始用数字孪生系统做生产线平衡的前期仿真。把每个工位的时间波动、换型时长、设备故障率这些参数输进模型,跑几轮模拟,就能算出最优的工位排布、暂存位大小、人员配置,根本不用先拆工位试错。之前苏州一家做锂电结构件的厂,原来靠人算的平衡方案,上线之后才发现激光焊接工位的故障率比预估的高3%,导致整条线的实际产出比目标低了18%,耽误了快2个月的交付期。后来他们用仿真模型提前把故障率的波动输进去,提前在焊接工位旁边留了备用的快速换模位,最后一次上线就达标,省了几十万的试错成本。
真正的生产线平衡,从来不是工艺组关起门来算的数
我见过太多厂的生产线平衡项目失败,根本不是算的时间不对,是工艺组的人关起门来对着表格排工位,完全没考虑一线的实际情况。
比如你给某个装配工位排的作业时间是45秒,工人实际干的时候,因为料架的位置离他操作的位置远,每次拿料要多走两步,多花3秒,你坐在办公室算的时候根本考虑不到。之前有个厂的工艺组,算出来某个工位的最优位置,要把工具柜放在工位的左边,结果工人都是右撇子,每次伸手拿工具要扭着身子,比原来的位置多花2秒,一条线10个工位,每个工位多花2秒,一天下来少出200多件货。
❗ 别觉得一线工人不懂平衡,他们在工位上干了3年,哪个地方容易卡料,哪个动作最费时间,比你在办公室对着表格算3天清楚多了。现在深圳的很多电子厂,做生产线平衡的时候,会专门给每个工位的工人发个简易的时间记录小程序,让他们自己记每天每个动作的实际时间,收集一周的数据再算,比工艺组的人蹲在旁边掐秒表准多了。
别把生产线平衡搞成什么高大上的工业工程理论,本质上就是让每个在车间里干活的人,不用天天堵在工位前面堆货,也不用闲得慌等料。对吧,算出来的数字再好看,不如车间里货流转得顺,工人下班的时候不用因为赶产量加班。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:别拿秒表凑数:生产线平衡从纸面数字到车间真效益的落地逻辑 https://www.dachanpin.com/a/tg/72489.html