
别把七大手法当”应试题库”,先搞懂各自的真适用场景
很多人刚接触质量工作,上来就抱着教材死记七个手法的名字:检查表、层别法、柏拉图、因果图、散布图、直方图、控制图。背得滚瓜烂熟,一到现场面对一堆杂乱的检测数据就懵——到底该用哪个? 新产线刚跑起来的前三天,别上来就急着画柏拉图、做因果图。先拿个简单的检查表,把每台设备的尺寸检测值、停机原因、不良类型一笔一笔记下来。连基础的过程数据都凑不齐,你画出来的所有图都是空中楼阁。
被90%的人用错的两个手法:控制图和柏拉图
先说柏拉图。所有的统计分析,没有层别就是无效分析。我见过太多人做质量月报,把不同班组、不同时间段、不同产品型号的不良数据堆在一起算占比,画出来的柏拉图看着线条流畅、比例好看,实际上根本找不到核心问题。比如某厂的月度数据里,尺寸超差占总不良的40%,表面缺陷占30%,其他问题占30%,看着尺寸超差是最大的整改方向,但是把数据按班组、按设备分层之后才发现,尺寸超差全是某一个班组的某一台老设备出的问题,根本不是全流程的普遍问题。要是直接给全车间下通知整改尺寸超差,纯纯浪费所有人的时间。 再说控制图。控制图不是合格判定线,是过程异常的预警工具。很多人用控制图的方式从根上就错了——直接把图纸上标注的尺寸公差当成控制图的上下限,超过线就判零件报废,完全不管过程本身的正常波动范围。去年接触的一家精密轴承厂就是这样,图纸给的尺寸公差是0.02mm,他们直接把控制限设成了±0.02mm,结果一批2000个零件全超差报废,算下来损失小十万。我帮他们重新核算了过程的固有波动,才发现正常生产的时候,这台设备的尺寸波动范围只有0.008mm,之前设的控制限太宽了,等真的超了图纸公差,根本来不及调整参数。说真的,这种错误我见一次心疼一次!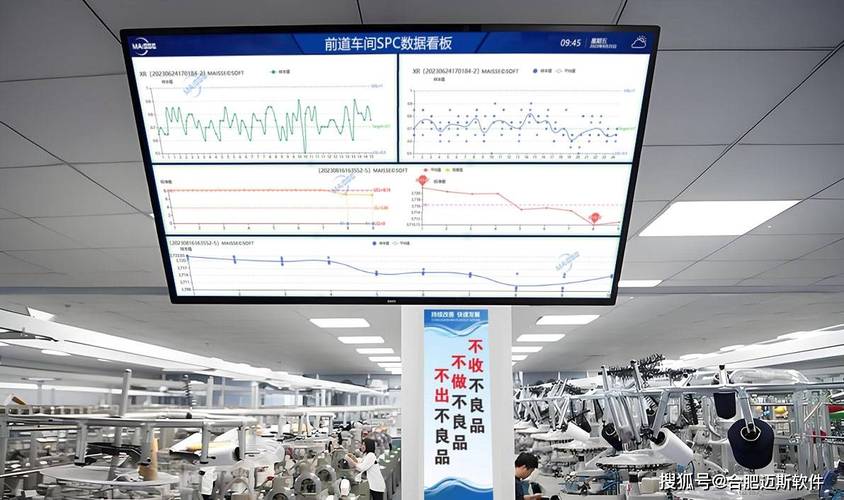
现在的工业现场,七大手法早就不是”纯手工画图”的老古董了
很多人对质量控制(QC)七大手法的印象,还停留在拿方格纸、铅笔画图的年代。其实现在的车间早就变了。MES系统、在线激光检测设备把数据自动采集上来,以前要花一下午计算的直方图、散布图,现在系统10秒就能生成。但是❗ 别觉得有了智能系统,就不用懂七大手法的底层逻辑了。 上个月去的一家新能源结构件厂就是现成的例子。他们花了大价钱上了智能质量分析系统,质量部的人直接把系统自动生成的图往月报里放,连续三个月的不良率分析都没摸到核心问题——总说”折弯角度不良占比高”,但是根本说不出来为啥高。后来我们把系统里的数据按”激光切割功率参数””折弯模具的使用批次”做了分层,才发现是某一批次的折弯模具磨损速度比正常快3倍,导致的角度不良占了总不良的61%。 说白了,工具再智能,也只是帮你省力气的,代替不了你对问题的判断。我认识个在汽车零部件厂干了20年的老质量经理,现在哪怕系统能自动出所有的分析图,他还是习惯每天下班前花10分钟翻下当天的控制图趋势、检查表的记录,就像开了几十年车的老司机,哪怕车有自动驾驶,也得盯着前方的路况——这才是质量控制(QC)七大手法真正的价值:不是给你凑报告的素材,是帮你跳出杂乱的数字堆,真正把问题找出来,在小问题变成大损失之前把它掐灭。 别背定义了。 明天下现场的时候,先把你手里的检测数据按班组拆成两层看看。 说不定问题马上就冒出来了。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:别再死记硬背!质量控制(QC)七大手法的现场落地指南 https://www.dachanpin.com/a/tg/72499.html


