真的,太多工厂对这个技术的认知,还停留在零售仓库那种“贴个标签、扫一下就完事”的阶段,根本没考虑过机加工车间的真实工况——金属反射、切削液飞溅、铁屑糊脸、机床振动,哪一样都能把零售那套方案干趴下。
别拿零售那套标签往金属车间硬塞
普通的不干胶UHF标签,贴在碳钢工件上的实际读距,能从实验室标称的6米掉到30厘米都算好的。金属会把射频信号直接吸收反射,相当于你给收音机蒙了层金属网,再好的信号也收不到。
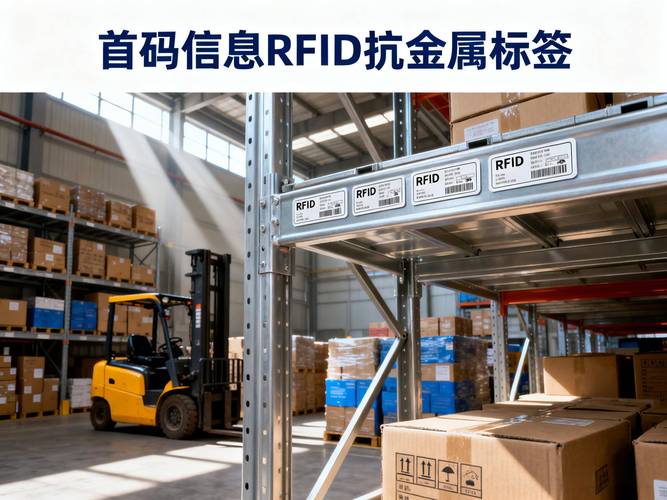
我见过太多集成商,上来就给工厂报最便宜的不干胶标签,算下来一个标签才两毛钱,等贴上去读不出来了,就怪车间环境太差,最后换个贵三倍的抗金属标签才解决问题。
💡 提示:现在的柔性抗金属标签早就不是五年前那种笨笨的陶瓷块了——带1mm泡沫隔离层的软质标签,直接贴在工件侧面预留的工艺槽里,既不会被加工刀具碰到,还能把金属面的信号干扰隔离开,实际测下来读距稳定在4-5米,连续读次准确率能到99.7%。
问:我们车间全是金属工件,是不是根本用不了射频识别(RFID)?
答:别扯。别被那些拿着普通标签测不出数的半吊子集成商骗了。现在的工业级抗金属标签,就算沾了半层切削液、糊了点铁屑,只要不是整个被埋在铁堆里,都能正常读。上次给一家做风电法兰的厂测,标签贴在直径2米的法兰侧面,隔着15米的通道,读头都能准确识别,根本不存在“金属车间用不了”的说法。
真正能算过账的场景,根本不是全车间铺天线
很多销售一上来就给你画饼:全车间无死角覆盖,人走到哪读到哪,零件走到哪追溯到哪。听着很美,算算账就知道——全车间布天线的成本,一个1000平的机加工车间,光天线和布线就要二十多万,最后信号互相反射干扰,读的全是跨工位的无效数据,纯纯浪费钱。
现在行业内跑通的成熟方案,全是节点式布点:不追求全覆盖,只在最需要追溯的关键工位装读点。比如毛坯入库的货架口、加工中心的上下料位置、焊接工位的转序通道、成品下线的检测台。每个读点只负责扫自己工位经过的零件,根本不需要管其他地方的信号。
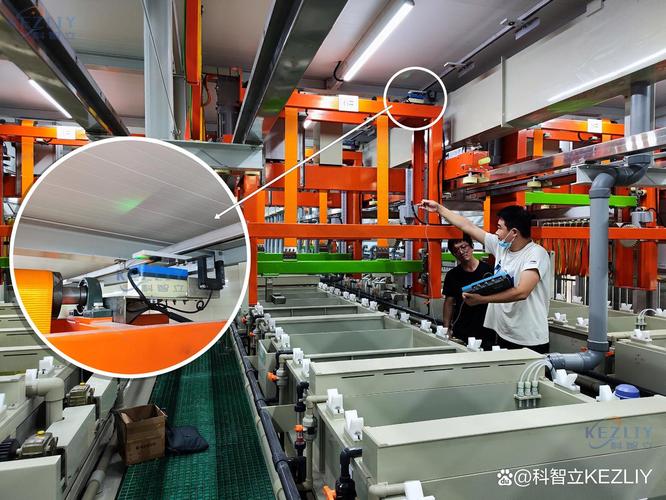
就拿之前那家苏州的汽车结构件厂来说,之前靠全车间天线的方案花了八十万,最后重新调整成节点式布点,只在6个关键转序工位装了定向读头,总投入才十八万。算下来之前每个在制品的追溯要靠工人拿扫码枪扫,每个零件要花12秒,现在零件经过读点的时候自动识别,每个零件的追溯时间直接降到0.2秒,一个月省的人工成本就有四万三,四个多月就把试点的钱赚回来了。
问:我们预算有限,能不能先不上系统,只换标签试试水?
答:别犯傻。标签只是个存数据的载体,没有对应的读点和MES系统打通,你就算买最贵的抗金属标签,最后还是要蹲在地上手动拿扫码枪读标签里的数——纯纯重复造轮子。我建议你先挑一个最痛的工序试点,比如之前经常出混料问题的焊接转序工位,先把这一个点的读点装了,和现有MES的工单数据打通,跑顺了再往其他工位扩,千万别一上来就全车间大动干戈,最后钱花了,系统没人愿意用。
别被“100%读取率”的销售话术骗了
我见过最离谱的销售,给工厂演示的时候,拿着标签在天线正前方30厘米的地方晃,读了十次全中,就敢拍胸脯保证车间里能做到100%读取率。
真到了真实车间里,根本不存在100%这回事。
零件上沾了铁屑挡了标签、叉车经过的时候带起的金属碎屑反射了信号、标签被工人蹭掉了一点边角,这些都是不可避免的小问题。现在行业内公认的合格线,是连续8小时运行的读取率不低于99.2%,剩下的0.8%的漏读,根本不需要工人专门跑回去补扫——系统会自动把漏读的记录推到下一个工位的读点,等零件走到下一个工位的时候自动补读就行,全程不需要人干预。
❗ 避坑:射频识别(RFID)的标签千万别贴在工件的加工面上。上次那个花了八十万打水漂的厂,就是图方便把标签贴在要铣削的平面上,机床一刀下去,三分之一的标签直接被切没了,之前存在标签里的追溯数据全丢,最后只能靠人工补记录,系统等于白装。
说实话,射频识别(RFID)从来不是什么高大上的黑科技,就是个帮你省人工、少出混料错料、把追溯数据拿稳的工具而已。
别把它想的太神。
也别一听到别人踩过的坑,就直接把这个技术全盘否定。找个愿意蹲在你车间测三天实际工况的集成商,从小的关键节点开始试点,算清楚每一分钱的回本周期,比你听十场行业峰会的空泛报告有用多了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:射频识别(RFID):离散制造车间别再把它当高级扫码枪用了 https://www.dachanpin.com/a/tg/72516.html