
为什么单点测温已经追不上现在的产线节奏
以前大家搞工业巡检,兜里揣个红外测温枪,对着轴承、对着接线端子点一下,读个数,记在本子上,就完事了。 真的不够用了。 现在的产线精度越来越高,锂电烘干线的传动轴承,初期磨损的温升不是集中在一个点,是沿着轴的密封面慢慢扩散的,你拿单点测温枪刚好没对准那个扩散区,等你测到明显的高温的时候,轴承已经磨得差不多了,离抱死也就差几个小时。 还有那种高密度的高压端子排,一面柜子里有上百个接线端子,你挨个测要2个多小时,站在带电的柜子旁边,人也累,还容易漏。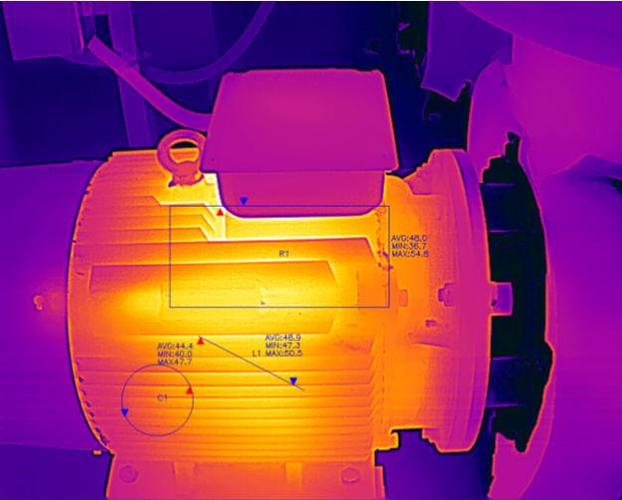
现在落地最顺的几个场景,根本不是你想的“拍个照就完了”
很多人对工业热成像的印象,还停留在手持设备拍张照片,存到U盘里就完事的阶段。 早就不是了。 现在落地最成熟的,第一个场景就是高压开关柜的在线监测。老厂改造的时候,大家以前图便宜,给每个端子粘个有线的温度传感器,要拆柜、要接线,停一次电才能装完。现在直接把工业热成像的镜头装在柜门上的观察窗外面,不用碰任何带电体,就能一次性扫完整个柜子里的母排、断路器、所有接线端子的温度,一旦哪个点的温升超过阈值,直接把报警信号传到运维的企业微信上,根本不用人蹲在柜子旁边看。去年我们给浙江某化工园区的120面高压柜做改造,半年就抓了7起端子松动的隐患,要是等出了短路打火的事,损失少说几百万。 第二个落地很顺的场景,就是锂电极片的辊压工序。极片辊压的时候,辊面的温度如果不均匀,压出来的极片厚度差超过2μm,后面涂布的时候就会出现漏箔,整卷极片直接报废。以前是工人每隔1小时,拿测温枪测辊子上的几个固定点,现在直接把在线式工业热成像架在辊子侧面,实时扫整个辊面的温度场,哪里因为水冷通道堵了导致温度偏低,直接给辊压设备发信号调整水压。去年我们给宁德时代的某配套厂做的这个改造,极片的不良率直接降了1.2个点,一条产线一年几个亿的产值,算下来省了大几百万。 💡 别觉得热成像只是用来“找热点”,现在的工业热成像已经能做温度场的均匀性分析了——比如刚才说的辊压工序,软件能自动算整个辊面的温度标准差,超过0.5℃就报警,根本不用人盯着屏幕。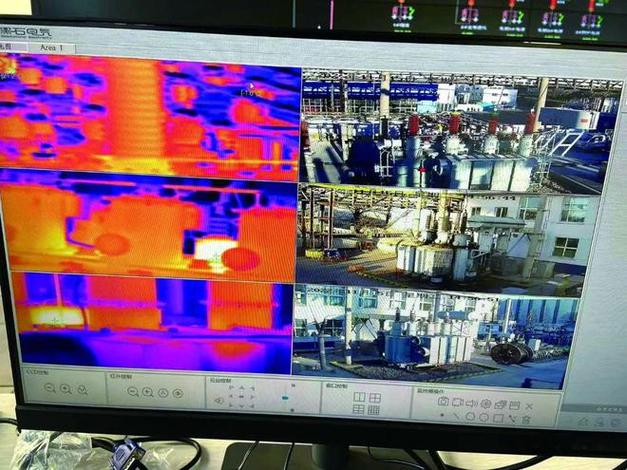
2024年之后,工业热成像的真正价值在哪
现在很多工厂都在上数字孪生平台,以前平台上的设备温度都是靠零散的温度传感器传的单点数据,总觉得少点什么。 现在直接把工业热成像拍的全区域温度场,实时映射到数字孪生的三维模型上,你在大屏上点一下哪个设备,就能看到它的实时温度分布,甚至能回溯30天的温度变化曲线——比如某个空压站轴承的温度每个月稳定涨0.2℃,系统就能自动算出,大概还有3个月就会到磨损阈值,提前安排停机检修,根本不用等设备抱死了才慌慌张张叫维修。 我上次去广东某家电厂的空压站,他们去年装了这套系统之后,运维班组从8个人减到3个人。以前是每天2小时巡检整个站的12台空压机,现在系统自动扫全区域,超温了才弹报警,省下来的人力,人家拿去做设备的预防性维护,去年空压站的非计划停机时间降了80%。 这才是真的把钱花在刀刃上。 💡 别觉得这个投入是“冤枉钱”,我给你算笔账:一次高压柜短路的直接损失是多少?少则几十万,多则几百万,一套在线的工业热成像系统,装一面高压柜的成本才几千块,用5年,平均下来一天才几块钱。 ❗ 别等出了事才想起来装。去年江苏有个化工园的配电柜,就是因为端子松动发热,没人发现,最后短路起火,整个车间停了3个月,损失了两千多万,要是早装了工业热成像,这种隐患提前半个月就能抓到。 上周那个锂电产业园的班长跟我说,以前他们爬烘干线,兜里揣着测温枪,走一趟要40分钟,还要记满半本数据。现在拿个平板,打开热成像的后台,10分钟就能把整个线的传动部位、加热区的问题都找出来。 省下来的时间,能多喝两杯茶。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:别再拿红外测温枪凑数了:工业热成像的落地真相与避坑指南 https://www.dachanpin.com/a/tg/72614.html


