上周去苏州某航空零部件代工厂蹲了3天,亲眼看见工人把一个打印好的钛合金燃油喷嘴从成形仓里夹出来的时候,我鸡皮疙瘩都起来了。
之前跑了不下20家做增材制造的工厂,大部分时候看到的都是打出来的手板件、展会样品,软塌塌的,测个孔隙率都超标。但这次不一样——这个喷嘴要直接装在国产商用航发的燃烧室里,是要过适航认证的正式量产件。
这在5年前谁敢想?
之前行业里总说增材制造是“实验室里的奢侈品”:设备贵,材料贵,打出来的零件性能不稳定,只能做个概念模型,根本没法上量产线。但2024年我跑下来的真实数据是,国内头部航发供应链里,已经有32%的热端复杂零件,是靠增材制造工艺做出来的。
核心变化根本不是什么“打印技术变快了”,而是行业终于摸透了
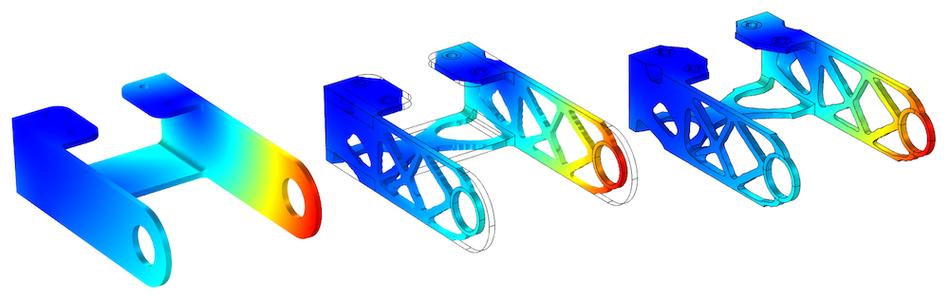
的全套逻辑:以前大家总想着把零件形状打出来就行,现在是从设计阶段就开始用算法把零件里没用的材料全部掏空,打印过程中实时监测每层的残余应力,打完再配匹配的热处理曲线,最后出来的零件重量能比传统锻造件轻40%,疲劳寿命还能提2倍。
上周跟厂里的工艺主管唠的时候,他被问得最多的问题就是——
问:增材制造应用出来的零件,疲劳强度真的能超过传统锻造件吗?
答:别信网上那些“打印件都是脆的”老黄历了。我们现在用的是激光粉末床熔融(LPBF)工艺配自研的热处理曲线,打出来的钛合金TC4零件,疲劳强度比同牌号锻造件高15%,去年给某商飞供的机翼连接座,已经通过了12万次循环载荷测试。❗
别总盯着航空航天那点事。
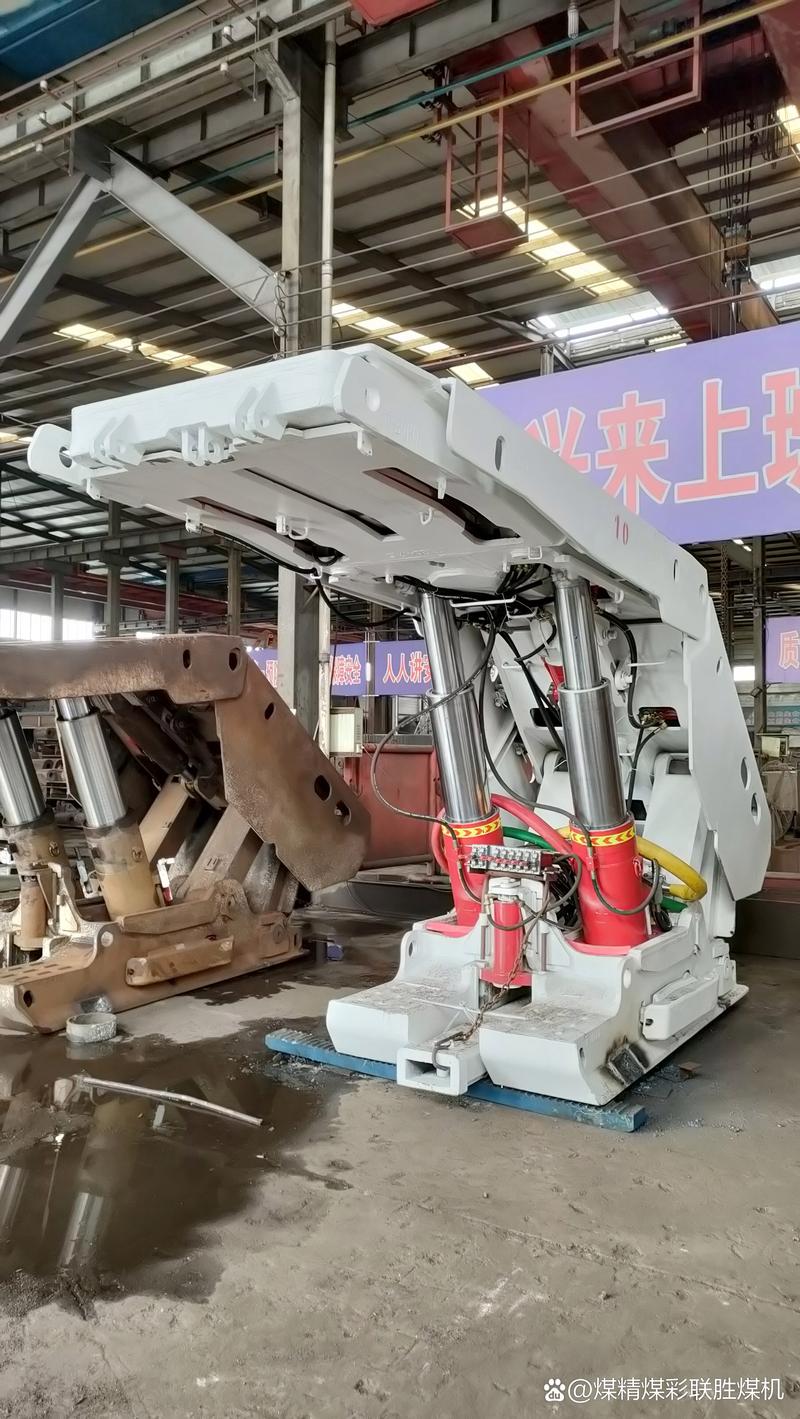
说实话,我之前在内蒙古某露天矿见过一次更夸张的应用场景:他们之前换个盾构机的密封座环,等原厂发货等了37天,矿上一天的损失就是200多万。现在直接带着便携式电弧增材设备到现场,对着磨损的座环直接堆焊修复,从测磨损量到打印完精加工,总共31个小时,成本只有换新件的1/5。
💡 这才是增材制造应用最接地气的部分:不用追求什么极致的轻量化,就是帮用户解决“等不起、换不起、修不了”的实际问题。现在国内做露天矿、重型机床、风电运维的圈子里,已经悄悄把现场增材制造维修当成标配了——毕竟停机一天的损失,够买半台便携式打印设备了。
不少做装备运维的朋友找过来问得最多的——
问:现场做增材制造维修,精度能达到装配要求吗?会不会打上去就掉?
答:我们现在用的电弧增材设备配了实时激光测厚系统,每堆焊3层就扫一次形,整体尺寸误差能控制在±0.15mm以内,后续再配个便携的手持磨头做精加工,✅完全能满足矿山设备的配合间隙要求。至于掉的问题?别扯了,我们修的零件用了快2年,最大的磨损量还不到0.2mm,比原厂新件的耐磨性能还强点。
见的厂多了,踩过的坑真的能列一长串。
– ❗ 第一个坑:上来就买最贵的设备,不做工艺匹配。很多厂老板觉得买个几百万的进口LPBF设备就能搞定所有零件,结果打出来的零件孔隙率超标,后处理成本比零件本身还贵。
– ❗ 第二个坑:把增材制造当传统加工的替代品。增材制造的核心优势是做“传统工艺做不出来的结构”,要是你打个简单的圆柱件,成本是数控加工的3倍,纯属脑子进水。
– ❗ 第三个坑:忽略全链条成本核算。很多人只算材料和设备的折旧,不算前期的拓扑优化设计、过程中的应力检测、后期的热处理和无损检测成本,最后算下来比传统工艺贵一半。
我见过最离谱的一个厂,花了1200万买了两台进口设备,打了半年零件,最后发现算上全链条成本,比找外协数控加工还贵40%,现在设备放在车间角落当摆设,连开机都嫌费电。
其实现在的增材制造应用,早就不是什么高大上的风口概念了。它就是个工具——能帮你省时间、降成本、解决传统工艺搞不定的问题,就值得用。要是抱着追热点、蹭政策的心态进来,大概率是要交学费的。
对了,下个月我要去西安看那个航天动力的增材制造量产线,到时候拍点实拍图,给大家唠唠真实的生产场景。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:增材制造应用落地:从航空航天量产到重型装备维修的真实场景拆解 https://www.dachanpin.com/a/tg/72629.html