“这个±0.02,我们真的做不出来。”
上周在苏州一家做精密减速器壳体的厂子里,车间主任把一张图纸往桌上一拍。我当时愣了一下。公差标注得清清楚楚,铝合金壳体,镗孔φ40H7,位置度0.05,基准体系也标全了。图纸没问题,规范也没问题。
那问题出在哪?
出在从图纸到机床之间的那一段路。而这一段路,恰恰是工业行业规范真正该管、却经常没人管的地方。
图纸上的公差,和机床能干的活,是两码事
很多刚入行的人会以为,工业行业规范就是一堆标准号。GB/T 1804、GB/T 1184、ISO 2768……背下来就行。
不对。真不是。
我见过太多这样的场景:设计端随手标了个IT7,车间拿一台用了八年的加工中心去做。那台机床主轴径向跳动实测已经到0.015了。再加上铝件切削热变形、夹具夹紧变形、刀具正常磨损……你让操作工怎么保证?他保证不了。他只能一遍遍试切,然后骂人。
说白了,公差不是数字游戏,是能力问题。这里面有个指标叫工艺能力指数,Cpk。一般批量生产要求Cpk≥1.33,关键安全特性要拉到1.67以上。这个数值怎么来的?是机床几何精度、夹具刚性、刀具寿命、车间环境温度、操作水平,一堆因素叠加出来的结果。你在办公室里标一个±0.02,车间可能要报废三成零件。这笔账,谁来担?
❗所以真正落地的工业行业规范,第一步不是“写文件”,是先把自家设备的能力摸清楚。做了这个动作,你才有资格谈后面的东西。

顺畅地说一句,规范其实分三层,缺一层就漏风:
- 设计规范——图纸、公差、材料牌号、表面处理、基准体系
- 工艺规范——工艺路线、切削参数、装夹方案、热处理曲线
- 检验规范——抽样方案、检具选择、判定准则、记录追溯
这三层里,出问题最多的往往是中间那层。设计端骂工艺“瞎搞”,检验端骂工艺“没交代清楚”。工艺员夹在中间,两头受气。哈哈,干过这行的都懂。
工艺卡,才是车间里真正管用的那份文件

车间墙上贴的那张纸,比国家标准有用一万倍。
我说的就是工艺卡,或者叫作业指导书、控制计划。它是把工业行业规范翻译成操作工能听懂的语言的转换器。国家标准写着“粗加工留余量0.3~0.5mm”,工艺卡上就得写“第一刀车到φ40.5,转速800,进给0.15”。
可现实呢?
我去过不少厂,墙上那张工艺卡还是2016年版本的,纸都发黄了。上面的设备型号,那台机器早就卖掉换新的了。操作工根本不看,扫一眼就开始干——凭手感。手感好的老师傅还行,来了新员工,直接就是一场灾难。
💡说个实在话:工艺卡最怕两种情况。一是抄,从别的厂投标文件里抄过来的,参数根本没验证过;二是死,写完之后三年不更新,设备换了、刀具换了、材料批次换了,文件一动不动。
规范的生命在于更新。这一点比写得多漂亮重要得多。
问:我们厂规模不大,就十几台设备,也要搞这么完整的工艺文件吗?
答:要,但别一步到位吓自己。小厂最实用的做法是先抓关键工序。哪些工序出过批量废品?哪些工序的返工率明显偏高?先给这几道工序写清楚参数、写清楚自检要求,配上首件确认。其他的可以先挂“通用工艺卡”。等产能上来再补。一下子铺开全套,最后大概率是文件睡抽屉,一点用没有。
GB、ISO、企业标准,打架的时候听谁的?
这个问题太常见了,也太容易出事。
先理清一个概念:国家标准里,GB是强制性,GB/T是推荐性。真正强制执行的,集中在安全、环保、卫生这几块。而几何公差这一类的,像GB/T 1182-2018《产品几何技术规范(GPS)几何公差》,它是推荐性的,可一旦合同里引用了,就变成必须执行——性质完全变了。
❗这里有个巨大的坑:客户图纸上引用的标准版本,你看过吗?
我遇到过一回。一家做液压阀块的厂,客户图纸标注“未注公差按ISO 2768-mK执行”。厂里老工艺员习惯性地按GB/T 1804-m来做,觉得差不多。差得多吗?直线度、平面度、垂直度那一块,两个体系的默认等级确实有细微差异。平时没事,碰上配合面严的地方,装配间隙就出问题了。最后整批阀块返工。
标准编号后面那个年份,不是装饰。

那到底听谁的?我的排序是这样的:
- 合同和技术协议里明确约定的标准——最高优先级
- 客户图纸上标注的标准
- 企业内控标准——通常要严于外部标准
- 国家推荐性标准、行业标准
如果客户引用的是国外老版标准,而国内已经更新过,一定要在合同评审阶段就提出来,白纸黑字确认好。别等做到一半才吵。
问:如果客户就是不肯改标准,非要按旧版走,我们怎么接?
答:接,但要留痕。三个动作必须做到位:一是把差异点逐条对比出来,形成书面《标准差异说明》;二是把因执行旧版标准带来的额外成本、额外检验项目,写进报价和协议;三是首件一定要客户签字确认,并留存检测报告。这样出了问题,责任边界是清楚的。最怕的是什么都没写,出了事各说各话,那时候你有理也说不清。
2025年了,规范正在被传感器重新写一遍
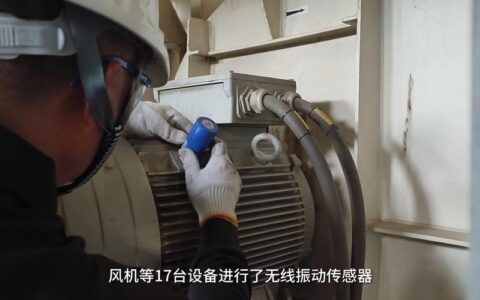
这两年有个明显的变化——车间里的规范,开始从“纸面”往“数据”走。
以前判断一台机床能不能满足精度要求,靠定期校验、靠老师傅拍脑袋。现在不少厂子直接接上了数据采集,主轴负载、振动、温度实时上传,MES系统里跑SPC控制图。哪一批零件的尺寸开始往下限漂,图表上看得很清楚,不用等质检报告。
这是好事。真的是好事。
可我也得泼盆冷水。我见过上了MES结果数据全是假的厂子——工人嫌麻烦,扫码之后手输一个跟前一天一模一样的数值,系统里漂漂亮亮。这种数字化,比不做还糟糕,因为它给了你虚假的安全感。
💡所以数字化的前提还是那句话:规范先立起来,再谈自动化。顺序反了,钱花了,问题一个没少。工业行业规范不是软件的附属品,它是整个体系的骨架。骨架不正,肉往哪儿长?
还有个趋势值得一提,AI视觉检测这两年在中小机加厂落得很快。以前表面缺陷、毛刺、崩边这类,全靠人眼,一班下来眼睛都花了,漏检率还不稳定。现在一套简单的视觉工位,配上明确的判定标准文档,效率确实上来了。但注意——判定标准文档这六个字,才是关键。算法再强,你告诉它什么算合格,它才知道。标准不清,AI也只能瞎判。
说到底,工业行业规范这件事,没有终点。设备在换,材料在换,客户要求一年比一年严。文件躺在柜子里不动,就是在等出事。
那位苏州的车间主任后来怎么解决的?他没硬做。他把那批壳体的实测数据拉出来,跟设计端开了两次会,最后把位置度从0.05放宽到0.08,同时增加一道精镗之后的在线检测。成本上去了点,废品率从百分之十几降到百分之二。
你看,规范不是拿来卡人的,是拿来解决问题的。谁把它当教条,谁就吃亏。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业行业规范到底管什么?从一张图纸到车间落地之间的那些坑 https://www.dachanpin.com/a/tg/72716.html