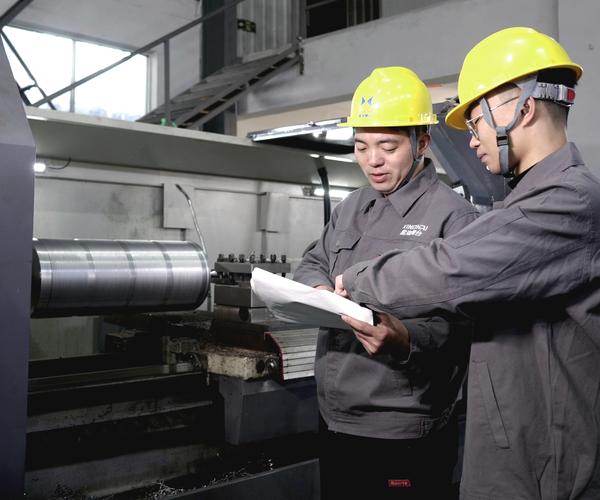
说实话,走进任何一个像样的制造车间,你都能在墙角或者公告栏里看到几本装订好的文件。封面往往写着《××公司企业标准汇编》。大多数时候,没人翻。落了灰。但这玩意儿,真到了客户验厂、或者出了批量质量事故的时候,它就是拿来“砍人”或者“保命”的。
我干了十几年工艺,见过太多把
当成形式主义的企业。老板觉得这是应付ISO审核的。工程师觉得这是束缚手脚的。可你知道吗?去年有家做精密铸件的厂子,就是因为企业标准里对浇冒口切割的余量规定得模棱两可,差了那么零点几毫米,导致后续机加工整批报废。直接损失七位数。那会儿才想起来翻标准——晚了。
所以今天不扯那些虚头巴脑的理论。就从车间地面的铁屑、机床的切削液味道说起。聊聊企业标准到底该怎么定,怎么用。
## 企业标准不是国标的“低配版”,它是你的“家规”
好多人的认知有个巨大的误区。觉得国家标准是最高指示,行业标准是补充,企业标准嘛……随便抄抄得了。
大错特错。
我给你捋捋这个逻辑。国家标准管的是“底线”。比如法兰的尺寸公差,国标给你画了个圈。行业标准管的是“通用惯例”。但企业标准管的是什么?是
。
举个例子:同样加工一个铝合金壳体。国标说平面度0.05mm算合格。但你的机床已经跑了八年,主轴有点飘,你的刀具供应商换了批次。你老老实实按国标0.05mm验收,等着吧,装配线上分分钟给你脸色看。这时候,你的企业标准就得写死:平面度0.03mm。因为这是你那台老伙计的“舒适区”。
没有这个“家规”,你的质量就是浮萍。今天张三调机,明天李四调机。出来的活儿,全凭手感。这不叫制造,这叫赌博。
## 制定标准时最容易踩的三个坑
### 坑一:追求“大而全”,结果没人看
我见过一份企业标准,光“术语和定义”就写了二十页。什么“工艺基准”、“设计基准”、“装配基准”……大学教材都没它细。结果呢?操作工看了一眼就扔了。“我就拧个螺丝,你给我看这个?”
做企业标准,尤其是一线作业标准,要“薄”。要像
。最好是图文并茂。一个工位一张塑封卡片。上面就三件事:先干什么,再干什么,不合格长什么样。
比如装配线上一个油封压装的工位。你写:“压装力控制在3-5kN,压入深度为油封端面与壳体端面平齐。”——这叫人话。你要是写:“采用伺服压机配合压力位移监控系统进行过盈配合装配……”操作工心里只会默念:滚。
💡
### 坑二:技术指标拍脑袋定
这是工程师的通病。比如给一个减速箱定噪音标准。查了手册,说一般低于75分贝。好,大笔一挥,企业标准写70分贝。
结果样机做出来,测试75.5分贝。怎么办?改设计?来不及。最后硬着头皮把标准改成76分贝。闹着玩呢?
定指标,一定得有
。你至少要拿三批试制件的数据做SPC(统计过程控制)分析。看CPK值。如果CPK只有0.8,你定那么高的标准,就是给自己找不痛快。你得先看你的过程能力到底是个什么水平。是设备问题?还是来料问题?把过程能力提上去,再把标准锁死。
### 坑三:把企标当“保密文件”锁在柜子里
这就更离谱了。有些企业怕标准被竞争对手偷了,锁得死死的。只有工程师电脑里有。车间操作工根本不知道标准值是多少。出了质量问题就骂员工:“你怎么不看标准?”员工心里委屈:“我倒是能看见啊!”
## 问答环节:那些年老板和工程师吵过的架
**问:我们厂子小,就几十个人,也需要搞企业标准吗?感觉好麻烦,直接按国标干不行吗?**
答:我跟你说,越是小厂,越需要。大厂有完善的培训体系、成熟的供应链、老练的班组长。小厂有啥?老板一个人拍板,招来的工人可能今天来明天走。这时候,
。它能把老板脑子里那点“手艺”变成文字,让新来的愣头青照着做就能干出七七八八的活。哪怕你就在墙上贴一张纸,写着“本厂所有Q235焊接件,焊前必须打磨见金属光泽”,你信不信,你们厂的焊缝气孔率能降一半?规模越小,标准越要具体到“动作”。别搞那些框架性的东西。就搞“一页纸标准”。
**问:我们按照国家标准把产品做合格了,客户还是退货,说“手感不对”。这怎么办?**
答:这个问题问到点子上了。我跟你讲,这就是“合格但不好用”。国家标准是普适的,但客户的使用场景是具体的。客户说“手感不对”,很可能是你的
。
举个例子:你给客户做一批门锁。国标检测的是锁舌的静拉力、寿命次数。都合格。但客户装到门上,一拧钥匙,觉得“涩”。为什么?因为国标不检测“钥匙插入的顺滑度”或者“锁舌弹出的声音”。但用户在意啊。
这时候,你的企业标准就应该加上这一条:“钥匙插入力不大于5N,锁舌弹出声音清脆无拖滞。” 怎么检测?找个安静的办公室,让五个不同的人来拧。有一个人觉得涩,就算不合格。这就是把“隐形知识”显性化。这才是企业标准超越国标的地方。下次客户再提“手感”,你就把这条企标拿出来给他看——告诉他,我们已经替你想到前面了。
## 数字化时代,企标正在被重新定义
以前的企业标准都是纸质文件。要修改一个参数,得走变更流程,签字签一圈。等新版本发到车间,可能都过去半个月了。
现在不一样了。很多上规模的厂子开始搞
。工位旁边放个平板。扫工单条码,屏幕上直接弹出当前产品的3D模型和操作步骤。公差带是彩色的。绿色的区域是合格范围,红色的超差。你拿卡尺量完,数据直接输进去。超差了,平板尖叫,机台自动锁死。
这时候,企业标准的形态变了。它不再是一行行冰冷的文字。它变成了
。变成了机床PLC里的一个判断语句。
但这带来一个新问题:标准的维护变得极其重要。以前纸质版错了,撕了重印。现在数据库里的参数错了,整条产线一起错。而且错得悄无声息。
所以我现在给企业做咨询,都会反复强调:
别偷懒。数字化的好处是快,坏处是错起来也快。
## 最后,说点得罪人的大实话
现在行业里有一股风气。动不动就吹“智能制造”、“工业4.0”。好像不搞几个机械臂、不弄个数据大屏,就不算现代化工厂。
但你去那些真正赚大钱的隐形冠军厂子看看。他们的
往往做得极其扎实。扎实到什么程度?一把扭力扳手,哪天校准的,谁用的,用了多少次,都记录在案。一个螺丝的拧紧顺序,是先对角还是先顺时针,都有图示。
这些细节,看着枯燥。甚至有点笨。但这就是工业的底色。
标准不是用来挂在墙上给审核老师看的。它是用来在深夜里、在订单催得急的时候、在新员工手足无措的时候,告诉他“你就这么干,准没错”的底气。
如果你厂里的标准还在柜子里锁着,建议你明天早上第一件事,就是把它拿出来。读一遍。然后问问车间主任:“这上面写的,和咱们实际干的,是一回事吗?”
大概率,你会吓一跳。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业企业标准:那些藏在车间细节里的生死线,你真看懂了吗? https://www.dachanpin.com/a/tg/72718.html