设备联网不等于智能制造,这句话我重复到嘴皮子起茧
上个月在常州,一家做液压阀块的企业。老板花了小两百万上了套MES,年底复盘时发现,车间在制品周转率几乎没动。一分没动。他问我为什么,我说你先把那台2009年的加工中心的坐标数据导出来我看看。他愣了半天。导不出来。操作工每天抄在纸上,再录进Excel。
这就是当下智能制造最真实的切面。系统买回来了,数据还在纸上跑。
一、先搞清楚:要改造的是数据流,不是设备清单
很多人有个误解,觉得搞智能制造就是把设备换新。✅ 换新当然好,但那叫自动化,不叫智能化。
智能化要解决什么?是决策。谁决策?人,或者系统。靠什么决策?靠数据。数据从哪来?从设备、从工单、从质检记录、从刀具寿命里来。
所以顺序其实是这样排的:
- 先做设备互联与数据采集。这一步最苦、最脏、最容易烂尾
- 再做数据治理,把一堆“看着能用、其实没法用”的原始信号,变成可用指标
- 然后是MES、APS这类执行层系统,负责接住这些数据
- 最后才是所谓的数据分析、预测性维护、AI质检
顺序错了,钱就打水漂。我见过太多厂子直接从第四步开干,结果卡在第一步出不来,连个开机率都算不准。

问:我们厂设备品牌杂,西门子、发那科、三菱都有,还有几台国产老机,能连吗?
答:能,但要有心理准备。西门子840D、发那科0i这些主流系统,走OPC UA或者FOCAS接口读参数基本没问题,一台机床加个网关,几千块能搞定。麻烦的是没开放接口的老设备,常见做法是加装电流传感器、振动传感器做外挂式采集,精度会打折,但对付开机率统计、主轴负载监控够用。别指望一次全连上,分批次来,优先连瓶颈工序那几台。
二、数据采集这关,九成企业卡在“采了没用”
采数据不难。难的是采对数据。
有个做轴承套圈的客户,一开始把机床所有能读的寄存器全采了,一天几十G日志。三个月后他们发现——没人看。生产主管原话是,我要的是“这条线今天还能不能按时交货”,你给我几百条温度曲线有什么用?
💡 关键是从IT视角切回OT视角。IT的人喜欢全量、喜欢原始数据、喜欢以后再说。OT的人只关心当下这台机、这批活、这班人。采集清单应该由工艺工程师来定,不是信息化部门拍脑袋。
通常先采这几类:
- 设备状态:运行/停机/报警,用于OEE核算
- 加工节拍与计数:产能核算的基础
- 关键工艺参数:主轴转速、进给、扭矩、温度,用于质量追溯
- 刀具信息:寿命、更换记录
- 能耗:双碳考核越来越严,电表数据迟早要接
剩下的,先忍着不采。这不是保守,是务实。
三、MES上不好,问题多半不在软件
我在东莞见过一个反例,印象特别深。
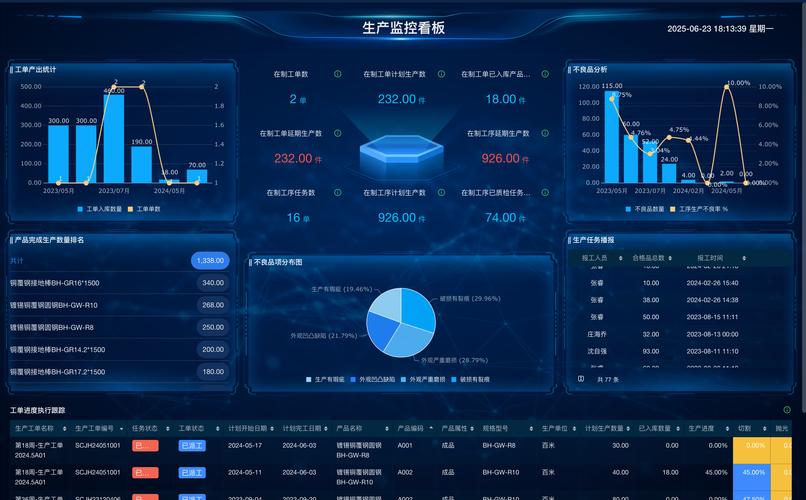
一家做连接器的小厂,两百多人,规模不大。他们上MES之前,先花两个月把车间的工单流转重排了一遍。原来是纸质派工单,师傅拿走一张,谁也不知道进度。改成扫码报工,工序之间用看板拉动。软件?用的是一套很便宜的国产系统,功能甚至有点简陋。
半年后,他们的在制品库存降了差不多40%。老板自己都不太敢信。
反面案例就在隔壁,做五金件的。买了知名厂商的MES,上线一年还在“并行运行”——系统一套,Excel一套。为什么?流程没动,员工还按老规矩干,系统只是多了个录入负担。
❗ 记住一句话:软件固化的是流程。流程如果是烂的,固化的就是烂流程。
问:我们规模不大,年产值三千万,有必要搞智能制造吗?
答:有必要,但别照大厂方案抄。那些动辄几千万的智能工厂方案,对中小企业是灾难。你的切入点应该是单点突破,比如先做一条产线的设备联网和可视化,或者先解决质检环节的人工依赖。花几十万,三个月见效果,再谈下一步。中小企业最大的优势是决策快、船小好调头,别把这个优势浪费在漫长的实施周期里。
四、绕不开的人

技术问题都好解决。人的问题才是真麻烦。
老师傅抵触数据采集,不是因为他懒,是他觉得这是在监控他。这个心结不解开,传感器装上去他能给你拔了——这事我真碰上过,就在宁波一家压铸厂。
怎么办?把数据用在他身上。比如根据机床负载数据给他算刀具寿命预警,让他少挨批;比如把报工从手写改成扫码,让他少填半小时表。他尝到甜头,态度自然就变了。
还有个更隐蔽的坑:很多厂的信息化部门和设备部门是两条线。IT不懂工艺,设备的人不懂网络。项目一推就互相甩锅。这时候需要一个既懂车间、又懂点技术的人来当桥梁,外聘顾问也行。这个角色缺位,项目成功率至少掉一半。
五、2024年之后,风向有些变化
这两年我明显感觉到两件事。
一是国产工业软件起来了。以前做设备联网基本绕不开国外组态软件,现在国产的SCADA、边缘网关产品,价格砍了一半不止,功能也够用。
二是AI质检开始从PPT走进车间。以前讲深度学习缺陷检测,动不动就要几千张标注样本。现在小样本、少样本的方案,几百张图就能跑起来,对中小企业友好多了。不过别急着全铺,先在一条产线、一个工位验证,跑够三个月,看误检率和漏检率,再决定要不要推广。
智能制造说到底,不是一场技术竞赛,是一次管理能力的升级。设备、软件、网络都是工具,工具好不好用,取决于你对自己工厂的理解有多深。
先把车间摸透了,再谈智能化。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:智能制造落地这几年:设备联网只是开头,真正的坑在后头 https://www.dachanpin.com/a/tg/72791.html