干了这么多年工艺,最怕听到的一句话是:“参数你随便给一个,先干出来看看。”
随便给?一把 φ80 的硬质合金面铣刀,线速度从 120 m/min 提到 250 m/min,刀具寿命可能就是 40 分钟和 6 分钟的区别。一晚上废掉十几把刀,几万块就没了。这钱花得憋屈。
所以不聊虚的。只聊切削这件事里,真正能让你少赔钱的几个点。
线速度:决定刀具生死的第一变量
很多新手盯着进给量看,觉得走得慢就省刀。错了。切削速度 vc 才是决定刀具寿命的那根弦。
泰勒公式干这行的都该背一遍:vc·Tn = C。翻译成人话——线速度每提高 20%,刀具寿命往往掉一半以上。我见过有人为了“表面光一点”,把硬质合金车削 45 钢的线速度飙到 300 m/min。结果呢?前三个零件镜面一样,第五个零件开始出现亮斑,第八个零件刀尖就烧了。
✅ 参考区间(涂层硬质合金、干切或微量润滑条件下的大致范围,具体还得看牌号):
- 碳钢(P 类):150–250 m/min
- 不锈钢(M 类):80–150 m/min
- 铸铁(K 类):200–350 m/min
- 铝合金:400–1000 m/min,这个可以放飞
- 钛合金、高温合金:30–60 m/min,慢得让人抓狂,但没办法
❗这只是起点。真正的调整逻辑是:先按刀具厂商推荐值的 70% 起步,观察切屑颜色和后刀面磨损 VB 值,再一点点往上顶。

切屑颜色是个好东西。银白色,说明温度还行;淡黄、褐色,还算正常;一旦发蓝发紫,你就该收手了——那不是在切削,是在用刀具跟工件互相伤害。
颤振:车间里最会伪装的废品制造机
表面有振纹,尺寸飘,刀尖莫名其妙崩刃。很多人第一反应是“刀子不行”,换了一把又一把。说实话,八成不是刀的问题,是颤振。
颤振分两类。一类是强迫振动,来源明确——主轴不平衡、刀具悬伸太长、工件夹持刚性差。另一类是自激振动,也就是再生颤振,麻烦得多:切完一刀留下的波纹,下一刀切到它的时候切削力发生周期性波动,波纹被放大,再反哺下一刀……越切越响,越响越糟。
怎么破?
- 缩短悬伸。最省钱也最有效。刀杆悬伸从 4 倍径降到 3 倍径,刚性大概能提升一倍。
- 调整主轴转速。避开颤振敏感区间,有时±10% 转速就能让啸叫消失。
- 变齿距铣刀。不等分螺旋角把再生颤振的能量打散,对付薄壁件特别好用。
- 别把每齿进给给太小。听起来反直觉——进给太小,刃口是在工件表面“蹭”而不是“切”,切削厚度低于刃口钝圆半径,切削力反而升高,加工硬化层加厚。
💡 有个土办法判断是否在蹭刀:听声音。正常切削是“唰唰”的连续声,蹭刀会有高频尖叫或者闷响。老操作工凭耳朵能听出七七八八,这不是玄学,是长期积累的反馈。

冷却方式:别再用一桶水浇到底了

传统浇注式冷却,流量大、成本低,但对高温合金、深孔、深腔加工基本没用——冷却液根本进不到刀尖那个缝里。现在车间里越来越多用的是高压内冷(70 bar 以上)和 MQL 微量润滑。
高压内冷的好处很直接:断屑更干脆,刀尖温度能降一两百摄氏度,钛合金加工时刀具寿命提升两三倍不稀奇。MQL 则适合铝合金高速铣削、以及不允许大量切削液残留的场合,油雾量小,后处理省事,成本还低。
不过话说回来,MQL 不是万能的。重载切削、大余量粗加工,该上乳化液还是得上。别为了追“绿色制造”这个名头,把刀具烧了。
问:我的小厂只有普通乳化液,怎么尽量接近高压内冷的效果?
答:三个方向。一是把喷嘴口径改小、位置对准刀尖接触点,把“浇”改成“喷”,冲击力会明显不一样;二是尽量选用带内冷孔的可转位刀片和刀杆,哪怕压力只有 10–20 bar,只要切屑能及时被冲走,效果也比外冷强得多;三是减小切深、提高进给,让切削热更多被切屑带走,而不是堆在刀具和工件上。
难加工材料:慢,是唯一诚意
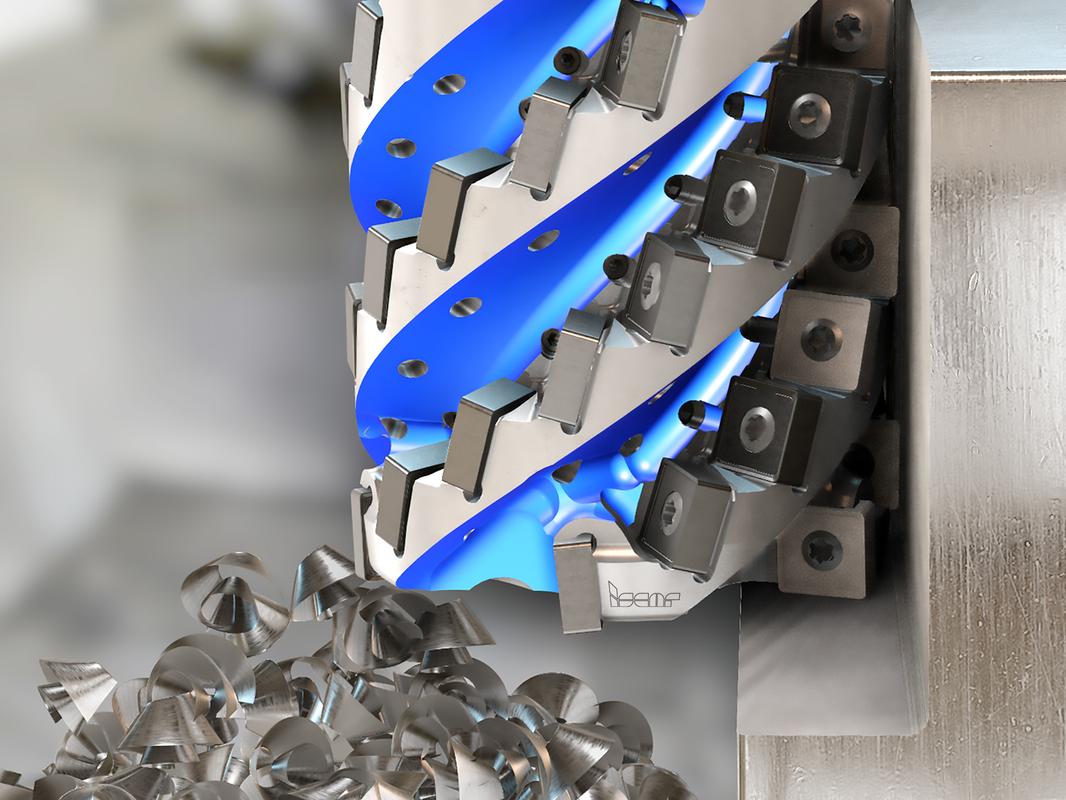
钛合金、Inconel 718、淬硬钢(HRC58 以上),共同特点是导热差、加工硬化严重、化学活性高。用普通硬质合金去硬扛,基本是拿钱打水漂。
淬硬钢,建议直接上 PCBN 或陶瓷刀具做硬车削,代替磨削。线速度 100–200 m/min,切深 0.1–0.3 mm,干切。省掉一道磨工序,效率和成本都很香。
钛合金是另一个思路:低线速度、大切深、保持连续切削。别让刀具在同一个位置反复摩擦,刃口一定要锋利,涂层优先选 AlTiN 或 AlCrN 类。
问:加工不锈钢总是粘刀、积屑瘤,怎么办?
答:积屑瘤本质上是切屑底部的材料在高温高压下焊在了刃口上。解决思路两条。第一,提高线速度跨过积屑瘤生成的中速区间(不锈钢大概在 60–90 m/min 最容易出问题),直接拉到 130 m/min 以上;第二,加大前角、用抛光刃口的刀片,降低切削力和摩擦。同时冷却一定要冲准,别让切削液喷在刀杆上,那是纯浪费。
最后说点实际的
切削这件事,理论就那几页纸。难的是每个车间、每台机床、每批材料都不一样。同一套参数,在别人机床上跑得好,到你这里可能就崩刀。所以别迷信任何一份“万能参数表”。
我的习惯是:记录。每换一种材料、一种刀具,把 vc、fz、ap、切屑颜色、刀具寿命、表面粗糙度记下来。三个月后,这本记录比任何手册都好用。这活儿枯燥,是真的枯燥。但它能让你从“凭感觉给参数”,变成“知道自己在干什么”。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:机械加工(切削)里最贵的一课:切削参数、颤振与刀具寿命的实战账 https://www.dachanpin.com/a/tg/72855.html