先泼盆冷水。OEE这三个字母,我在车间里听到的次数,比在任何学术会议里都多——可惜大部分时候,它是以一种错得离谱的方式出现的。
有个做汽车零部件的老板跟我抱怨,说他厂里三台进口加工中心,OEE算出来112%。
超一百了。
这意味着什么?要么分母算错了,要么有人在数字上做了手脚。没有第三种解释。他愣了两秒,说:我们是用考勤时间当分母的……
公式就三行,坑有三十个
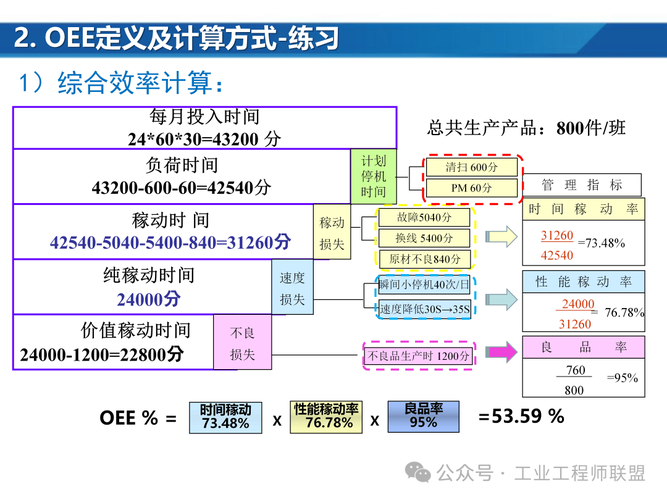
OEE = 时间开动率 × 性能开动率 × 良品率。背下来只要十秒钟。
真正难的是三个分母怎么定。
时间开动率的分母是计划生产时间,也就是日历时间扣掉计划停机。计划停机包括什么?交接班、吃饭、计划保养、无订单待机。问题来了——很多工厂连「计划停机」和「非计划停机」都分不清。设备坏了四小时,维修工在工单上顺手写个「计划保养」,这四小时就凭空蒸发了。数据好看了,产能没变。
❗这里有个判断标准:这个停机,是你提前排进计划里的吗?是,就是计划停机。不是,就是损失。
性能开动率是重灾区。它的公式是(理论节拍 × 加工数量)÷ 实际运行时间。理论节拍从哪来?从设备铭牌上抄?那是理想值,不是理论值。铭牌标的是「最好条件下、新设备、标准材料」的极限速度,你拿它当分母,性能开动率永远上不了70%。
那用领导拍脑袋的产量目标算?恭喜你,OEE能刷到95%以上,然后订单交付率照样一塌糊涂。
正确的做法是用当前工艺、当前物料状态下可持续达到的最优节拍。这个值要工艺工程师和班组长一起定,还要随产品切换而更新。麻烦。但这是唯一靠谱的做法。
六大损失里,最贵的那两个你根本没记
标准教材里的六大损失:故障停机、换型调整、空转与小停顿、速度降低、废品与返工、开机调试。
翻开大多数工厂的日报表,你只会看到第一项。
因为大停机看得见,好统计,维修工单上有记录。后面几项呢?
- 空转与小停顿:一台贴片机每两分钟抛一次料,停三秒,人工复位。一天下来累积停顿四十分钟。谁记?没人记。
- 速度降低:设备一直在跑,但跑在设计节拍以下。因为来料一致性差,因为刀具磨损没及时换,因为真空吸嘴堵了一半。设备没停,产量却在缩水。
- 开机调试:换型完成后到稳定产出之间的那段爬坡期。两小时到八小时不等,看工艺复杂度。
说实话,这种隐性产能流失比大故障更烧钱。大故障你知道疼,会去修、会去防。隐性流失你根本不知道自己每天在流血。
💡一个实操建议:让操作工每小时在纸质表上画一笔——「此刻设备在跑吗?跑得顺吗?产出多少?」坚持两周,你就能看到那些从没被记录的微停机分布。
拿OEE考核班组,是自毁长城
讲个真事。有家电子厂,把OEE和班组长奖金直接挂钩,目标85%。三个月后,OEE数据全线飘红,平均88%。
同时,客户投诉率上升了30%。
为什么?因为操作工学会了:不良品先藏在柜子里,下班后偷偷处理;设备小故障不报修,自己蹲角落里拧螺丝;计划时间栏填短一点,反正没人核对原始工单。
OEE从诊断工具,变成了表演工具。
它本质上是给你自己看的体温计,不是挂在墙上给别人看的奖状。你把它当KPI往下压,它立刻失效。这不是员工的问题,这是指标体系设计的问题。
问:我们厂OEE只有45%,老板要求一年内提到85%,有可能吗?
答:得先看瓶颈在哪。如果45%的主因是换型时间太长——比如一天换六次模,每次90分钟——那把SMED(快速换型)做起来,半年提到65%到70%是现实的。如果45%是设备老化和工艺不良导致的,你需要的不是OEE提升项目,是设备更新预算。另外,85%这个数字对单机、大批量、少品种的场景是合理的,对多品种小批量的车间就是不切实际。别拿一个通用数字套所有设备,那是外行干的事。

落地顺序反了,钱就白花了
我见过太多工厂的OEE项目,第一件事是招标买软件。
顺序反了。
正确的路径是这样:
- ✅ 第一步,把设备状态信号接出来。PLC有输出点,加个IO模块,几百块钱的事。运行、停机、报警、产量,四个信号就够。老设备没PLC?加装电流互感器和光电开关也能凑合。
- ✅ 第二步,定义清楚每一类停机的归属。换型算计划停机还是非计划?取决于你是否提前排产。写成文件,让所有人按同一套规则填,包括夜班。
- ✅ 第三步,连续跑三个月,什么都别改。先看真实水平。这一步最难,因为数据难看的第一个月,就有人想改定义。
- ✅ 第四步,找损失最大的那一类,集中打。一次只打一个,打完再打下一个。
再说一个概念:整线OEE不等于各设备OEE的平均,它等于瓶颈设备的OEE。三台设备OEE分别是90%、60%、85%,整线就是60%。你花大价钱把第一台提到95%,整线纹丝不动。钱花在了不该花的地方。
还有TEEP——设备总有效生产率。它把计划停机也放进分母,反映的是设备在7×24小时下的真实产能天花板。做产能规划的时候,看TEEP比看OEE有用得多。
问:我们车间多品种小批量,换型时间占30%以上,OEE天生就低,还有必要管吗?
答:有必要,但要换个思路。这时候把换型时间单独拎出来做SMED,效果比死磕OEE数字明显得多。同时建议上TEEP,看设备真实产能上限。还有一个更根本的问题:多品种小批量本身就该用柔性设备或成组技术来匹配,硬拿一台通用设备去追高OEE,方向就选错了。设备选型错了,后面所有管理手段都是在填坑。

OEE不是万能药,它是个放大镜。设备底子好、工艺稳定,它能帮你挤出最后10%的产能。设备本身就烂、订单结构又乱,它只会告诉你一个你早就知道的答案:你缺钱、缺人、或者订单本身就排得稀碎。
不过话说回来,知道自己在哪儿流血,总比蒙着眼睛往前跑强。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:设备综合效率(OEE):90%的工厂都算错了,你信不信? https://www.dachanpin.com/a/tg/72868.html