第一次进丰田的车间,我盯着工位上那根垂下来的绳子看了半天。说实话,当时觉得这东西也太土了。都什么年代了,还拉绳?
后来我才明白,是我土。
安灯系统(Andon)这个东西,看起来是一根绳子、一个按钮、一盏灯。但它的内核,压根不是这些硬件——是一套让问题在3分钟内浮出水面的管理逻辑。可惜,我见过太多工厂,花了十几万上安灯系统,结果员工不敢按,班组长嫌烦直接断线,最后沦为参观通道上的装饰灯。
今天就把这事儿聊透。

安灯不是报警器,是“停线权”
很多老板一开始就搞错了。他们觉得安灯系统(Andon)= 设备故障报警。错得离谱。
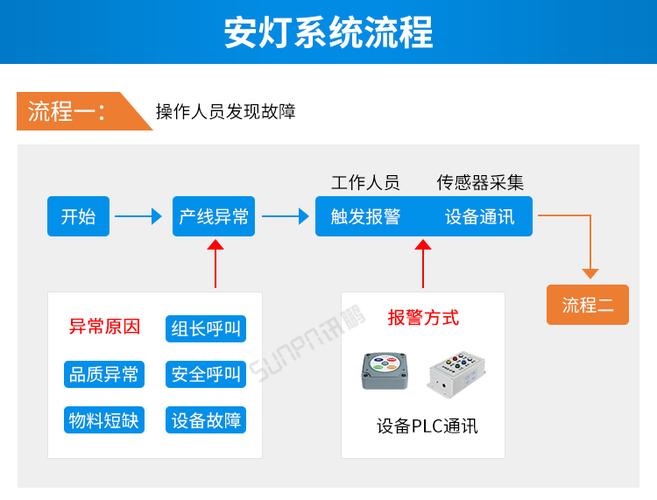
安灯的核心,是把“停线”的权力下放给一线操作工。是权力。不是义务,不是任务。工人发现异常——螺栓拧不进去、零件装反了、工具够不着——他有权拉绳,让整条线停下来。然后班组长必须在规定节拍内赶到现场,一起把问题解决掉。
你想想,这在传统工厂里意味着什么?意味着一个普工,可以让你整条流水线停摆。多少管理者听到这个就头皮发麻。❗但恰恰是这个机制,逼着整个组织去面对真问题,而不是让问题流到下游、流到客户手里。
丰田当年搞这套东西,背景很有意思。大野耐一发现,只要给工人停线的权力,他们反而不会滥用。为什么?因为停线意味着大家都得加班处理,没人想当那个“搞停线的人”。真正的滥用,比管理者想象中少得多。反倒是那种“出了事先压下去”的工厂,最后爆的都是大雷。
三级响应:颜色背后是一套时间纪律
安灯系统(Andon)通常用三种颜色区分异常等级。但这个颜色可不是随便涂的,它对应的是一套严格的响应时间。
一般逻辑是这样:
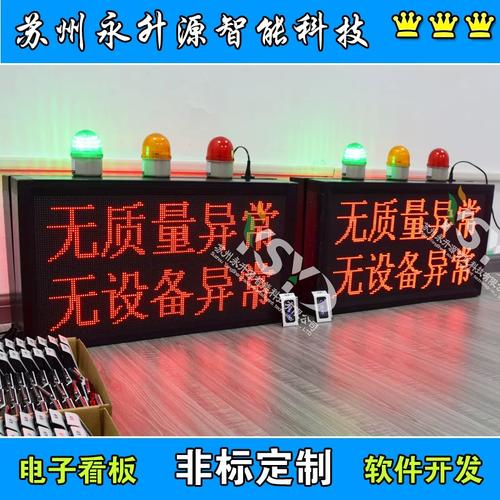
- 绿灯 / 正常:工位按节拍运转,一切照旧。🔧
- 黄灯 / 呼叫支持:操作工遇到小问题,比如物料快用完了、工具需要调整,按一下按钮。班组长应该在一个节拍内到场。问题解决,灯灭;解决不了,升级。
- 红灯 / 请求停线:问题超出班组能力范围,或者涉及安全、质量红线。这时安灯系统(Andon)会触发停线信号,同时通知维修、工艺、质量等支援部门。各路人马必须在规定时间内赶到,谁负责什么,提前就要定死。
关键在哪?在时间。黄灯亮起,没人来,红灯自动触发。红灯亮起,维修5分钟没到,系统记一笔。这些数据,才是安灯系统最有价值的东西——它把“响应速度”变成了可量化、可考核的指标。
不过话说回来,我见过一家做精密齿轮的厂,他们玩得更狠。安灯系统(Andon)跟MES打通,红灯一亮,当天的生产计划自动重排,OEE报表实时更新。班组长的手机会同时收到推送,带定位的那种。搞了半年,平均故障响应时间从23分钟压到6分钟。他们厂长跟我喝酒时说的原话是:“不是我狠,是客户催货狠。”
问:安灯系统(Andon)上了,但员工不敢按怎么办?答:这个问题太常见了。根源在考核。如果员工按灯导致停线,绩效被扣分,那他当然不按。解决方式就一条——把“按灯次数”和“停线时长”从操作工的负面考核里彻底拿掉。反过来,还要奖励那些敢于暴露问题的员工。管理者要传递一个明确信号:按灯是尽责,瞒报才是失职。
上安灯系统之前,先想清楚这三个问题
市面上做安灯系统的供应商多得是,硬件也不贵。但硬件好买,逻辑难建。每次有企业问我要不要上安灯,我都先反问三个问题:
第一,你们真的允许停产吗?
如果答案含糊,或者“原则上允许,但最好别停”,那这套系统装了也白装。安灯系统(Andon)的底层逻辑跟“产量至上”文化天然冲突。不解决这个冲突,按灯就是找死。
第二,支援部门能承诺响应时间吗?
安灯拉绳拉的是整条支援链。维修、工艺、质量、物料——这些部门如果还是各管各的,安灯就成了一个没人接的烫手山芋。我见过最离谱的,红灯亮了40分钟,维修说在等备件,工艺说在开会,最后操作工自己把问题凑合过去了。那盏红灯亮了个寂寞。💡
第三,数据谁来看?
安灯系统(Andon)每天产生的呼叫记录、响应时长、问题分类,是改善的金矿。但大部分工厂的数据就躺在系统里,没人分析,没人复盘。每周开个会,把Top3异常类型拉出来看看,试着从根本上解决掉——这才是安灯系统真正值钱的地方。不然它就是个高级报警灯。
一个被忽略的细节:声音和物理按钮
现在有些供应商推“无按钮安灯”——用手机App、用平板电脑呼叫。我不反对,但保留意见。
产线上噪音大、员工可能戴手套、手上正拿着零件。物理按钮的触感反馈,是不可替代的。甚至安灯系统(Andon)的传统音乐旋律——每条线不同的音调——也是重要的听觉提示。班组长不用盯着屏幕看,耳朵一听就知道哪条线出事了。这是人体工学,不是怀旧。
另外一个小点:安灯按钮的位置。最好装在操作工伸手就能够到的地方,不用转身、不用走两步。你可别小看这两步——生产节拍30秒的线上,多走两步可能就是两个周期。关键时刻,人的犹豫就来自这点物理距离。
问:中小企业预算有限,有没有轻量化的安灯系统方案?答:有,而且不少。如果产线不多、工位不复杂,完全可以从单工位无线呼叫按钮+手机端推送起步。硬件成本可能几千块就搞定。重点是先把响应流程跑通、把“敢按灯”的氛围养起来。后面预算充足了,再上中央看板、对接MES。千万别一上来就追求大而全,流程没理顺,系统越复杂越混乱。
说到底,安灯系统(Andon)不是一个IT项目,也不是一套自动化设备。它是一种组织承诺:你承诺,当问题出现时,我们停下来,一起看,一起解决。这个承诺值多少钱,取决于你有多当真。
那些用好了安灯系统的工厂,往往有一个共同特征——车间里话多。工人敢喊人,班组长敢拍板,维修敢认账。乱哄哄的,但问题解决得快。而那些安安静静的车间,你最好小心一点。安静下面,可能全是瞒着的雷。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:安灯系统(Andon):那条被误解最深的产线拉绳,到底该怎么用? https://www.dachanpin.com/a/tg/72871.html