很多工厂的质量会,开着开着就变成救火会。上周还能做到CPK 1.67,这周换了一批料,尺寸直接飘出公差带。调机师傅骂材料,采购骂供应商,质量经理拍桌子。问题真在料吗?不一定。田口方法看这件事的角度很刁:先别急着找“最优参数”,先问一句——这个参数组合,怕不怕噪声?
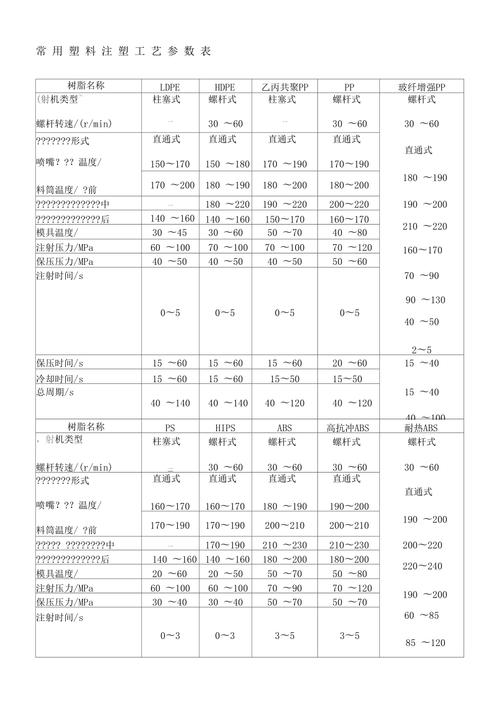
我见过一个注塑件,保压从35调到55,当天产品漂亮得不行。第二周料批一换,崩了。说白了,参数被放在了一个敏感区,像把花瓶放在桌边。碰一下没事,再碰一下就碎。田口要做的,是把它往里挪。💡
田口方法到底在优化什么?不是均值,是抗干扰能力
传统试模、试焊、试切,常常盯着一个指标:平均尺寸、平均强度、平均良率。均值当然重要。但产线不是实验室。温度、湿度、材料批次、设备磨损、操作员手法,这些噪声因子每天都在变。田口方法把控制因子和噪声因子分开,然后看谁在噪声面前更稳。
这里面有个关键指标:信噪比。望目特性、望小特性、望大特性,算法不同,但目标一致——让信号强,让波动弱。不是找一条最陡的曲线,而是找一块平缓的高地。❗ 这就是稳健参数设计的核心。
正交表是另一个抓手。L8、L16、L18,用少量实验安排多因子。有人吐槽:正交表不是万能的,交互作用会被混杂。对,没错。但工程不是数学考试。先筛出主因子,再用确认实验和响应面法补刀,往往比一上来全因子实验更现实。
三次设计:系统设计、参数设计、容差设计
田口把设计分三层。系统设计选架构,比如用齿轮传动还是伺服直驱。参数设计找因子水平,让系统对噪声不敏感。容差设计再分配公差。很多团队跳过了中间那层,直接收紧公差。结果呢?成本上去了,波动还在。
举个例子。电机装配里磁钢厚度公差收紧0.02mm,采购价格涨18%。但真正的噪声源是温度。温度一升,胶层膨胀,间隙变了。参数设计本来可以选一组更宽的间隙和补偿量。加严公差?贵,而且慢。说实话,这是最不划算的招。

问:田口方法和传统DOE、响应面法到底差在哪?
答:传统DOE常常把噪声因子固定,或者干脆忽略,追求均值最优。田口把噪声因子显式安排到外表,用信噪比衡量稳健性。响应面法擅长找最优区域,田口擅长找“对波动不敏感”的区域。实践中可以串起来:先用田口筛选稳健区,再用响应面微调。别搞成门派之争,能解决问题就是好方法。
内表与外表:把车间里的乱,塞进实验里
内表安排控制因子,外表安排噪声因子。噪声因子不是用来“控制”的,是用来“模拟”的。环境温湿度、材料批次、设备磨损、操作员差异,这些平时被当成异常,在田口实验里却要主动请进来。听起来有点反直觉,对吧?
现在的做法更灵活。CAE里用蒙特卡洛抽样替代部分物理实验,数字孪生先跑一轮,再用少量实物确认。半导体、电池极片涂布、增材制造,都在这么干。但别迷信仿真。模型有偏差,现场有脾气。✅ 仿真缩小范围,实物实验守住底线。
问:产线小批量多品种,做田口会不会太重?
答:别一上来就L18。先选3到5个关键控制因子,2水平,L8。噪声因子挑两个最要命的,比如料批和温度。三天能跑完。小批量多品种反而更需要参数设计,因为换型损失大,稳健参数能减少调机时间。关键是别贪多,别把“所有变量”都塞进去。
2020年代的新玩法:数据多了,噪声没消失
工业物联网、SPC、机器学习,数据确实多了。历史数据能不能直接做田口?可以,但有坑。因子水平高度相关,噪声因子没记录,最后算出来的信噪比可能只是在拟合过去。更稳的办法是主动实验加在线数据。焊接场景里,用田口筛选电流、电压、速度、保护气流量,噪声因子放板材批次和夹具磨损。信噪比大的组合,再到产线做确认。
另一个趋势是贝叶斯优化。先验来自工程知识,后验更新参数。它和田口不冲突。田口帮你缩小空间,贝叶斯帮你加速寻优。💡 但别把AutoML当万能钥匙。工艺窗口背后是物理,不是纯数学。
落地时最容易踩的坑

- 把噪声因子当控制因子。环境温度控不住,就别硬控,把它放到外表。
- 只看均值,不看方差。望目特性尤其要算信噪比,或者至少均值加方差一起看。
- 不做确认实验。田口给出预测,不等于现场结果。小批量验证不能省。
- 忽略交互作用。正交表会混杂,关键交互要单独验证。
- 把信噪比当唯一指标。成本、节拍、可制造性,一个都不能少。
田口方法不是神坛上的公式。它是一套逼你面对波动的工程纪律。下次质量会,先别吵谁调坏了。把控制因子、噪声因子、信噪比画在白板上。很多问题会安静下来。说实话,这比加班返工有用多了。❗
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:田口方法:把质量设计进工艺窗口,而不是靠检验筛出来 https://www.dachanpin.com/a/tg/72889.html