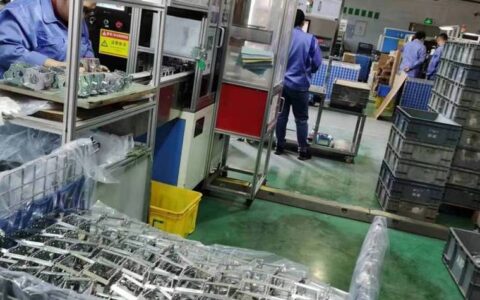
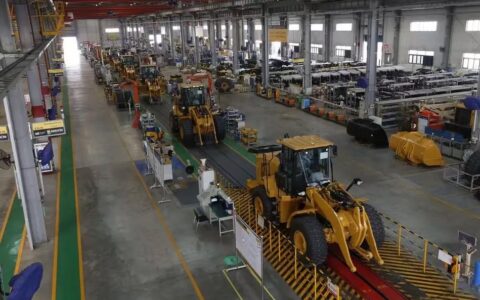
说真的,每次走进那些号称‘正在搞精益’的工厂,我都有种哭笑不得的感觉。标语挂得满墙都是,‘消除浪费’四个大字金光闪闪,可转头一看,操作工正绕过大半个车间去取一个零件——这本身就是最大的浪费。更讽刺的是,管理层还在会议室里激情澎湃地讨论下一场‘精益生产运动’的启动日期。
运动式改善,大概是精益最大的敌人。一阵风过去,该乱的还是乱,该堆的库存一米都没少。为什么?因为没抓住精髓:精益不是一套工具,而是一种思维。别指望开几次会、画几张图就能脱胎换骨。你得从骨头缝里认同:一切不产生价值的活动,都是罪恶。❗
七大浪费?不,我看到了八大浪费
经典教材里说七大浪费:搬运、库存、动作、等待、过量生产、过度加工、缺陷。但在实际车间里,我敢打赌你还会撞见第八种——‘数字浪费’。这词不是我发明的,但最近在好多数字化工厂里见得实在太多了。举个例子:一个即时的生产看板,数据自动采集,漂亮的大屏可视化。然而,班组长每天还是手工抄一份Excel发给生产部——因为系统里的‘标准工时’压根不准,没人信那个数字。这就是数字浪费:投入几十万上百万的信息化系统,最后只用来应付检查,而不是驱动决策。

搬运和动作浪费,很多时候源于布局不合理。去年去一家汽配厂,冲压线和焊接线之间隔着一道墙,叉车忙得像蚂蚁。我问为什么不把墙打通,答曰‘这楼是早年建的,承重问题’。可一算账:每年叉车燃油费、维护费加上安全事故风险,够拆那堵墙几次了?算价值流总成本的时候,别只盯着直接人工。
库存浪费,经典理论说是‘万恶之源’。确实,库存掩盖了设备故障、质量波动、供应商交货不准等问题。但有意思的是,很多老板一边骂库存太高,一边拼命给销售压货——为了报表好看。这种自相矛盾,说到底还是缺乏对现金流的敬畏。✅
价值流图:不是画了就完事了
现在只要是个搞精益的,都能给你画出一张价值流现状图(VSM)。可画完之后呢?束之高阁。真正起作用的是未来状态图,而且必须结合具体的改善课题。我见过最荒谬的案例:咨询公司给客户画了一套极其精美的VSM,全彩色,标注了每道工序的C/T(周期时间)、C/O(换型时间)、机器利用率……但唯独没标出哪道工序是瓶颈。画图的人根本不在现场待够24小时。就凭ERP里那点数据,你能画出真实的物料流动?做梦。

所以,我现在的做法是:准备改善周的时候,一定拉着操作工、班组长、甚至物料员一起,在车间地板上铺开牛皮纸直接画。他们嘴里说出来的,比如‘这时候我经常得等天车’,才是真正的等待浪费,比任何传感器都真实。💡
问:“我们厂也搞了5S,但总是反弹,怎么破?”
答:5S最怕搞成大扫除运动。根源在第三点‘清扫’变成了‘别人帮我清扫’。必须让员工自己动手清自己的工位,并且在清扫过程中发现微缺陷——比如漏油、松动。清扫即点检。一旦员工发现自己能预防设备停机,那成就感油然而生,维持才有动力。然后才是标准化和素养。很多公司直接跳到最后一步搞考核,不反弹才怪。另外,领导层每天巡视现场,不是挑刺,而是问‘有什么困难需要支援’,氛围立马不一样。
看板:别把它做成另一种ERP

看板的核心是拉动,是根据后工序的实际消耗来触发前工序的生产。可有些工厂把看板搞得像个小型的ERP界面,又是条形码又是手持终端,还要求每次取料都扫码——恨不得连操作工上厕所的时间都记录进去。这完全违背了看板简单、可视化的初衷。真正的看板,最好就是一张随实物流动的纸质卡片,或者简单的磁贴。信息越少越好,一眼就能判断是该补货还是该停线。
我还碰到过一个绝的:库房的人偷偷在看板盒里多放几张,因为害怕缺料被考核。结果在制品库存反而高了,拉动彻底失效。所以,信任和纪律是看板运作的基石。没了这个,再先进的电子看板也白搭。
问:“价值流图分析周期太长,有没有更快的方法?”
答:当然有。如果只是想快速定位瓶颈,直接上流程活动分析(Process Activity Mapping)。选一个具体产品型号,跟着走完全程,用秒表掐时间,把每个动作分解成增值、非增值但必要、纯浪费三类。通常半天就能找出一堆改善点,不需要等到整张VSM画完。等你需要供应链层面协同的时候再画VSM不迟。记住,任何工具都是为解决问题服务的,别为了工具而工具。
持续改善:如何不让员工反感

一说改善,很多基层员工翻白眼——又来折腾我们了。说实话,这怨气我完全理解。因为很多时候确实就是折腾:今天把工具柜挪到左边,明天又挪回来,原因都是‘精益专家说的’。真正能让员工买账的,是让他们看见自己的建议落了地,而且立马见效。
我常推荐一种‘改善闪电战’(Kaizen Blitz):集中三天,就针对一个具体问题,比如降低某台机床的换型时间。第一天培训并现场测量,第二天头脑风暴并立刻动手改造,第三天试运行并固化标准。当操作工亲眼见证原来40分钟的换型缩减到12分钟,而且是他自己的主意起了作用,那种热情绝对高涨。这时候再谈‘提案制度’,才是水到渠成。❗
千万别一上来就搞重金激励改善提案,那会催生一堆为了奖金而编造的无用建议。丰田早期的经验是:表扬和认可,比金钱更能激发持续改善的动力。当然,前提是管理者真心实意地到现场去说一句‘干得漂亮’,而不是批完奖就算完事。
最后唠叨一句:精益生产这条路,没有终点。今天消除的浪费,明天可能换个马甲又冒出来。但只要整个组织养成了‘看见浪费就难受’的神经反射,那才算真正上了道。别等到库存报表红得刺眼才想起来,也别指望哪家软件能包治百病。归根到底,还是人——那些操作机器、搬运物料、拧紧螺丝的人,他们的智慧和投入,才是消除一切浪费的源头。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:精益生产:别再把改善当成一场运动了 https://www.dachanpin.com/a/tg/54632.html