别把车削加工想简单了——一个老钳工的血泪经验

当我第N次把图纸摔在桌上,徒弟吓得不敢吭声。 图纸上明明白白写着公差±0.01mm,但这根轴竟然能偏差0.05! 到底是哪出了鬼? —————— 这让我想起刚入行那会,总觉得车床嘛,装夹、对刀、走刀,就这么几板斧。 结果呢? 干了废品一堆,被师傅骂得狗血淋头。 是啊,车削加工真不是按按按钮的事。

那些年,我掉过的坑

先说个事儿。 有次加工一种细长轴,长径比超过20,车出来就成了“腰鼓”——中间粗两头细。 当时还以为是机床精度坏了,差点报修。 后来才搞清楚,是工件刚性不足,让刀了! 所以啊,细长轴车削必须用跟刀架或中心架,否则你车出来的就是艺术品(变形的)。
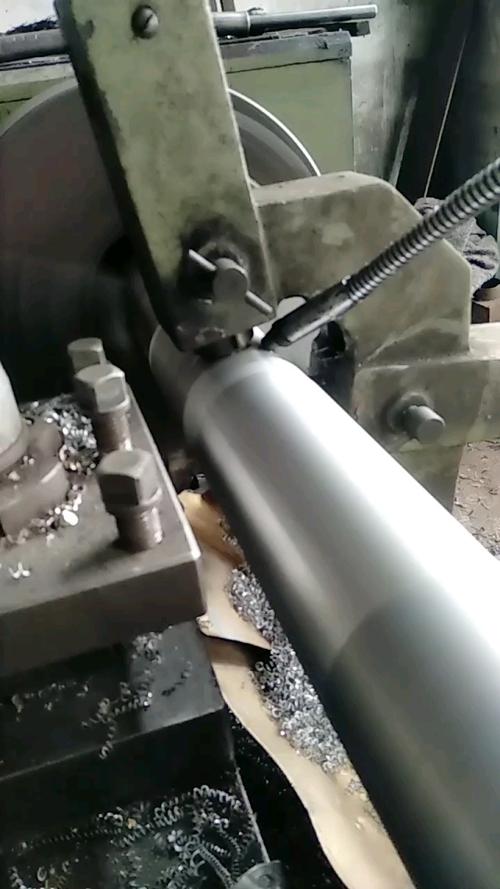
细长轴车削防变形跟刀架使用
细长轴车削防变形跟刀架使用
还有个坑,刀具。 我记得第一次车不锈钢,按普通碳钢的参数干,结果刀头没几分钟就烧得通红,冒烟了。 那股焦味,至今难忘…… 不锈钢导热差、加工硬化严重,得用锋利大前角的刀,并且切削速度要降。 不信你试试高速? 等着刀具殉职吧。

参数选不对,累死也白费

切削速度、进给量、背吃刀量——这老三样,看起来简单,组合起来简直要命。 老板总想让你加大进给,提效率;但表面粗糙度一检测就不合格,还得返工。 到底怎么平衡? 问:如何快速选取合适的切削参数? 答:首先看工件材料、硬度,再结合刀具材质。 比如硬质合金刀具车一般碳钢,切削速度推荐150-300 m/min,进给0.1-0.3 mm/r,背吃刀量粗车可以打到3-6 mm。 但如果是精加工,背吃刀量别超过0.5 mm,进给也得减小。 实话说,没有万能公式! 必须根据现场试切微调。 我习惯先用推荐值的70%试一刀,看铁屑形态和表面质量再改。 铁屑发蓝? 温度太高了,降速或加冷却液。 问:车削加工中,工件出现锥度(大小头)怎么办? 答:多半是主轴与尾座不同心,或者导轨磨损。 先打表检查主轴跳动和尾座顶尖。 如果尾座偏移,松开紧固螺丝,敲正了再锁紧。 导轨磨损导致的锥度,轻微的话可以反向走刀补偿;严重的只能修磨导轨了。 还有一种情况:刀具磨损不均匀,导致切削力变化,也会出现锥度。 所以,及时换刀片,别省那几个钱!💡

表面光洁度,逼死强迫症

不知你有没有这种经历:车出来的工件表面像搓衣板,用手一摸,剌手。 检测粗糙度Ra值高得离谱。 其实产生的振纹并非机床不行,很多时候是切削参数共振、刀具悬伸太长或者工件装夹不牢。 我遇到最头疼的一次,是加工薄壁件,一夹就变形,车出来表面全是波纹。 后来用扇形软爪,夹紧力调小,问题解决。 ✅ 所以,别只会怪机床,多从工艺系统刚性找原因。
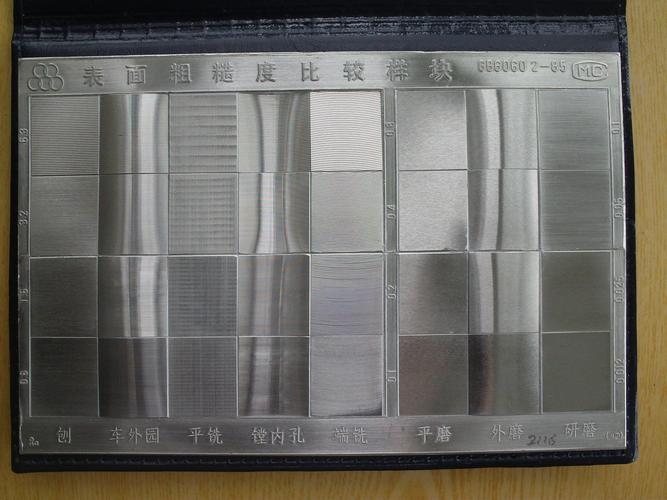
数控车削表面粗糙度对比样块检测
数控车削表面粗糙度对比样块检测
刀具的刀尖圆弧半径也很关键。 粗加工用大刀尖,强度好;精加工用小刀尖,获好光洁度。 但太小了会应力集中,容易崩刃。 还有断屑槽,搞不好铁屑缠绕工件,划伤已加工表面,那个心疼啊……

数控时代,手编还是软件?

现在年轻人上来就UG编程,模拟得漂漂亮亮,可一上机就撞刀。 为什么? 因为后处理没调好,或者忽略了机床行程、换刀点干涉。 我的观点:手工编程(G代码)是基础,你至少得看懂程序,知道每句干嘛的。 完全依赖软件,出了事连急停都来不及按。 当然,复杂曲面必须CAM,但还是要检查刀路仿真,选合适的切削策略。 比如高速加工,得用摆线铣削来保持恒定的切削力。 这些细节,书上不会告诉你,都是血泪换来的。 最后唠叨一句,车削加工这行,经验真的大于理论。 多干、多测、多琢磨,遇到问题别慌,分析工艺系统的每个环节。 还有,冷却液不要随便用自来水代替,锈了导轨,哭都来不及。 好了,希望我的这些牢骚,能让你少走点弯路。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:别把车削加工想简单了——一个老钳工的血泪经验 https://www.dachanpin.com/a/tg/54921.html
赞 (0)
超声波加工:硬脆材料的‘温柔一刀’?
上一篇 2026-06-04 00:03:06
减速机选型避坑指南:一位老工程师的吐血总结
下一篇 2026-06-04 00:03:41

相关推荐

  • 锻造工艺:为什么高端装备核心零件非它不可?

    干锻造快二十年,见过太多离谱的事儿。上个月还有个做风电主轴的客户,拿了个铸造成品找过来,跑了三万公里就裂了,问能不能改锻造。很多外行人提起锻造,第一反应都是”不就是把铁烧红了砸么?”有啥技术含量?真不是。差远了。 别拿老印象套现在的锻造工艺 现在的锻造车间,早就不是满天煤灰、工人抡大锤的老样子了。全数控的锻压生产线,从下料、加热到模锻…

    投稿 2026-08-17
  • 智能座舱:当代车主的「移动快乐屋」

    坐进朋友刚提的新车时,我差点以为自己误闯了未来版 KTV 包厢。语音刚喊出 “有点热”,空调就像听懂暗号般自动调至 24 度,中控屏还蹦出个卡通小人比了个 “收到” 的手势,这波操作直接让我把准备按物理按键的手僵在半空。智能座舱这玩意儿,早不是科幻电影里的噱头,如今正用各种 “神操作” 改写车主们的用车日常。 以前开车堪称 “手脚并用的极限挑战”:换首歌得低…

    2025-09-18
  • 工业场景下传感器技术的落地痛点与2024年最新实践

    别再吹传感器技术万能了。上个月在苏州工业园跟着客户跑了三条冲压线,亲眼见着花了近百万换的高精度位移传感器,因为车间里的中频焊机电磁干扰,三个月内返修了四次,现场的设备主管蹲在控制柜旁边抽烟,烟蒂扔了一地。很多人讲传感器技术,上来就是一堆实验室参数、行业前景,根本不管工厂里的实际情况——粉尘、油污、温度波动、电磁干扰,随便一个都能把几万块的传感器变成废铁。 被…

    投稿 2026-10-24
  • 别只会说降本增效:安灯系统(Andon)到底能帮工厂解决什么真问题

    很多工厂搞数字化转型,第一个盯上的就是安灯系统。厂商的销售把它吹得天花乱坠,说装上就能降本30%,提效20%。真装完,多半扔在那落灰。 别被厂商忽悠了,安灯系统(Andon)本质不是“报警灯” 最早的安灯诞生在丰田的总装车间,就是一根拉绳,挂在每个工位边上。工人发现自己解决不了的异常,一拉,全线停,所有人都过来解决问题。 就是这么简单。 它的核心从来不是那个…

    投稿 2026-09-27
  • 铣削加工振动控制:老工匠不愿外传的实战技巧

    干了这么多年机械加工,最让我头疼的不是公差,不是材料——是那个鬼魅般的振动。你听着主轴嗡嗡响,看着纹路在工件上爬出来,心都跟着颤。那次加工一套航空铝合金薄壁件,壁厚才2mm,颤振一起来,直接废了。表面粗糙度Ra 3.2?不可能!全是鱼鳞纹。后来想了个土办法——把主轴转速降了20%,再塞块阻尼胶泥在背面,安静了!你说神不神奇。 别迷信教科书:振动的源头往往出人…

    2026-06-20

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息