干了二十年冲压,最烦别人说“不就压一下铁皮嘛”。说这话的人,八成没见过凌晨三点模具崩刃的火花,也没听过试模时那种“咔——吱——”的异响。那声音,比股票跌了还揪心。
前几天去一家新能源车企交流,他们冲压车间主任老李递给我一个件:车顶加强横梁,1.2毫米的DP780高强钢,拉延深度居然做到了120毫米。我拿在手里颠了颠,边缘光洁得跟德国货似的。老李嘿嘿一笑:“差点把我搞秃了,回弹补偿改了十一版。”十一版!这得烧掉多少试模料?
说实话,冲压工艺的魔鬼全在细节里。大谈理论谁都会,真正上手了才懂——模具间隙、压边力、润滑、材料批次波动,任何一个变量都能让合格率从95%直接掉到50%。去年有个项目,A柱下加强板,连着三批料,同一钢厂同一牌号,冲出来开裂率莫名其妙从3%蹦到18%。查了三天,最后发现是酸洗线上残留氯离子浓度高了0.2毫克每升。靠,这种鬼东西,FMEA里根本列不进去!
模具,精度是磨出来的,不是算出来的
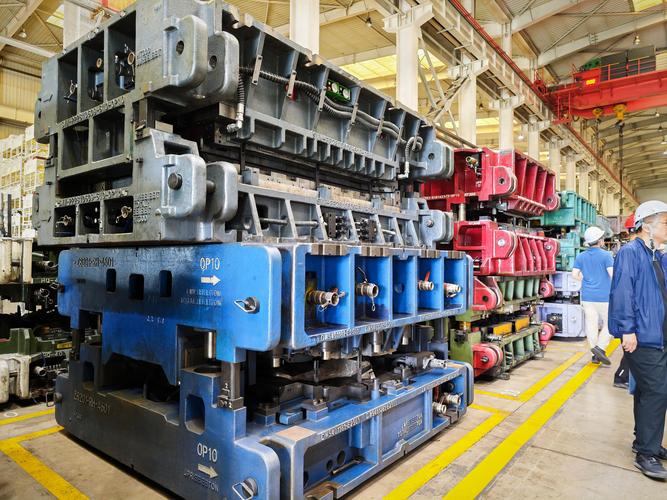
现在车间里年轻人爱用CAE模拟,挺好,我也学。但电脑算不出淬火变形的那股“拧”劲儿。去年做一套侧围外板模具,按仿真结果,拉延筋阻力应该是120吨。结果上了压机,材料流得跟打了肥皂一样,起皱起得惨不忍睹。后来把拉延筋徒手打磨了三遍——对,就是拿油石一点点蹭——才勉强稳住了。老钳工的直觉,比工作站值钱。
💡 这里插一句:新模试冲千万别图快。每冲三件就抹一次红丹,看接触斑点。我见过最离谱的案例,模座下垫了0.5毫米铜皮,纯粹因为铸造毛坯余量没清干净。压机两千吨的力下去,模具弹性变形大得离谱。
有人问:“都说精密冲压,到底精密在哪儿?”
答:这么说吧,普通冲裁断面光亮带占三分之一算正常,精密冲压能做到90%以上全光亮,塌角几乎为零。但代价呢?模具间隙得放到0.005毫米——也就头发丝的十分之一。润滑必须用极压添加剂,冲速还得慢。我们给医疗器械冲0.2毫米厚的不锈钢弹片,每分钟20冲次,模具寿命也就二十万次,崩个刃口就全报废,真的肉疼。
材料回弹,玄学中的玄学
回弹这东西,简直像个倔脾气的老裁缝。你让他往左弯,他偏往右弹。高强度钢还好,最怕铝合金。去年搞了个铝车门内板,5系铝镁合金,成形后回弹角度最大到了7度。想靠模具补偿?补偿6度可能它回弹8度,补偿8度它又只回弹5度。最后逼得没办法,后工序加了一道激光矫形,单件成本涨了12块。老板脸绿了三个月。
❗ 血泪教训:铝板冲压,卷料必须恒温存放24小时以上。有一回夏天,料卷从库房拉到车间,表面温度四十几度,冲出来的件尺寸全偏,因为热膨胀系数比钢大一倍。质检卡了一整批才找到原因,那天车间温度计显示39°C,没开空调的错。
再问一嘴:“回弹能不能彻底消除?”
答:做梦。只能靠工艺组合:先拉延给足塑性变形,再整形压死圆角,最后还可能得配一套液压涨形。我们有个件,四个工序还不够,硬生生追加到六个,其中一步反向预弯。成本上去了,但客户要的是零公差,没办法。这行业,妥协才是常态。
自动化线,真的省心吗?
上个月参观了家全封闭冲压线,机械手上下料,视频监控,数据大屏跳得跟NASA指挥中心似的。酷是真酷。可一问稼动率,72%。为什么?模具清洗和在线检测占用了大量时间。一台四序压机,模具工装切换要二十分钟,清洁拉伸模表面的铝屑又得十分钟。端拾器吸盘偶尔掉一个,得停线五分钟去找。全自动化了才发现,人的灵活性反而是瓶颈。
不过话说回来,自动化带来的稳定性确实香。手动线时产品一致性全靠操作工心情,现在SPC数据漂亮多了。而且有些危险工位,比如大吨位冲裁,噪音120分贝,人真的受不了。记得刚入行那会儿,在百吨冲床边干过半年,下班了耳朵还嗡嗡响,现在想想都后怕。
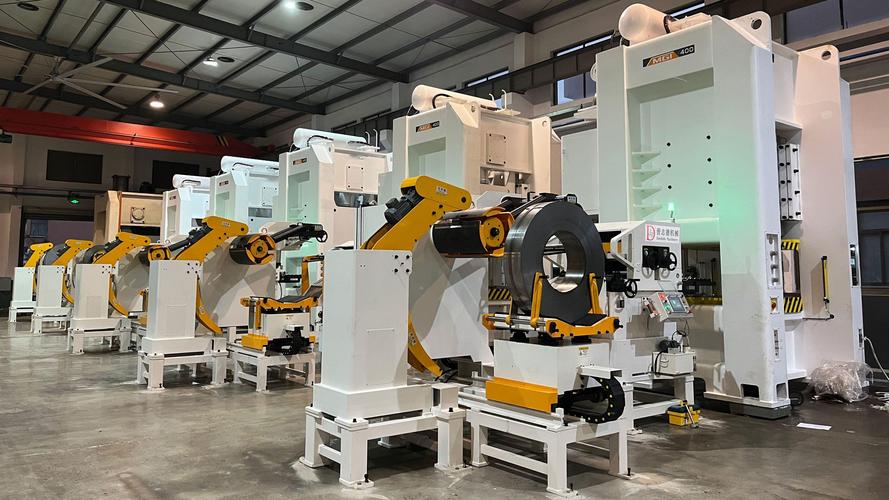
最后聊点实在的。现在市场卷得飞起,车企压价,冲压件利润薄得像纸。我们得靠工艺创新活命——比如热冲压,把钢板加热到950度再冲,强度做到1500兆帕,用在B柱上,又能减重又保安全。但热冲压模具带水路设计,又是个大坑,水管堵塞能让你疯掉。还有伺服压机,滑块运动曲线随心调,拉延时温柔得像谈恋爱,冲裁时快如闪电。我们刚进了一台,调试工程师蹲了俩月才把振动降到合格标准。
冲压这行,干得越久,越敬畏那块金属板。它不是死的,它有记忆,有脾气。你得顺着它的劲儿来。✅ 哪天你摸透了,它才会给你漂亮的光泽和精准的尺寸。但这之前,你得先被它折磨个半死。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:冲压工艺,真的不是按个钮那么简单 https://www.dachanpin.com/a/tg/54987.html