电火花加工(EDM):那些老师傅不会告诉你的实操门道

上个月在车间救了个急。 一套注塑模的深窄槽,铣刀下去就断,老板脸都绿了。我说:干嘛不上EDM?他瞪我:那玩意太慢!——你看,这就是典型误解。 电火花加工(EDM)慢吗?看跟谁比。比如加工一个0.3mm宽的槽,深10mm,硬度HRC60的模具钢,你硬铣试试?不废刀算我输。EDM虽然放电速度确实不快,但它能啃别人啃不动的硬骨头。
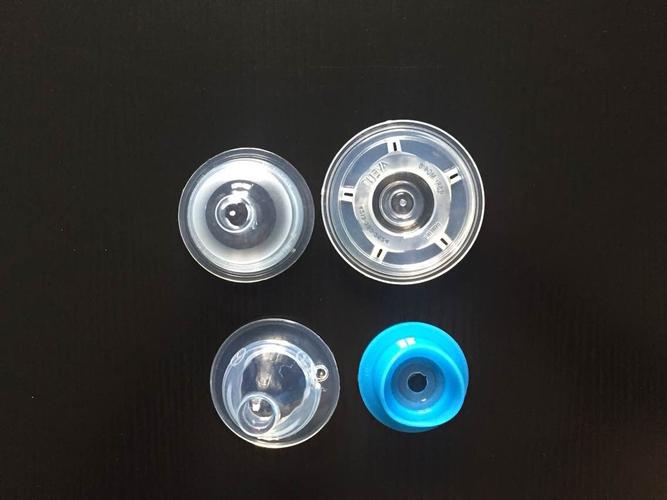
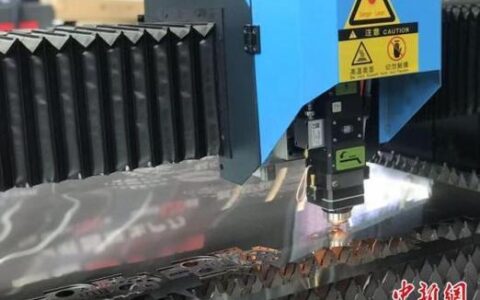
电火花加工深窄槽零件实例
电火花加工深窄槽零件实例

💡 EDM不仅打硬料,还能玩出花?

💡 EDM不仅打硬料,还能玩出花?
💡 EDM不仅打硬料,还能玩出花?
好多人以为EDM就是在模具上烧个型腔。说实话,太局限了。我见过用细丝线切割加工出直径0.05mm的微孔,用于航空喷嘴;也见过用成型电极在硬质合金上“雕”出镜面。镜面哎!靠放电的微小凹坑叠加,粗糙度能到Ra0.1以下。当然,这得配合专用粉末混合工作液和精准的脉冲控制。 但别指望一夜成大师。我第一次做镜面时,电极损耗补偿设错,打出来的型腔全偏了——废了一整块料,心疼到现在。后来才明白,石墨电极与铜电极在损耗率上差异极大,粗加工用石墨便宜,精加工却必须上铜钨合金,否则精度如同儿戏。 问:镜面EDM真能到光学级别吗? 答:理论上可以,但工业上极少追求绝对镜面。通常Ra0.2-0.4μm就叫镜面了。要达到更低粗糙度,除电参数外,还得看工件材质、工作液洁净度,甚至环境振动。我试过用去离子水作介电液,表面质量确实提高,但电极损耗会加剧,得不偿失。所以绝大多数情况,用专用合成液,控制好峰值电流和脉宽,就能稳定达到亚微米级。

✅ 电极材料怎么选?很多人第一步就错了

选电极材料,太重要了。常见的有紫铜、石墨、铜钨、银钨、黄铜。新手爱图便宜用黄铜,那玩意损耗奇高,容易产生电弧烧伤工件。我一般这么干: – 粗加工或大蚀除量:石墨,损耗率<0.1%,加工速度快,但需考虑粉尘防护。 - 精密加工或微细电极:铜钨合金,损耗极低、刚性好,但贵且难加工。 – 一般精密腔体:紫铜,损耗适中,易于做成复杂形状。 不过,用铜电极有个坑——连电脉冲久了会软化,细长电极得用冷却液冲,不然变形就惨了。 问:为什么有时电极损耗会突然变大? 答:十有八九是放电间隙没控制好,产生了拉弧。拉弧不仅烧电极,还会烧伤工件,形成硬点。原因很多:排渣不畅、冲液不足、伺服进给过快。我遇到最离奇的一次是工作液泵的滤芯堵了,压力波动导致电极间歇性短路,损耗奇高。所以定期维护过滤系统,真的不能省。
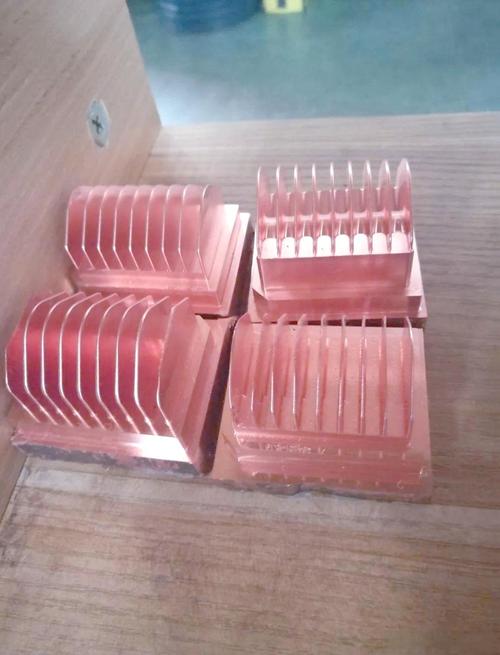
电火花加工石墨电极与铜电极对比
电火花加工石墨电极与铜电极对比

❗ 常见加工异常及排查思路

❗ 常见加工异常及排查思路
❗ 常见加工异常及排查思路
半夜机器报警,你怎么办?以下是我踩过的几个经典坑: 1. 加工速度突然变慢 🐢 – 检查电极是否钝化,或者颗粒附着。必要时空跑一次清理。 – 看看工作液介电性能,导电率太高会吃掉脉冲能量,换液或再生。 2. 工件表面有微裂纹 💔 – 冷却不充分,热应力导致。增大冲液,降低峰值电流。 – 材质本身有问题?硬质合金含钴,EDM后可能有钴流失,需要后续抛光。 3. 型腔侧面呈锥度 📐 – 电极损耗不均匀,或是二次放电导致。调整冲液方向,用低损耗参数。 – 考虑使用小振幅摇动加工,能改善侧壁直线度。 有一次我排查微裂纹,把参数改了又改,最后发现是工作液温度高了5度——夏天车间空调坏了,搞死人。所以环境控温也重要,不要只顾着调脉冲。 问:电火花线切割断丝是啥原因? 答:线切割断丝八成是张力波动或导丝嘴磨损。张力过大拉断,过小则抖动引起短路。铜丝本身劣化也是因素,尤其是加工厚件时,丝与工件间有熔蚀粒子。务必定期检查上部导丝嘴,它那有个小R角,磨平了准断丝。还有就是工作液介电常数,别混入太多杂质,否则电弧频发。 工业这行,理论是基础,但现场经验才保命。电火花加工(EDM)技术发展了这么多年,从简单的穿孔到微纳加工,设备也智能了。不过,老师傅的手艺判断依然价值千金。有些厂家宣传自适应控制,无需人工干预——老实说,我信一半。 写完这篇,想起刚入行时师父骂我:“放电间隙都搞不懂,早晚废料。”如今我也算半个老鸟了,嘴上说着容易,手心还留着烫疤呢。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:电火花加工(EDM):那些老师傅不会告诉你的实操门道 https://www.dachanpin.com/a/tg/55570.html

赞 (0)
磨削加工:老技师的私房话,那些年我们交过的学费和刚出炉的硬核突破
上一篇 2026-06-05 08:42:10
激光切割这点事儿:从入门到崩溃再到真香——一位老钳工的吐槽与心得
下一篇 2026-06-05 09:19:33

相关推荐

  • 别再迷信批量降本了:单件流才是离散制造降本提效的真解药

    很多工厂老板一开口就是降本,开口闭口批量摊薄固定成本,算来算去,最后仓库堆了上千万的在制品,现金流压得喘不过气,交期还一拖再拖。\n 到底什么是适合今天制造场景的单件流? \n很多人对单件流的认知还停留在十年前的大规模标准化生产,觉得只有做百万台同型号家电才能用。错了。\n单件流的核心从来不是“只生产一件”,而是每道工序只保持一件在制品流动,上完一道工序直接…

    投稿 2026-09-04
  • 工业防静电措施:工厂看不见的隐形风险,别等出事才补救

    上个月跑长三角一家中小型电子组装厂,老板拉着我看仓库堆的半箱报废主板,脸绿得像腌制的咸菜。一批发往欧洲的订单,三千片主板,抽检下来超过40%都是静电击穿了芯片,返工赔了近两百万,够买十套全车间的防静电配置了。 静电从来不是小问题,是工业生产里的隐形杀手 干燥秋冬季节,人摸金属门把手啪的一下,那点静电就能达到2000伏以上。工业生产里,这个电压足够击穿绝大多数…

    投稿 2026-09-24
  • 生产线平衡:别再被“平衡率”骗了,聊聊那些产线上的真实博弈

    离谱的100%平衡率 我见过一条号称平衡率100%的产线。当时心里就想,这得是什么神仙设计?结果到现场一看——全线等待。没错,每个工位的时间都被“平均”得十分完美,但因为等待造成的停滞,效率惨不忍睹。平衡率这个指标,很容易造假。 你只需要把每个工序的节拍调成一样,或者忽略一些必要但不增值的动作,就能得到一个漂亮的数字。可这有什么用呢? 生产线平衡,说到底,不…

    2026-06-17
  • 私域流量:藏在手机里的商业新生态

    便利店老板娘的微信列表躺着两千多个老顾客,烘焙工作室的企业微信每天收到上百条定制咨询,社区团长的朋友圈总能精准触达需要新鲜蔬菜的家庭 —— 这些散落在社交软件里的人际连接,正在悄悄重构商业世界的流量规则。私域流量不再是晦涩的行业术语,早已渗透进日常生活的细枝末节,成为个体创业者与中小企业生存发展的核心密码。它像一片被精心耕耘的菜园,区别于公域流量那片辽阔却竞…

    投稿 2025-09-23
  • 教育这出戏:老师学生都是演技派

    谁还没在上学时经历过 “老师突然点名” 的灵魂暴击?前一秒还在课桌底下偷偷翻漫画,后一秒就得装作 “我超认真听讲” 的无辜模样,眼神慌乱地盯着黑板上根本没看懂的公式,心里疯狂祈祷同桌能递个 “救命暗号”。这种堪比谍战片的场景,几乎是每个学生的共同记忆,而站在讲台另一边的老师,其实早就把这些小把戏看得明明白白,只是偶尔懒得戳破 —— 毕竟他们当年也是这么过来的…

    2025-09-11

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息