干了十五年钳工,头一回看激光切板子差点把眼珠子瞪出来。就一道白光,滋啦一声,20毫米不锈钢跟切豆腐似的,断面光滑得能当镜子。那时候厂里刚进了一台二手通快,3000瓦,调机师傅叼着烟,眯着眼,一巴掌拍在操作面板上:“这玩意儿,精度±0.05,干不好就是你蠢。” 结果第三天他就把喷嘴撞了,换一个四千八,老板脸都绿了。
说实话,激光切割这行水挺深的。很多人以为买台机器回来插电就能挣钱,完蛋,根本不是那回事。从参数、气体、镜片到辅助设备,哪个环节掉链子都够你喝一壶。我见过有人用氧气切碳钢,速度是快,但断面挂渣挂到怀疑人生;改用氮气吧,成本又蹭蹭涨。后来跟一个在深圳搞钣金代工的哥们儿聊,他说他们现在大批量薄板全用空气切割,省事儿,但压缩机得够劲,冷干机过滤精度要高,不然保护镜片一天换八片,全是油雾惹的祸。
选光纤还是CO₂?别再被销售忽悠了
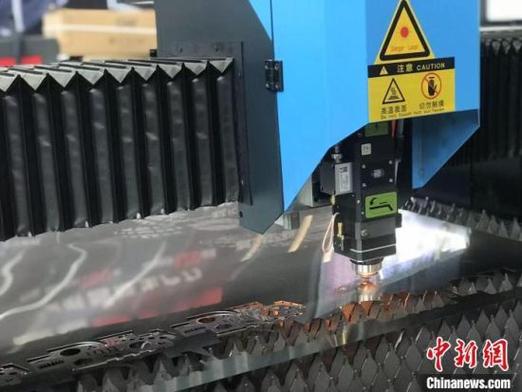
现在市面上几乎全是光纤激光了,CO₂也就切非金属或者厚板还有点残值,但也没剩几口气。光纤的优点是光电转换效率高、免维护,切薄板中板速度快得飞起。不过❗——注意这个不过——光纤对切割气体的纯净度和光路系统的洁净度要求近乎变态。我自己的教训:那年夏天潮湿,压缩空气管道里积水没排干净,切割头上全是雾,激光一出,镜片当场炸裂,碎片把陶瓷环都崩碎了。售后上门,光路校准就要一千二,还不算零件。
选机器首先要看你到底切啥。别听销售吹什么“万瓦暴切”,很多厂子买了两万瓦,结果天天切1毫米2毫米的活,就跟开法拉利送外卖一样,大材小用不说,电费都扛不住。一般加工厂,6000瓦左右是黄金甜区,碳钢能干到20-25毫米,不锈钢12-15毫米,速度和能耗的平衡点。真要干厚板,万瓦以上确实爽,但得配自动上下料、产线联动,否则人工抬板子能把人累死,而且切出来的边角料热影响区大,得二次加工。
还有个坑:有些厂家标称功率是“峰值功率”,实际平均功率也就七八成。买之前最好带料去试切,掐秒表算速度,看断面纹路,同时用功率计实时监测。我帮朋友验机时,就碰见一台标1500瓦的机器,实际持续输出才1100左右,切3mm不锈钢慢得像蜗牛。当场拆穿,销售脸不红心不跳地说“参数没调好”,呵呵。
日常维保:别等趴窝了才哭
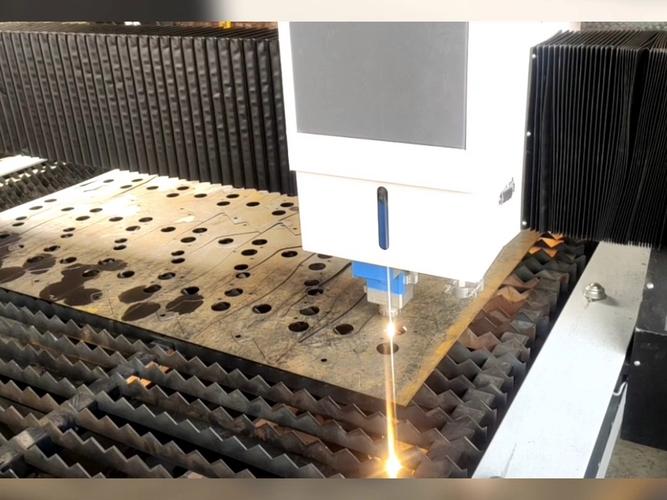
激光切割机是讲究“三分用七分养”的主儿。最容易出问题的是切割头和镜片。保护镜片建议每班检查,有黑点马上换,别舍不得那几十块钱,一旦烧到聚焦镜或者保护窗,维修费后面加个零。还有陶瓷环,有裂纹就换,别凑合,否则电容感应失灵,撞头是分分钟的事。我见过有老板为了省陶瓷环的钱,最后撞坏整个随动系统,花了两万多,肠子都悔青了。
冷却系统也是重灾区。光纤激光器对水温要求苛刻,一般要控制在±1℃之内。很多小厂直接接自来水,半年后激光器里结了水垢,散热不良,功率衰减严重,最后只能返厂除垢,花一万多。老老实实上双温控冷水机,内循环加蒸馏水或去离子水,外循环用普通冷却水塔,定期测电导率,超标就换水。这钱不能省。
问:激光切割老是烧边、挂渣,怎么调都调不好,是不是机器有问题?
答:别急着甩锅给机器。先看焦点位置对不对——拿尖嘴钳子夹个小纸片,手动调高,看激光火花最猛的那一点就是焦点,再对照切割参数表。如果焦点没问题,查喷嘴:直径对不对?偏心没?有时是喷嘴孔不圆了,或者喷嘴堵了一半,气流出不来,自然烧边。还有板材本身,有些劣质板材表面有氧化皮或锈,激光吸收率忽高忽低,神仙也切不漂亮。最后看切割速度和功率匹配,太快烧不透,太慢过烧,多试几次找感觉。记住一个口诀:快走小功率,慢走大功率,焦点决定缝宽和斜度。
问:想上自动化,但不知道先搞单机上下料还是直接连钣金柔性产线?
答:看订单结构。如果批量大、品类少,比如长期给工程机械做厚板结构件,可以直接上自动上下料+料库,甚至配立体仓库,减人效果显著。但大部分中小加工店是“什么乱七八糟的活都接”,板材厚度从0.5到16毫米不等,混堆混取,这时候硬上自动化反而是灾难,因为分拣、编程、调度逻辑太复杂,调试周期长到怀疑人生。建议先搞个半自动:装个简易上料辊台和升降平台,配上废料输送带,人工辅助上料,既灵活又省力。等稳定了,再逐步加自动分拣、AGV搬运。别妄想一步到位,会被集成商牵着鼻子走。
那些老师傅不会教你的省料技巧
搞激光切割,套料排产是利润的核心。很多人靠软件自动排版,但软件毕竟是死的,有些边角料明明能切小零件,它愣是给你扔了。我习惯手动调整,把相同材质、厚度的小零件插在大件的空隙里,利用率能提高5%-8%,一个月下来省好几吨料。另外,共边切割要大胆用,尤其是矩形件,相邻边共用一条切缝,省路路径又省气。不过共边对材料平整度要求高,翘曲的板子容易引起碰撞,先矫平再上机。
还有个不传之秘:切割顺序。内孔先切,外轮廓后切;小件先切,大件后切;尽量保证零件不被骨架变形拉扯。有时候排得不好,切到最后几个零件,板材应力释放突变,零件直接跳起来,撞断切割头,那才叫肉疼。我习惯在长条骨架上留微连接,或者用切割头周边防撞环,但效果有限,主要靠经验和仿真。
有人问使用油冷的激光器好还是水冷的好?其实现在主流都是水冷,油冷更多在中小功率。水冷散热能力强,但要注意防冻和防腐蚀;油冷免维护,但散热效率略低,且万一泄露清理麻烦。选之前看当地气候和车间环境,北方冬天零下几十度,水冷得加防冻液,否则一停机,整个激光器冻裂,直接报废。
写在最后:激光切割这玩意儿,绝对是现代制造业的效率神器,但前提是你得懂它、伺候好它。别被参数和PPT迷惑,实地考察、试切、问老用户才是王道。有时候看着切出来的完美工件,听着那滋滋声,莫名有种解压的快感——这可能就是干制造的浪漫吧。行了,不唠了,我得去给我的切管机换铜嘴了,昨天切了一吨方管,嘴子都秃噜皮了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:激光切割这点事儿:从入门到崩溃再到真香——一位老钳工的吐槽与心得 https://www.dachanpin.com/a/tg/55575.html