锻造工艺选型避坑:自由锻与模锻的恩怨情仇

干了二十年锻造,我敢说,选错工艺的代价,比模具报废还肉疼。去年,车间一组风电主轴,客户咬着后槽牙要了自由锻,结果加工余量留了 12mm,料头切下来都能再打个小件。多花了七吨钢,加上多出的机加时,最后算总账——亏了。从此我学乖了,先看批量再拍板。自由锻还是模锻?这账得细算。

自由锻:大件单打,手艺活里的硬功夫

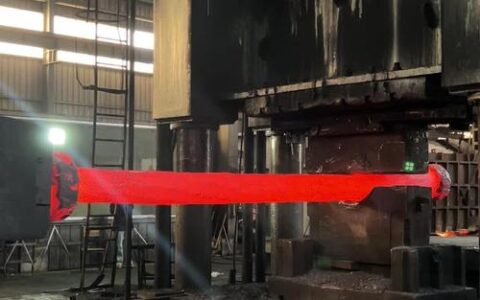
自由锻这东西,锻比调对了是艺术,调废了就是灾难。像船用中间轴、大型连杆,只能上自由锻液压机。上锤、翻转、拔长、镦粗……师傅操机手感决定流线走向。你没法期望它给你精致的小台阶,但它的纤维连续性有天然优势,特别是在抵抗交变应力时——流线沿着形状走,裂纹扩展阻力就大。不过话说回来,余量留太大,流线被后续机加切断,那前期的锻比控制就算白瞎了。我做工艺卡时总念叨:多打一刀,成本就往上蹿一截。

大型轴类件自由锻拔长工序现场
大型轴类件自由锻拔长工序现场

模锻:批量越大,越见真金白银

一提开模具,老板们先想到那几十万的模具费,脸就绿了。可我算过,汽车转向节一年五万件,用热模锻压力机闭式模锻,材料利用率从自由锻的 65% 提到 92%。省下的料钱半年就收回模具投入。而且模锻的尺寸一致性没得说,≤±0.3mm 是常态。但别高兴太早,模锻的分模面设计一旦不合理,飞边能气死人——出模后打磨工站累到骂娘。我们吃过亏,后来坚持先做 DEFORM 模拟,预测金属流动,哪会缺肉、哪会折迭,一目了然。

汽车控制臂热模锻模具三维图
汽车控制臂热模锻模具三维图

问:单件或几十件的活,值得用模锻吗?
答:除非合金钢且形状复杂到自由锻根本打不出,否则别碰。模具费摊到单件上,成本飙得比钢锭还高。这时候就得考虑胎膜锻了——自由锻配简单胎模,能弄出局部形状,模具费才几千块,是单件小批的绝佳折中。不过胎膜锻工装寿命是硬伤,打几百件就得修模。

问:现在都说近净成形,自由锻能做到吗?
答:做梦。自由锻要达到净形,那是跟自己过不去。不过国内有厂在搞径向锻造,比如用旋锻机打长轴类,留量能压到 1.5mm 以内,但那设备投资够买两台液压锤。所以还是看件说话,别被概念忽悠。

2025 年了,别还只盯着吨位和模具

2025 年了,别还只盯着吨位和模具
2025 年了,别还只盯着吨位和模具

这两年,锻造产线开始卷自动化。我们刚上的热模锻线,带步进梁和自动喷墨,节拍稳定在 12 件/分,终锻温度控制得死死的,晶粒度比人工操作匀多了。以前靠老师傅听锤声判断温度——现在年轻人谁还练这个?传感器直接反馈。但我要吐槽:有些厂盲目上机械手,模具润滑跟不上,早晚拉缸。还有加热规范,电阻炉还是中频炉?选错了脱碳层超标,锻完一车废品。这行当,每道坎都烧钱,但烧对了就是壁垒。

说到底,锻造工艺没有银弹。自由锻重柔性,模锻玩效率,再细分温锻、冷锻、等温锻……抓着核心需求,算清全生命周期成本,别被销售带节奏。毕竟,省下的每一分钱,都是利润。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:锻造工艺选型避坑:自由锻与模锻的恩怨情仇 https://www.dachanpin.com/a/tg/56086.html
赞 (0)
锻造工艺选型避坑:自由锻与模锻的恩怨情仇
上一篇 2026-06-06 22:17:44
冲压工艺:从精度焦虑到智能突围——一位老工程师的实战思考
下一篇 2026-06-06 22:36:42

相关推荐

  • 全面质量管理(TQM)真实落地:别再被理论忽悠了,这些才是关键

    为什么TQM在很多工厂沦为“两张皮”? 干了二十年制造,我发现一个怪现象。一说全面质量管理,老板们点头如捣蒜,但一到车间,工人翻白眼,班组长敷衍。质量口号满天飞,实际不良品率还是那个德行。因为太多人把TQM当成了运动,而不是呼吸。 刮一阵风,做几页PPT,搞几场培训,然后…就没有然后了。 说实话,TQM要的是骨头缝里的改变。不是墙上贴几张“质量第…

    2026-06-05
  • 可编程逻辑控制器(PLC):自动化老将的智能新生,以及那些坑过我的选型误区

    做这行二十来年,我亲手换过的 PLC 不下三百台。从最早的三菱 FX1S 到现在的西门子 S7-1500,眼瞅着这铁疙瘩从纯逻辑控制,一路喘气儿进化成边缘计算的神经节点。说实话——它压根儿就没过时,只是换了个活法。 但让我受不了的是,每次打开某些技术论坛,满屏还飘着十年前的老帖,讨论什么“PLC 与单片机之战”。醒醒吧,如今的 PLC 早不是那个秃小子,它能…

    投稿 2026-07-10
  • 田口方法:被神化还是被误解?一个老工程师的碎碎念

    我干这行快二十年了。说实话,田口方法这东西,我见过有人把它捧上天,也见过有人不屑一顾。它到底是个什么玩意儿? 简单粗暴地说,田口方法是一套关于稳健设计的方法论。上世纪七八十年代,日本人田口玄一搞出来的,核心思想就一句话:让产品对噪声因素不敏感。什么噪声?环境温度、材料批次波动、工人操作差异……都是噪声。 但你别以为这是玄学。我入行头几年,跟着一个老法师做发动…

    投稿 2026-08-03
  • 自动化流水线的柔性化突围:别再迷信全自动了

    流水线一定越长越牛? 干了十五年自动化集成,我见过太多工厂老板一拍脑袋就要上全自动流水线。但结果呢?有些产线跑起来像老牛拉破车,换型换到怀疑人生。说实话,自动化流水线不是万能药。有时一条三十米长的线,六台机器人,实际OEE(设备综合效率)连60%都不到。我亲眼见过一个车间,就因为一个气动接头漏气,整条线停摆三小时。那种感觉,像吞了只苍蝇。 问题出在哪儿?刚性…

    2026-06-06
  • 人机界面(HMI)的幻觉:为什么说越花哨的屏幕,可能越危险

    上周去一个工业自动化展,看到某大厂亮出的新款HMI,全玻璃曲面屏,3D动画如丝般顺滑,我站在那儿倒吸一口凉气——这玩意儿要真扔车间里用,不出三天就得被工人贴满便利贴吧?说实话,HMI这行当发展到今天,有点走火入魔了。我们明明需要的是直觉、可靠、甚至有点笨拙的操作界面,厂商却一窝蜂把消费电子那套花活搬进来。太迷幻了。 触摸屏的“高效”陷阱 纯触摸屏在工业现场就…

    投稿 2026-07-19

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息