说实话,搞机加工的,谁还没废过几把刀?上周厂里那台数控车床又崩刃了,新来的小伙子调参数太猛,一把进口涂层刀片,三分钟就磨成了球面——我看着都心疼。💸
切削这玩意儿,说穿了就是跟金属较劲。但较劲有较劲的门道,不是蛮干。今天不扯虚的,就聊聊这些年我在车间里摸爬滚打攒下的经验,有些书里可不会写。
✅ 选刀如择剑:材料不对,一切白费
很多新手以为,刀具越硬越好。错!大错特错。硬质合金确实硬,但脆啊。你要是切不锈钢,粘刀粘得你怀疑人生,这时候反而该用韧性更好的牌号——对,就是那种钴含量稍高的。记得有次接了批钛合金零件,用常规硬质合金刀片,一个活儿还没干完,刃口就崩了。后来换了带PVD涂层的微晶粒硬质合金,寿命直接翻五倍。❗
还有陶瓷刀,传说是切削铸铁的神器,高温下硬度保持性好,可你不能用它去断续切削,那等于拿玻璃棒敲铁板,一敲即碎。刀柄的选择也别忽略,液压刀柄、热胀刀柄、强力铣刀柄……刚性好、动平衡好的刀柄,对抑制振动太关键了。有时候刀具寿命短,根本不是刀片的问题,是刀柄跳动太大,把刃口一点一点敲碎了。
问:车削和铣削,刀具选择上主要区别在哪?
答:车削是连续切削,刀具承受的冲击相对稳定,可以倾向更硬、更耐磨的材料;但铣削是断续切削,刀片切入切出都在挨打,必须考虑抗冲击性。比如PVD涂层的硬质合金,涂层薄且韧性好,适合铣削;而CVD涂层较厚、更耐磨,多用于车削。不过现在很多新牌号也模糊了界限,还是得看具体工况。另外,铣刀几何角度设计更复杂,前角、螺旋角对排屑影响巨大,选不好就堵屑,堵了就得停机上活儿,烦死人。
💡 切削参数:不是玄学,但有“手感”
转速、进给、切深,这三要素看似简单,搭配起来却能让你哭。书本上那些公式,是个起点,但永远别全信。我自己的习惯——听声音。对的,听主轴负载声、切屑滑落声,甚至用手摸工件表面的振动。一个老工人能把切速调到临界值,让断屑刚好卷成漂亮的弹簧,而不是缠在刀架上乱成一团。😌
高速切削?当然好,但机床刚性和装夹不稳就别硬来。有次试切一种沉淀硬化不锈钢,我按手册给的参数直接上,结果没车几刀,刀尖就红了——不是发红,是真红了,热得跟烙铁似的。后来降了30%切速,增大进给,反而顺利了。你看,理论参数在难加工材料面前常常失灵,得学会“试切-微调”。现在用CAM软件模拟,能大概预估切削力,但实际中刀片磨损、冷却不均、工件内应力释放,变量太多,还是得靠人盯着。
问:切削液到底怎么选?干切还是湿切?
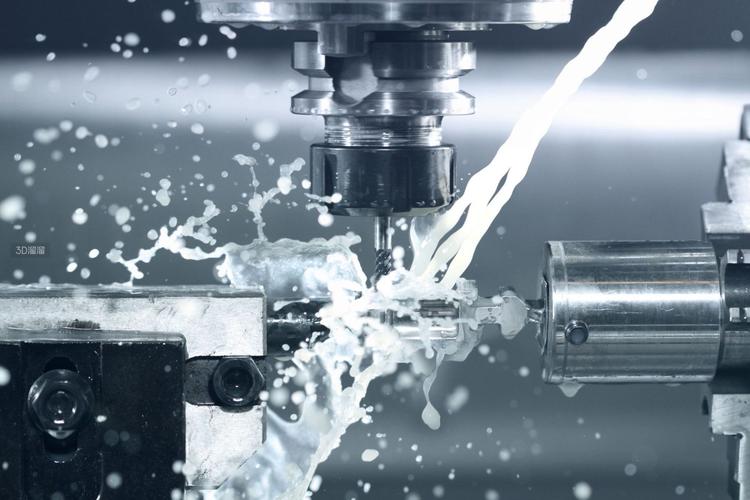
答:这问题真要展开能写篇论文。简单说:铝合金加工我倾向用半合成液,防锈同时带走大量热;铸铁多数可以干切,加了液反而把粉尘和成泥巴,清理起来想骂娘;不锈钢、高温合金这些难啃的骨头,必须用极压乳化液或油性切削油,不然刀具秒秒钟烧掉。还有微量润滑(MQL)技术,高压气流带着微量油雾,又环保又省事,在铝合金和一般钢材高速加工里越来越流行。不过,你要是切钛合金,还是老老实实把液给足了,那东西导热差,热量全憋在刀尖上。😤
📉 断屑与排屑:被忽视的隐形杀手
很多加工出问题,都栽在铁屑上。长屑缠绕工件,划伤已加工表面;切屑堵在钻头排屑槽里,啪,钻头折断。所以断屑槽设计是门大学问。现在刀片厂家把断屑槽搞得花样百出:用于精加工的小前角、浅槽型;用于粗加工的大前角、深宽槽,甚至三维断屑台。但选错了槽型,比如用精车刀片去粗车,铁屑不断,像蛇一样甩来甩去——撞飞防护门也不是没发生过。😱
镗孔的时候尤其要注意,内孔排屑空间小,一定要用带内冷的刀具,从刀尖喷射高压冷却液把切屑冲出来。不然切屑堆在孔底,几圈下来刀就闷死了。我们厂以前有个老钳工,自己磨的群钻,那排屑叫一个顺畅,可惜现在没几个年轻人愿意学了。
问:是不是所有加工都该追求断屑?
答:也不是绝对。比如连续自动线加工,断屑是必须的,否则影响机器人抓取或输送带;但有些精加工工序,要求切屑细碎反而会影响粗糙度,这时候会故意让切屑形成连续的螺旋卷,只要不缠刀就好。所以得看你的设备和工艺链,不能一刀切。而且工件材料不同,低碳钢容易连成长条,高碳钢或合金钢相对容易断,要结合材料调整槽型和参数。
🔧 数字化和自动化:不再是未来
别觉得工业4.0离小厂很远。现在一套中档CNC都带刀具监控,实时看主轴功率、振动,提前预判刀具破损。我们去年给立加上装了功率传感器,配合自适应进给功能,粗加工时进给速度能自动调整,效率提高了,刀具报废率也降了。再加上刀具管理软件,把每把刀的寿命计数、预设参数都数字化,换刀提醒、刀库优化……这些玩意儿早不是大厂的专利了。💻
还有个趋势是复合加工,车铣复合、铣车复合,一台机床干完所有工序,减少装夹次数,精度自然就上去了。只是编程复杂,对工艺设计人员要求更高。我们车间就为此招了两个懂五轴编程的大学生,他们上手快,但一遇到特殊材料还是得请教老师傅——经验这玩意儿,暂时还取代不了。
最后说句掏心窝子的话:切削加工,是科学也是手艺。甭管技术多先进,你手上得有感觉。别迷信参数万能,下车间多摸多看多听,比刷十篇论文都强。机器是冷的,但拿机器的人得热乎着。🔥
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:机械加工(切削):刀尖上的艺术与那些年我们踩过的坑 https://www.dachanpin.com/a/tg/56576.html