铣削加工:当0.001mm成为信仰,那些老师傅不会告诉你的真相

你相信吗?有一回我为了一个±0.002mm的公差,调了整整八个小时。最后发现是主轴热伸长在作祟。真是不撞南墙不回头。铣削加工这东西,说简单就是转刀切料,说复杂……它能让你怀疑牛顿。今天不聊那些教科书上的废话,就说说我这些年被铁屑烫过、被崩刃吓过之后的一点心得。权当是老友闲聊。

崩刃的日常:刀具选型不是参数表

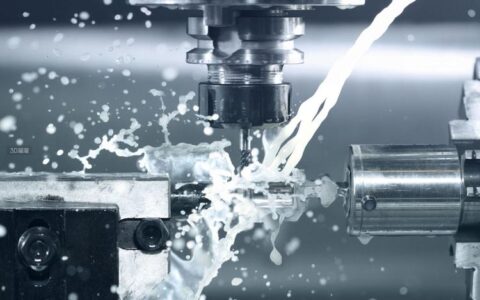
说实话,刚入行那会,我特迷信刀具样本。那些光鲜的切削参数表,Vc、fz、ap,照搬照抄。结果呢?钛合金一刀下去,刀尖直接红了。第二天。刀具报废。后来才明白,样本参数是在理想实验室条件下测的,你的机床刚性、装夹稳定性、甚至切削液喷的位置,全在拖后腿。比如那个经典问题——干切还是湿切?在加工不锈钢时,我发现,有时高压冷却液反而造成热裂纹,还不如用微量润滑。怪吧?
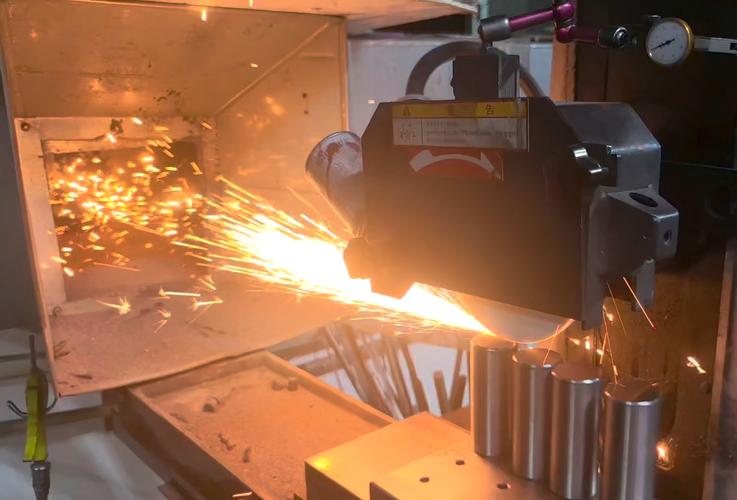
钛合金铣削加工 刀尖烧红 现场
钛合金铣削加工 刀尖烧红 现场
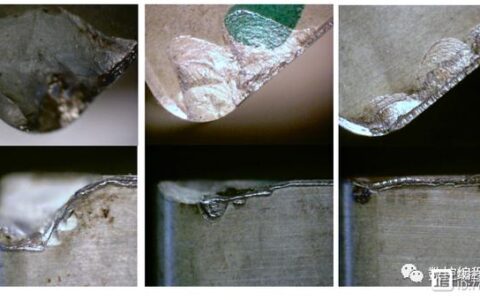
还有一回,加工一个薄壁铝件,振动得跟交响乐似的。换了把三刃刀,立刻安静了。为什么?因为刀具齿数直接影响切削力频率。三刃刀在特定转速下避开了工件的共振点。这事,书上可没写。全靠试。所以啊,别当参数党。耳朵比眼睛好用——听到刺耳尖叫,八成是切削参数不对或刀具磨损了。 问:铣削加工中,表面粗糙度总是达不到要求,怎么系统性排查? 答:先别急着降进给。从三个方面入手:刀具、工件、机床。检查刀具是否磨损,尤其后刀面。用放大镜看刃口,微崩刃会让你所有努力白费。然后看工件材料是否均匀,热处理有没到位。最后,测一下机床主轴的跳动,我遇到过一次,径向跳动超差0.005mm,精铣表面就像砂纸。用主轴芯棒打表,简单但救命。如果还不行,试试顺铣和逆铣的路径优化,有时改变走刀方向就能消除震纹。

装夹的玄学:有时候一块磁铁比昂贵虎钳管用

夹具设计,绝对是铣削加工中最被低估的艺术。一个零件,刚性不足,振刀振到你想砸机床。怎么破?我试过用橡皮泥填充大型薄壁件腔体,你敢信?效果拔群❗当然,正规做法是使用真空吸盘或冰冻夹具,尤其针对那些奇形怪状的航空件。但小作坊里,老师傅们用AB胶把工件粘在基板上,也能出奇迹。只是清理麻烦点。
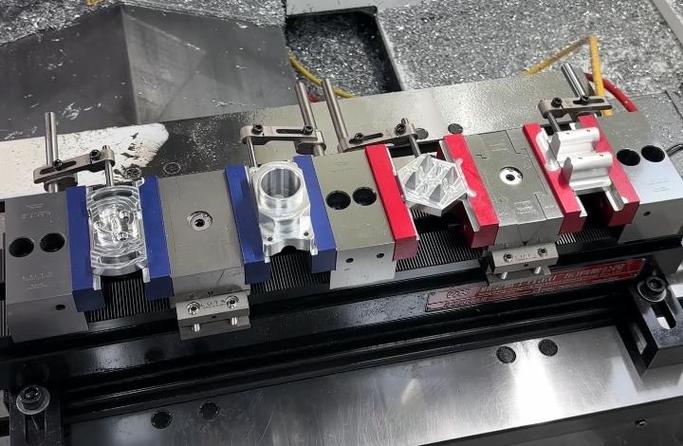
薄壁航空零件 冰冻夹具 铣削
薄壁航空零件 冰冻夹具 铣削
还有一个坑——夹紧力。很多新手恨不得把螺丝拧到变形,结果工件松开后回弹,尺寸全跑了。记住,过定位比欠定位更可怕。有些场合用低熔点合金辅助支撑,能省去很多麻烦。最近我看到有工厂开始用磁流变夹具,通电变硬断电变软,装夹效率飞升。不过价格嘛,嗯,不是一般厂能承受的。 问:为什么有些铣削程序在电脑上模拟完美,上机就过切? 答:哈,这个问题我当年也吃过亏。十有八九是刀具长度补偿和半径补偿搞错了。尤其是用G41/G42的时候,注意左刀补还是右刀补,以及机床的刀尖方向。另一个隐蔽原因是后处理文件与机床控制器不匹配。比如圆弧插补格式,有的机床需要用R,有的必须用I、J、K。我见过一次,因为软件输出圆弧超过180度但默认改成了直线,导致过切。每次换机床,记得用球杆仪跑一遍圆度测试,生成补偿表。别问我是怎么知道的,一把昂贵的硬质合金铣刀和一件报废的模具教会我的。

五轴?先搞定3+2吧

五轴联动听起来高大上,对吧?但实际车间里,90%的零件用3+2定位加工就足够了。五轴编程的难点不是刀路生成,而是轴运动的奇点和碰撞检测。软件后处理稍微差点,A轴给你来个翻转,刀柄直接撞上工件。我永远忘不了那个声音——像把一辆汽车拧成麻花。现在有些软件提供机床模拟,但再牛的仿真也挡不住操作工误输一个坐标偏移。所以,能3+2搞定,就别上五轴联动。当然,叶轮、叶片那种,非五轴不可。但做普通零件,先问问自己:真需要吗? 还有一个趋势不得不提——自适应加工。现在有的系统能实时监测主轴负载,自动调整进给率。比如加工锻件毛坯,余量不均匀,传统走刀要么空切要么过载,自适应功能能根据切削力动态调速。我见过一个案例:粗加工效率提升40%,刀具寿命延长一倍。但前提是,你得有靠谱的传感器和算法。有些国产系统标榜有这功能,实际延迟大到可笑,等它反应过来,刀早崩了。选型要谨慎💡

未来已来?数字孪生与AI的忽悠

每次展会,都有人拉我聊数字孪生。说能在虚拟环境调好参数再上机。我承认,这是方向。但目前的实施,建模精度和计算时间是硬伤。一个复杂铣削过程的物理仿真,算一次几个小时,黄花菜都凉了。更实用的是基于机器学习的参数推荐。比如输入材料、刀具、机床,系统吐出推荐参数。我试过几家云平台,对常见钢材铝合金还行,一遇到高温合金就歇菜。不过,这也正常,数据不够嘛。
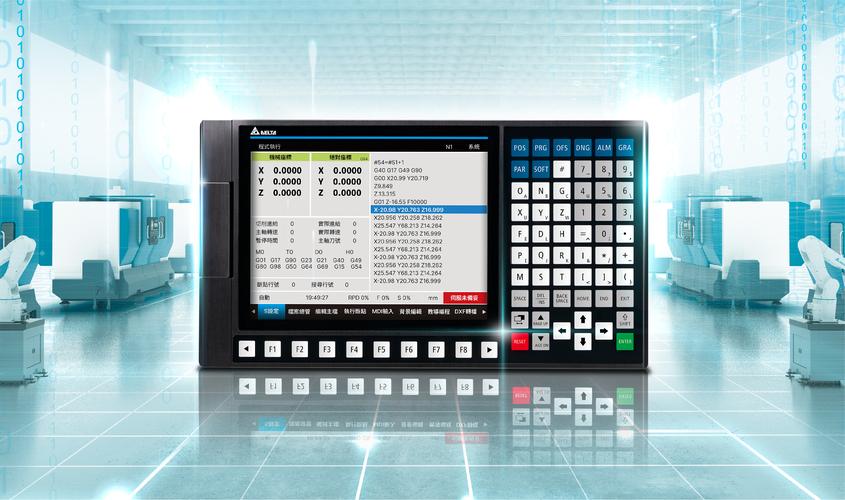
工业AI 铣削参数推荐 屏幕界面
工业AI 铣削参数推荐 屏幕界面
所以,别被那些科技词汇唬住。铣削加工的本质,还是金属切除率。把屑卷好,把热带走,把力控稳。其他都是辅助。但不得不说,AR辅助装夹真的香✅。眼镜里显示夹具位置,对孔,效率翻倍。我们厂刚上这套系统时,老张头直呼不可思议。现在他离不开那眼镜了。 问:如何减少铣削加工中的切削液消耗,同时保证润滑? 答:上MQL微量润滑系统!这玩意儿简直是小批量车间的福音。压缩空气携带微量油雾,直接喷到切削区,油液用量只有传统湿式切削的万分之一。而且切屑几乎干燥,省去清洗工序。不过铸铁和铝合金要注意,粉尘和油雾混合可能产生油泥,需要定期清理。另一个方法是低温切削,用液氮或二氧化碳冷却,尤其针对钛合金,效果奇好。但设备投资大,慎重。 总之,铣削这行,干得越久,越觉得要敬畏那些转动的刀刃。技术的进步让人兴奋,但最根本的,还是人。一个有经验的师傅,听声音就知道刀该换了。这种直觉,任何传感器都替代不了。与所有在车间流汗的同仁共勉。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铣削加工:当0.001mm成为信仰,那些老师傅不会告诉你的真相 https://www.dachanpin.com/a/tg/56580.html
赞 (0)
机械加工(切削):刀尖上的艺术与那些年我们踩过的坑
上一篇 2026-06-08 17:57:43
车削加工实战避坑:别被教科书骗了,这些细节才要命
下一篇 2026-06-08 18:36:20

相关推荐

  • 粉末涂层:从车间实战到未来趋势,一位老工程师的掏心窝分享

    上个月去供应商那里验货,一进涂装车间——嚯,那股子熟悉的烘烤味混着点树脂焦香,瞬间把我拉回二十年前刚入行的时候。那时候粉末涂层还算个新鲜玩意儿,如今?连我邻居老王的电瓶车外壳都是喷粉的。 但别以为这技术简单没门槛。说实话,这些年我见过的翻车现场,十个里有八个栽在粉末涂层上。 粉末涂层到底牛在哪?——不是它太强,是对手太弱 液体漆,哎,怎么说呢。VOC排放、流…

    2026-06-07
  • 解码商业地产:从空间载体到价值生态的深度解析

    商业地产并非简单的 “商铺集群”,而是融合了地产开发、商业运营、消费服务等多重属性的复合型空间生态。它以建筑物为物理载体,通过专业规划与持续运营,满足企业经营、居民消费、社会交往等多元化需求,其价值不仅体现在建筑本身的产权属性,更蕴含于长期运营产生的持续收益与社会价值中。理解商业地产的核心逻辑,需要穿透其物理形态,深入解读其构成要素、运营机制与价值密码。 商…

    2025-09-19
  • 巷弄里的墨香与灶台边的传承

    老城区的青石板路总带着股特别的味道,雨天时泛着湿润的光,晴天里又晒着暖烘烘的太阳。沿着这条长巷走到底,能看见一扇朱红色的木门,门楣上挂着块褪色的木牌,上面用隶书刻着 “墨香斋” 三个字。门后的院子里种着两株桂花树,每到秋天,细碎的金黄花瓣就会落在青石板上,和砚台里磨出的墨汁混在一起,成了巷子里独有的风景。守着这家老铺子的是张老爷子,他的手指关节有些粗大,却能…

    2025-09-09
  • 工业装配:被低估的现代制造业隐形利润核心

    上个月去长三角一家做新能源动力电池结构件的工厂跑现场,厂长拉着我在装配车间站了三个小时,一口烟一口水地吐槽。现在所有人都盯着上游的材料、激光焊接、智能制造系统,没人聊怎么优化工业装配。结果他们去年因为装配不合格返工,吞了快120万的利润。这不冤吗? 为什么工业装配成了很多工厂的产能瓶颈? 很多工厂砸几千万上自动化焊接、自动化检测,到最后装配那一步,还是一半靠…

    投稿 1天前
  • 聊聊工业数字化升级里,人机界面(HMI)的选型与进化

    很多工厂做数字化升级,第一笔预算都给了PLC、工业机器人、MES系统,转头就把人机界面(HMI)当成个无关紧要的配套件随便买。 吃大亏的,我见太多了。 别拿消费级屏幕的思路做工业人机界面(HMI) 上个月去东莞一家做五金冲压的工厂看改造,老板拍着大腿说自己贪便宜吃了亏。一开始觉得人机界面不就是个触摸屏吗,买个大尺寸安卓平板,切个壳装在控制柜上,花了不到一千,…

    投稿 1天前

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息