前几天调试设备,又栽在伺服电机上——这已经是我今年第三次换电机了。说实话,每次看着仓库角落那堆拆下来的电机,我都想抽自己两巴掌。明明参数算得一丝不苟,扭矩、转速、惯量……全在理论范围内,对吧?可一上机就共振得一塌糊涂,要么就是发热烧线圈。真是活见鬼!
后来跟一个在自动化线干了二十年的老师傅喝酒,他一句话点醒我:“你老盯着额定扭矩,怎么就不看看低速波动?” 哎,当时我后背一凉。
选伺服电机,你首先想到的可能是错的
功率(W)和扭矩(Nm)——这两个数字,迷惑了多少人。你看选型手册,习惯先锁定功率范围,再去找对应的扭矩。但实际工况呢?我的那台包装机,负载明明是间歇性的,加速段需要瞬时扭矩是额定的三倍!而电机样本上那个扭矩值,是在特定散热条件下连续运行的。一旦加速时间拖长,或者频繁启停,电机内部的温度曲线根本不是那回事。瞬间过载能力?有些品牌的标称完全是理想值,你稍微加点安全系数,它就阳寿减半。
还有转速。以前我迷信“高速电机配减速比”,觉得这样体积小、成本低。结果减速机构精度不够,反向间隙把伺服闭环全毁了——定位总有个随机误差,驱动器拼命纠正,最后电机啸叫得像要起飞。❗千万别忽视传动链的刚性和背隙,这比电机本身精度更致命。
惯量匹配?很多手册都没说透
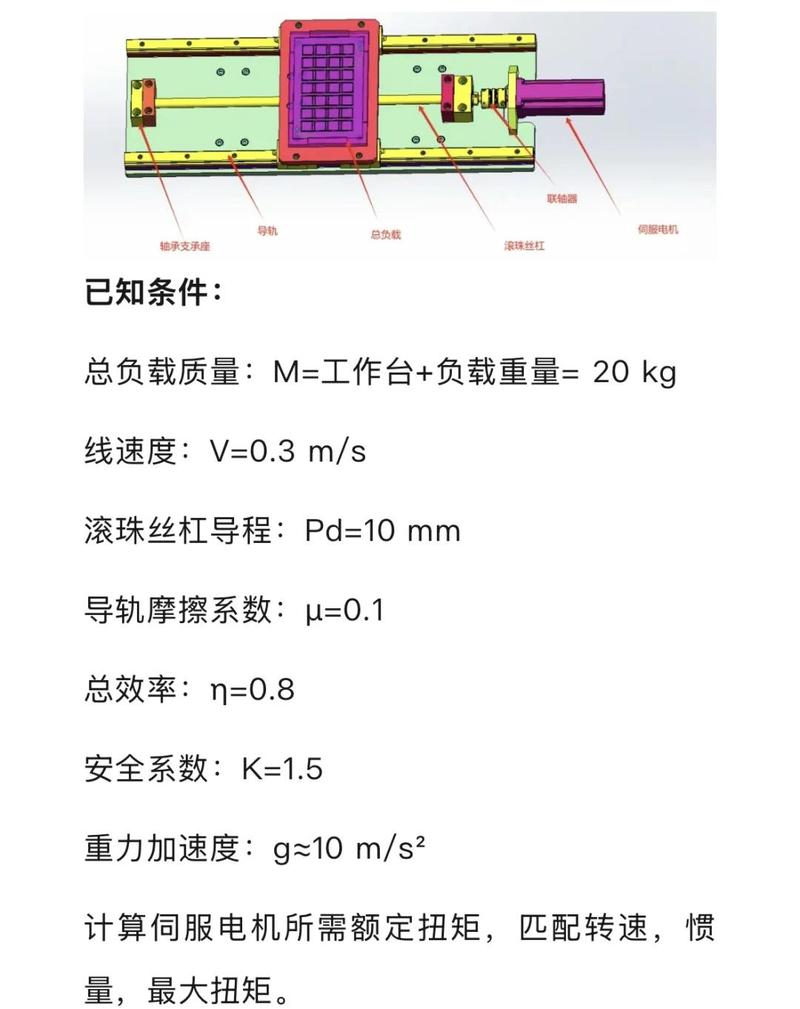
教科书上写“惯量比在10:1以内”,不少手册直接照抄。可是——那条规则是针对轻型、低动态应用的。你要是让它频繁加减速,比如取放料机械手,惯量比超过3:1就开始抖了。我踩过最深的坑:一个垂直负载的旋转台,负载惯量算出来是电机转子惯量的8倍,想着在10倍以内,肯定没问题。结果运行时机器咔咔响,定位后还有明显晃动。最后不得不换大一档电机,成本飙升不说,安装空间直接超限,整个机械结构重新设计。
这里有个冷知识:很多工程师会忽略联轴器的惯量。尤其在高速、高加速场合,一个厚重的金属膜片联轴器,惯量可能已经占电机转子惯量的15%。你加上去,比例就恶化了。现在有些厂家推出一体化直驱电机,直接省掉联轴器,惯量匹配压力小很多,但价格嘛……嘿嘿。💡
问:我到底该选增量编码器还是绝对值编码器?
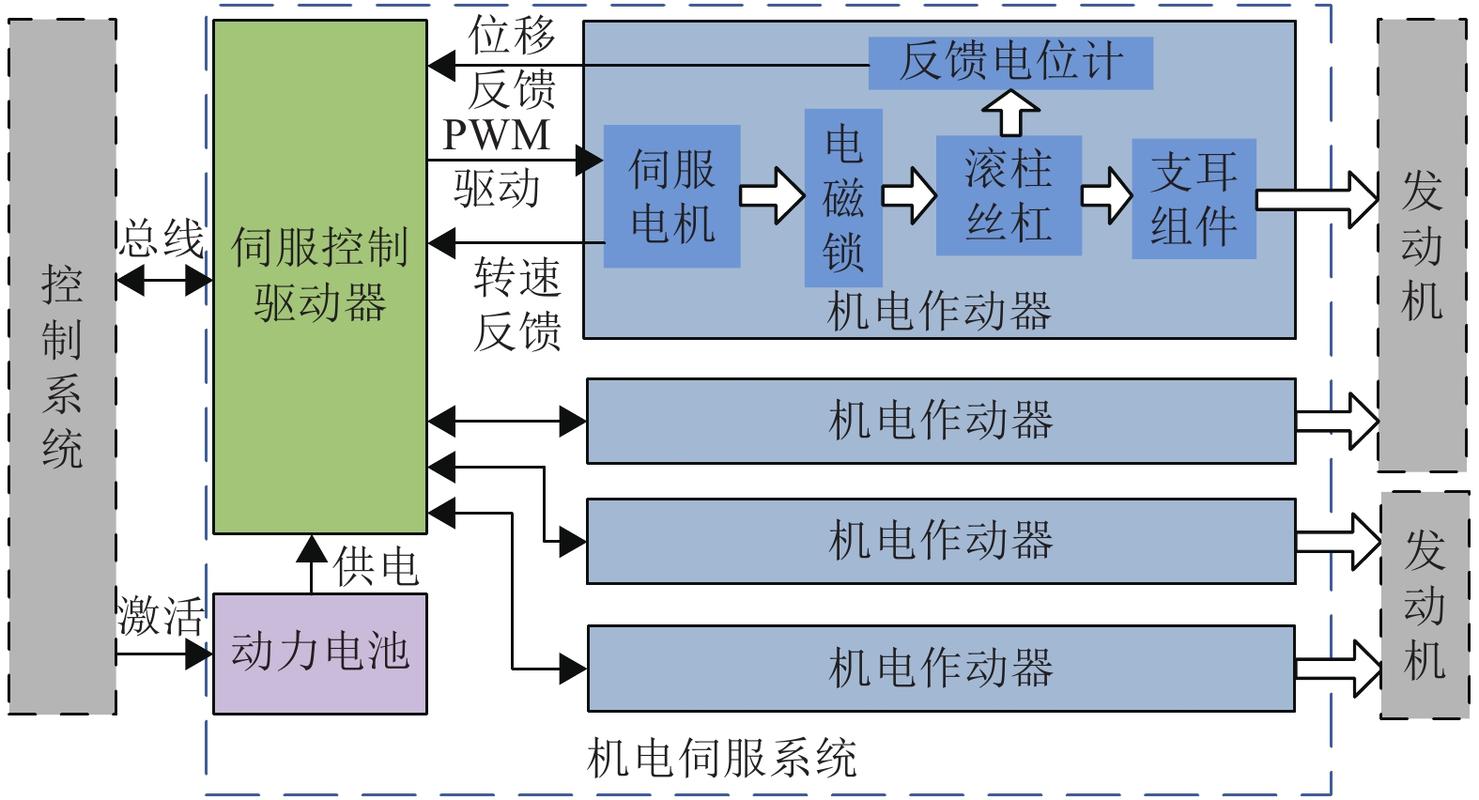
答:这个问题我曾在展会上逮住几个原厂应用工程师狂问。简单讲,增量编码器成本低,但断电后必须回零,而且容易受干扰丢脉冲——你做过长线驱动的设备就知道,编码器线稍微走不好,一天能跑偏好几毫米。绝对值编码器就友好多了,断电位置不丢失,开机就知道自己在哪,省掉回零传感器和回零逻辑。但贵啊!而且有些通讯协议(比如BISS、EnDat)需要特定驱动器,不是随便搭配。如果你的设备需要频繁断电重启,或者有碰撞风险(比如人机协作),别犹豫,上绝对值。省下的排故时间远不止那点差价。
调试时PID参数调节,玄学还是科学?
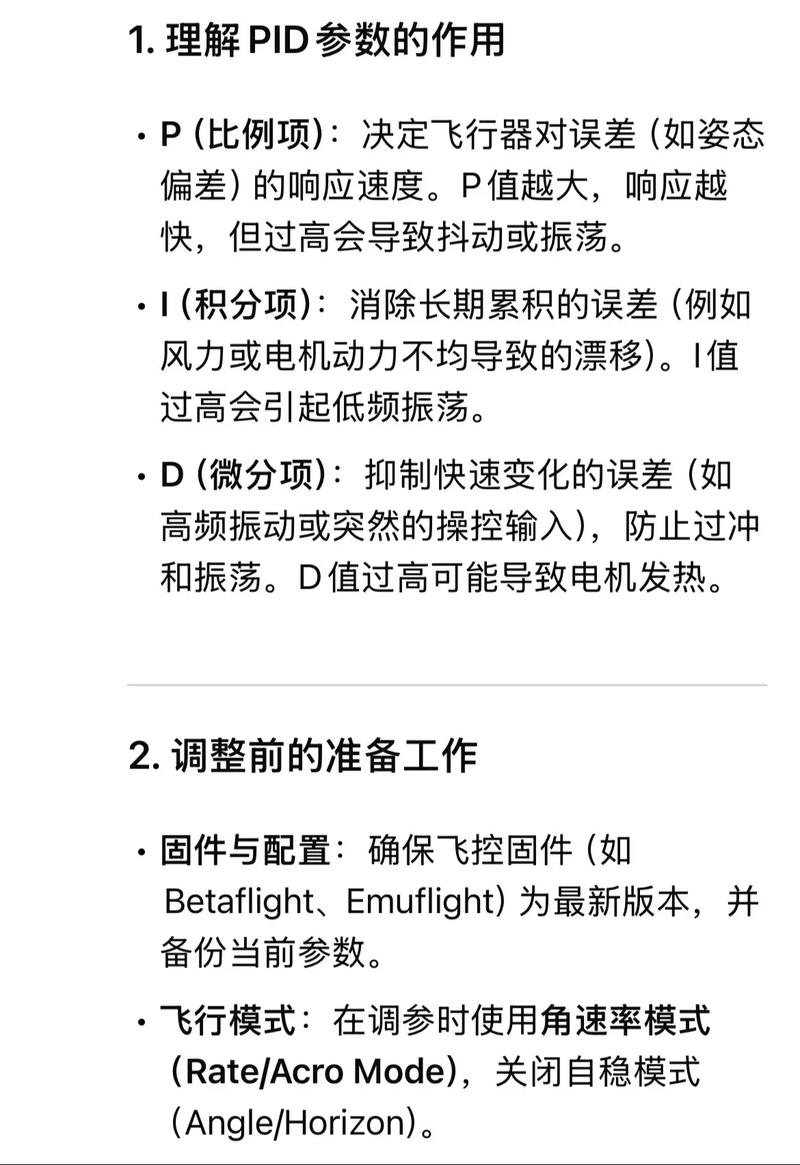
有时候感觉调伺服增益像在做法事。这里拧一点,那里振一下。许多人上来就设速度环增益为建议值,然后开始加位置环比例。错了!要先搞定电流环,特别是扭矩滤波器的时间常数。有些驱动器默认滤波太重,电流响应迟钝,后面环路怎么调都是迟钝或过冲。然后速度环积分时间——你只要发现电机在停止时有低频摆动,九成是它搞鬼。
现在不少伺服支持自适应整定,我试过几家的“一键自整定”,效果嘛……在一台柔性负载的绕线机上,它算出来的参数让系统振得像敲钟。最后还得手动扫频、看伯德图,一点点抠。不过话说回来,带预测性维护的智能驱动器今年确实在制造业落地很多,比如实时监控电机电流频谱,提前发现轴承磨损。连上MES,数据直接上云,这才是2025年该有的样子。
问:伺服电机发热严重,是不是选小了?
答:不一定是功率小。我遇到过一台电机,温升离谱,用手摸上去能烫出水泡。查下来,原来是安装方式搞的——那台电机是水平安装且周围全是隔热护罩,热量根本散不出去。电机铭牌上的额定值是假定自由空气对流或指定散热片面积下的。你把它裹成粽子,不热才怪。还有一点:载波频率。驱动器 PWM 载波频率设太高,电机涡流损耗大增,发热量直线上升。有些工程师为了降低噪音一味调高载波,结果电机长期高温绝缘层老化,得不偿失。✅ 所以先检查散热条件和参数设置,再考虑加大容量。
这几年伺服电机发展很快。无刷直流伺服成本下来后,在很多点到点定位场合直接替代步进和普通伺服。还有带无线通讯的伺服驱动器,省掉编码器电缆和I/O线,故障率直线下降。但新东西总得留神——例如无线干扰在大功率变频柜旁边,那真叫人头大。
说到底,选型不是套公式。你得摸清负载特性、耐心做惯量计算、理解编码器反馈机制,最后还要在调试阶段拿出科学家的精神。下次我再栽坑,估计还会继续栽,但至少坑位变高级了不是?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:伺服电机选型那些坑,老工程师的血泪教训 https://www.dachanpin.com/a/tg/57013.html