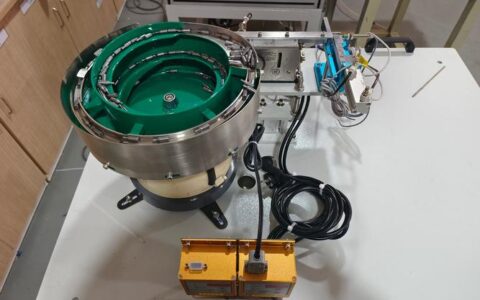
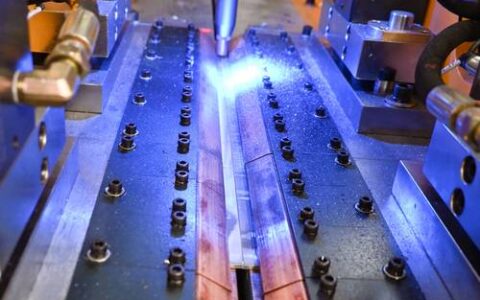
干了二十年模具,我到现在还记得第一次看着电火花机床干活时的情景。火花在油里噼里啪啦,铜公一点点往下啃,工件表面的纹路慢慢显出来——说真的,当时觉得这玩意儿简直像魔法。
后来见得多了,那股新鲜劲儿当然没了。但电火花加工(EDM)这行就是这样,越深入越觉得水太深。你以为是简单的放电腐蚀?背后门道多着呢。很多人一上来就谈什么放电间隙、极性效应,书本背得滚瓜烂熟,真上了机还是抓瞎。实际干活和理论,差着十万八千里。
这玩意儿到底怎么个原理?没那么高深
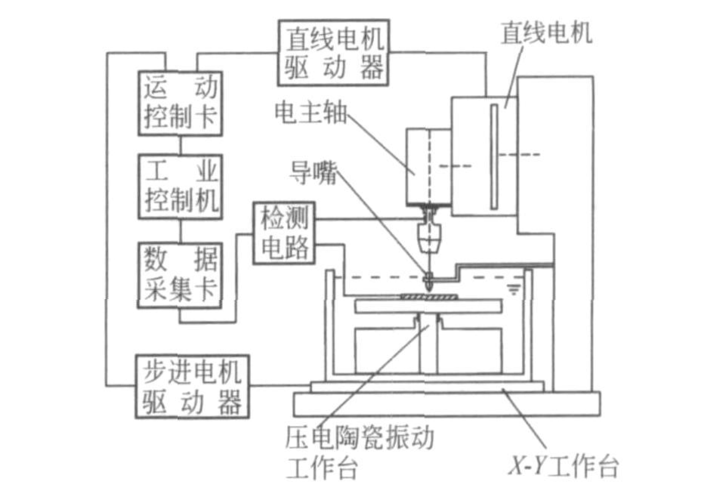
说白了,就是电蚀。工件和电极泡在绝缘工作液里,通上脉冲电,靠瞬间高温把金属一点点“烧”掉。但你要是觉得这就完了?太天真。工作液怎么冲、电极材料怎么选、放电参数怎么调,每个环节都能让你哭。
记得刚入行那会儿,师傅扔给我一块淬火钢,让我打一个深小孔。我照着手册设参数,结果电极折了三回,工作液还着了火。师傅过来瞟一眼:“你脉冲停歇时间给那么短,热量散不出去,能不着?”——就这一句话,我记到现在。
问:都说电火花加工精度高,到底能高到什么程度?
答:这么说吧,我做过的精密连接器模具,有些部位公差要求±0.002mm,镜面电火花打出来,粗糙度能到Ra0.1以下。但前提是,你的机床得稳,电极损耗得控制到极致,还得会“骗”机床——有时候故意让电极走一段空刀,让排屑更顺。高精度是系统活,不是单靠机床精度。
干了十几年,血泪教训一箩筐
说实话,电火花这行,学费没少交。最坑的一次,给客户打一套复杂型腔,电极设计得太乐观,尖角部位损耗快得吓人,打了一半型腔尺寸跑了。最后全部重来,赔了好几万。从那以后,我养成了个习惯:电极的尖角、薄壁处,损耗余量必须放大30%以上,不然半夜都能惊醒。
还有工作液,别小看这个。煤油好用,但易燃。现在很多厂换成了合成型工作液,安全是安全了,但放电稳定性打折。我试过一种国产液,用了三天机床滤芯堵得怀疑人生。后来换成德国货,价格贵三倍,但故障率降了九成。这玩意儿真是一分钱一分货。
问:电火花加工速度太慢,有没有什么提速的诀窍?
答:慢是相对的。同样一个型腔,用传统铜电极和用石墨电极,速度能差30%。石墨耐高温、损耗小,可以上更大的电流。但石墨粉尘是个大问题,必须配上好的吸尘和过滤。另外,现在有些脉冲电源带自适应控制,能根据间隙状态实时调参数,对新手特别友好,效率能提一截。不过别指望奇迹,EDM本质就是慢工出细活,要快的话,该上高速铣还得上。
现在搞EDM,不跟上新东西真不行
这几年行业变化太快了。自动化上下料、电极库管理、在机检测,这些以前觉得是高端配置,现在都成标配了。上个月去一个长三角的模具展,看到一套柔性线,六台火花机联机,晚上关灯干,一个人在中央控制室盯着屏幕就行。我当时就感叹,我们那会儿一人守两台机,上个厕所都得小跑。
还有就是绿色化。欧洲那边对工作液排放卡得很死,逼着厂家搞闭环过滤、废液再生。国内现在也开始跟进了。我去年改造了车间,加了工作液集中处理系统,虽然初期投入肉疼,但用了一年算下来,废液量减了七成,长远看绝对划算。✅
不过话说回来,机器再智能,有些活还得靠人。比如薄壁件加工,参数设得再好,装夹稍微有点应力,打出来就变形。老师傅拿铜棒轻轻敲几下,听声音就知道哪里紧了——这种手感,AI一时半会儿学不会。💡
说到电极材料,铜钨合金是真贵,但有些深窄槽,不用它还真不行。有一次接了个军工的单,要求打一个异形细缝,深度12mm,宽度才0.5mm。纯铜电极一次放电就弯了,换铜钨的,虽然损耗还是有,但至少能完整走完。做完我手指冻僵了都不敢动,那心情,又惊又喜。
最近在试一种新的脉冲控制策略,叫“等能量放电”,能大幅降低电极损耗,尤其适合石墨打钢。还在摸索阶段,数据不错,但稳定性还要验证。等有结果了再分享。
问:小厂想上电火花,买二手还是新机划算?
答:我的血泪建议——除非你是老手,否则别碰太旧的二手机。我第一台二手机,光修光栅尺就花了半个月,精度还不稳。现在国产新机也不贵,像北京阿奇、苏州三光,精度对得起价格。关键是要看售后,机床坏了能24小时内上门,比啥都强。❗
搞电火花这么多年,最大的体会是:别迷信单一参数,系统思维最重要。放电参数、电极、工作液、装夹、排屑,哪一环掉链子,结果都好不了。这行当,越干越觉得懂得少。但每当遇到一个超难加工的零件,最后完美搞定时——那种成就感,什么也替代不了。对吧?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:电火花加工(EDM),别被那些玄乎的理论唬住了 https://www.dachanpin.com/a/tg/58545.html