机械加工(切削):刀崩了、活废了、老板怒了——一个老机加工的血泪实录

刀又崩了。凌晨三点,我盯着机床显示屏上的报警信号,心里骂娘。这已经是本周第三把了,切削参数没错,装夹也检了,但那个该死的不锈钢就像在故意跟我作对。说实话,干了二十年机械加工(切削),这种挫败感依旧让人想锤墙。

崩刀背后的玄学?其实是切削热的隐秘暴击

崩刀背后的玄学?其实是切削热的隐秘暴击
崩刀背后的玄学?其实是切削热的隐秘暴击
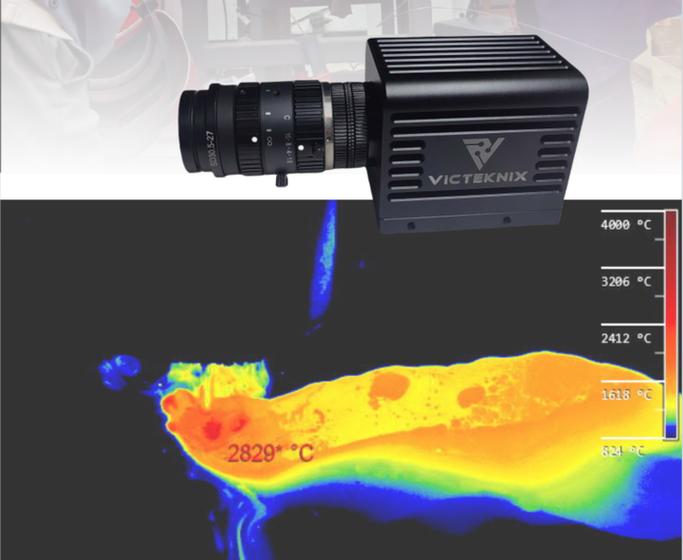
很多人以为崩刀就是参数太大或者刀片质量不行——太天真。切削区那几百度的瞬时高温,能让刀尖材料软化,接着前刀面发生塑性变形,然后——啪,崩了。尤其是断续切削,热冲击反复蹂躏,简直是把刀片当方便面捏。
切削区热成像显示刀尖高温红热区
切削区热成像显示刀尖高温红热区
我试过换更好牌号的硬质合金,也调过线速度,但后来发现关键在于冷却液浇注位置。传统冷却液从刀杆上方浇下,根本进不了切削区,等于隔靴搔痒。高压内冷才是正道——后来把压力提到100bar,让冷却液从刀柄内孔直喷刃口,不仅散热彻底,连切屑都冲断了。不过话说回来,有些车间连个高压泵都舍不得装,那崩刀就别抱怨,对吧? 问:高压冷却那么好,为什么很多厂还不用? 答:成本!一套高压泵组加筒式过滤器少说十几万,对中小加工店是笔大钱。而且改刀柄要上内部带孔的,旧刀柄盘不通。但细算笔账:一把山特维克或三菱的刀片几百块,一天崩三把,一个月下来够买台泵了。而且高压冷却还有个隐形好处——切屑不会缠刀,减少了停机清理时间,综合成本反而更低。我后来咬牙上了一套,切304不锈钢,刀片寿命从15件涨到80件,老板终于不再脸黑了。

长屑缠刀?不是材料难切,是断屑设计没动脑子

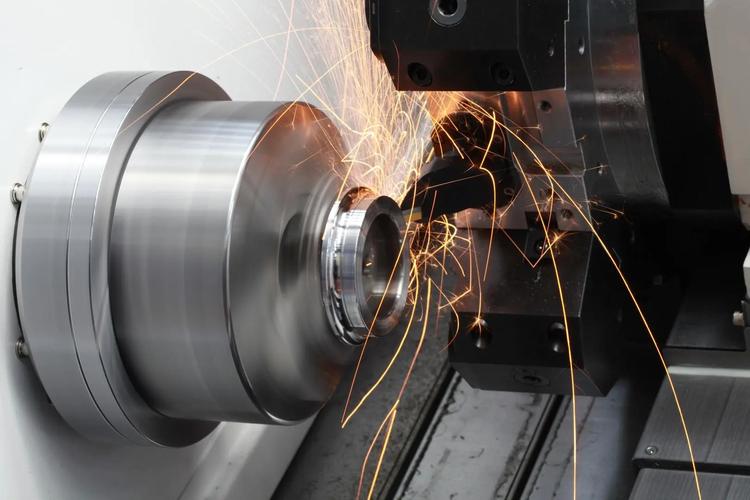
干过不锈钢的都知道,那些又长又韧的切屑,像愤怒的弹簧,在主轴附近狂甩,轻则刮伤己加工面,重则卷入刀塔把整个刀座崩飞。有一次,我眼睁睁看着一根蓝紫色的长屑把冷却管缠成麻花,然后甩过来直接打碎了防护门玻璃……我当场就炸了!
数控车床加工中长切屑缠绕工件与刀具
数控车床加工中长切屑缠绕工件与刀具
解决断屑,其实就三招:断屑槽、切削参数、冷却方式。但很多人只迷信前两者。比如选个复杂三维断屑槽的刀片,以为万事大吉,结果切深/进给稍变,屑形就垮。💡我的土办法:在精车时故意把进给从0.15提到0.25,虽然粗糙度略降,但屑断得利落,再配合高压冷却从刀杆后方的辅助喷射,让切屑脆性断裂。当然,现在有更进阶的——比如微量润滑(MQL)搭配CO₂雪花喷射,切屑直接碎成粉末,环境还干净。 问:干切削现在流行吗?真的能不用冷却液? 答:看材料。铸铁和易切钢确实可以,但铝合金和钛合金就别想了,搞不好会热焊在刀刃上。干切削核心在刀具涂层和切削参数匹配。比如用AlCrN涂层的铣刀,耐热性超高,干切模具钢,不但散热好,而且避免了热裂纹。不过我还是建议半干式——用微量润滑油雾,既保持刀具润滑又省去大量废液处理。最近试了某品牌的PVD涂层铣刀,干切HRC45的预硬钢,寿命比以前湿切还长30%,感叹技术真的在进步。

切削液:从乳化到全油,选错就是灾难

我见过最离谱的同行,拿自来水兑点洗洁精就当切削液用……结果机床导轨锈蚀,刀片积屑瘤严重。切削液不是配角,其冷却、润滑、冲洗、防锈缺一不可。对于难加工材料,我偏爱微乳化液,含极压添加剂,能形成化学润滑膜。换液时还要测pH值和浓度,太酸腐蚀机床,太碱伤手——对了,记得戴手套。✅ 问:切削液老发臭怎么办? 答:乳化液混入杂油和细菌,几天就馊了。必须每天撇除浮油,定期用紫外线杀菌或臭氧处理。最好用全合成的切削液,虽然贵点,但生物稳定性好,不会长菌。还有,停机时别让液槽死水一滩,加点循环泵周末定时搅动,否则周一开工的酸爽味道会让你怀疑人生。
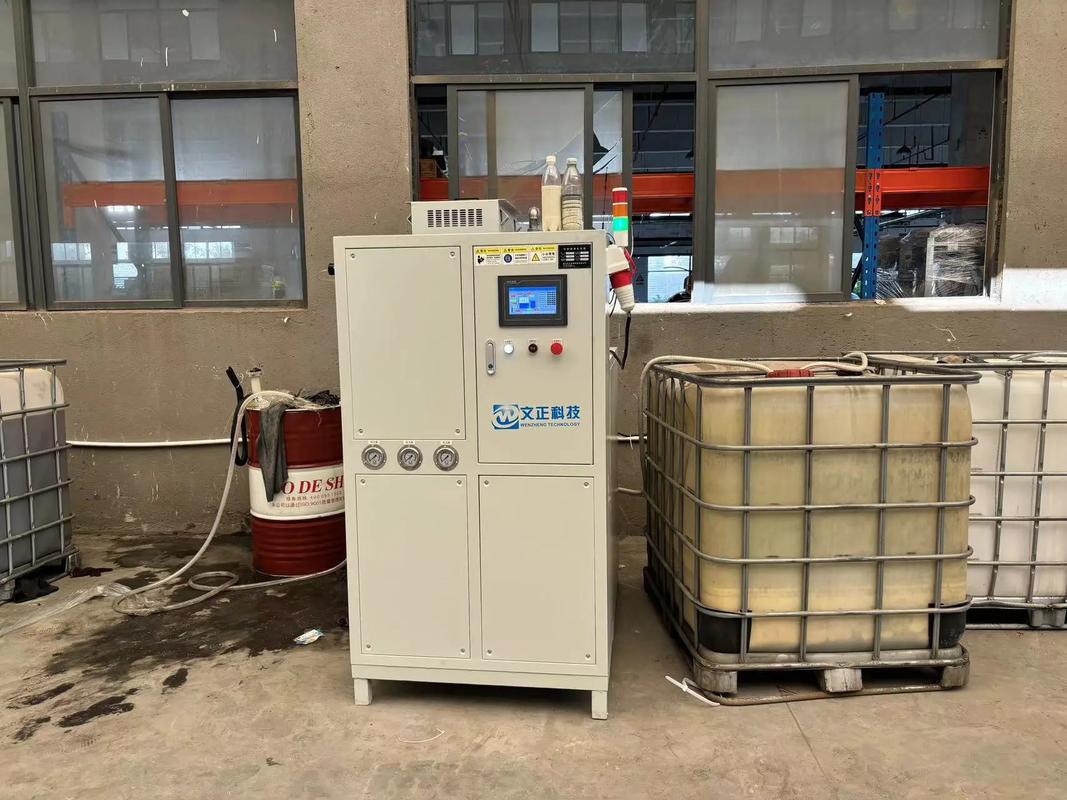
加工中心切削液循环过滤系统
加工中心切削液循环过滤系统
话说回来,现在环保查得严,废液处理是大头。有些工厂已经转用纯油切削,微量雾化,配合静电吸雾器,几乎零排放。虽然初期投入高,但避免了废液处理费用,长远看划算。 干了大半辈子机械加工(切削),我常跟徒弟讲:别把切削当蛮力活,它是材料、刀具、机床、工艺参数的复杂博弈。一把刀崩了,背后可能是冷却不足、积屑瘤、甚至是主轴跳动太大。要像侦探一样,从切屑颜色、机床震动、工件表面纹理中找线索。有时候,解决难题的不过是一个0.05mm的刀尖圆弧调整,或者换成后角更大的刃口——这些细节,书本不会教,全靠血与泪的试错。所以,下次再崩刀,先别骂娘,静下心分析一下,也许答案就藏在那些看似不起眼的切削细节里。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:机械加工(切削):刀崩了、活废了、老板怒了——一个老机加工的血泪实录 https://www.dachanpin.com/a/tg/57186.html

赞 (0)
粉末涂层真的那么神?一个干了十五年涂装的老兵说点扎心的大实话
上一篇 2026-06-10 09:39:42
铣削加工:那些老师傅打死也不说的细节
下一篇 2026-06-10 10:10:30

相关推荐

  • 亲子之绊:时光里的成长与守望

    亲子关系是生命旅程中最为珍贵的羁绊之一,它始于生命最初的相遇,伴随岁月流转不断沉淀,最终成为支撑个体前行的重要力量。从孩子呱呱坠地的那一刻起,父母便开启了一段全新的人生旅程,在呵护与引导中见证孩子从蹒跚学步到独立前行的每一个瞬间,而孩子也在与父母的相处中,逐渐学会爱与被爱,建立对世界的认知与信任。这种双向的成长与陪伴,构成了亲子关系最动人的底色,也让每个家庭…

    2025-09-10
  • 工业精准调控:制造车间从降本到提效的隐形革命

    前阵子在珠三角佛山那边跑,蹲了三天一家做新能源汽车结构件的工厂。进去第一感受,静。原来满车间喊着调机的声音没了。所有参数,都在中控室屏幕上跳,工人只需要换料,剩下的调机全系统自己搞定。这就是实打实落地的工业精准调控。 为什么工业精准调控突然成了制造圈的香饽饽 现在行情就这样,订单碎,利润薄,原来随便造都能卖钱的日子早没了,现在一个点的不良率,就是几万几十万的…

    投稿 2026-09-18
  • 失效模式与影响分析(FMEA):别让它沦为一张废纸

    一、那张表格,填了也白填? 你肯定见过这样的场景。会议室里,一群人围坐,对着Excel表格,绞尽脑汁想失效模式。然后,RPN数字一出来,288,高了!赶紧想办法降下来——说实话,这不是在做FMEA,这是在玩数字游戏。❗ 我入行十五年,见过太多糊弄填表的团队。填完存档,再也没有打开过。直到出了事故,才翻出来一看……哦,原来我们预测到了,但当时没当回事。💡这就是…

    投稿 2026-06-24
  • 5G专网(工业)为何成了机械工厂的刚需?——来自车间的第一线观察

    我跟你讲,上周我刚从一家汽车变速箱工厂回来。车间里几十台数控机床连轴转,AGV小车来回跑。但有个怪现象:设备总是卡顿,偶尔断连,甚至有一次AGV直接死机在过道中间,堵了十分钟。 排查了半天,问题出在Wi-Fi上。车间里金属结构多,信号反射干扰严重,再加上AGV移动时AP切换延迟,数据包丢失率能到3%。听着不高?但对实时控制来说,3%丢包就是灾难。 那个厂子的…

    投稿 2026-08-11
  • 失效模式与影响分析(FMEA)的怒吼——别再把它做成填表游戏了

    失效模式与影响分析(FMEA)——这九个字念出来就自带一种“我要去开会”的沉重感,对吧?我见过太多工程师一听到FMEA就翻白眼。说实话,我也翻过。一叠表格,密密麻麻的RPN值,到最后沦为“为了通过审核而编”的文档。但这玩意儿本不该是这样。💡 FMEA到底卡在了哪里? 上周我去一家汽车零部件厂,他们质量经理拽着我吐苦水:“我们FMEA做了十年,但每次客户审核还…

    2026-06-22

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息