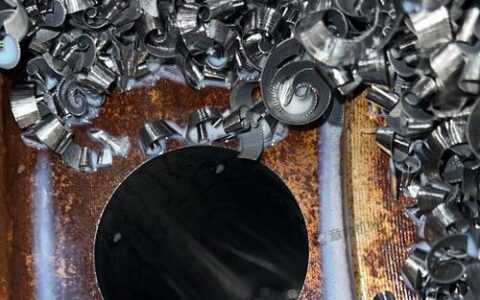
震耳欲聋的尖叫,然后“啪”一声,铣刀又崩了。你看着主轴上的合金立铣刀,刀刃缺了个口,工件表面划出一道深沟——报废。这个月第几次了?说实话,干铣削这行,谁没踩过坑?但有些问题,真的能提前预防。今天聊点实操干货,或许能让你少走几年弯路。
刀具选型:别只看价格,涂层才是灵魂
很多人买刀,先看价格,再看材质。硬质合金比高速钢贵,就用高速钢吧——加工不锈钢?惨了。高速钢铣刀干不锈钢,切不了几个活就发蓝退火,刃口磨钝,然后硬挤,最后“咔嘣”。铣不锈钢,必须用硬质合金,而且最好带涂层。TiAlN涂层适合干式高速切削,AlCrN涂层在高温下硬度保持性好。加工钛合金得用PVD涂层的超细颗粒硬质合金,不然刀具寿命惨不忍睹。✅记住:千万别用高速钢硬刚不锈钢。
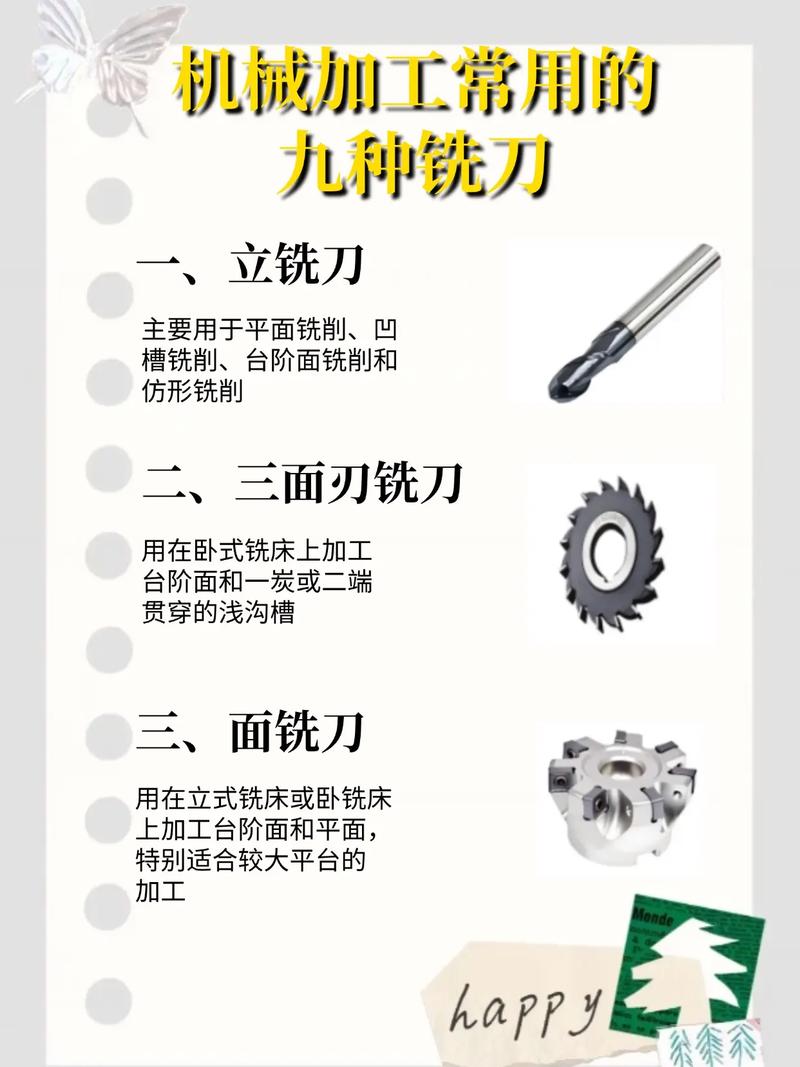
还有几何角度。前角大点,切削轻快,但刃口弱;前角小点,刃口强,适合粗加工。螺旋角30°还是45°?排屑和刚性怎么平衡?问问自己,你选刀时考虑过这些吗?没考虑的话,断刀别怪机床。
一个QA:
问:加工铝合金时,总出现积屑瘤,刀具黏得一塌糊涂,怎么办?
答:铝合金软且粘,容易产生积屑瘤。用高速钢刀具容易黏,硬质合金会好些,但关键是要加大前角,让切削更锋利,同时用煤油或专用切削液充分冷却润滑。另外,提高切削速度,让切屑带走热量,也能减少黏结。试试金刚石涂层刀具,虽然贵,但加工铝合金时几乎不粘,寿命极长——如果你批量大,绝对值。
冷却还是干切?别盲目,听刀尖的声音
以前总觉得加工必须加冷却液,直到有一次硬铣淬硬钢,加了冷却液后刀具三分钟崩刃。后来才知道,硬质合金刀具对热冲击敏感,冷却液“激冷”反而导致微裂纹。现在很多场合提倡干切削或微量润滑(MQL),不仅环保,刀具寿命反而更长。但也不是所有情况都适合。加工钛合金,热量太高,不用高压冷却会把工件烧红,刀具立刻完蛋。所以,怎么选?看材料,看速度,听声音——正常切削是“唰唰”声,如果变成“吱吱”尖叫,要么没冷却,要么参数不对。💡经验之谈:切屑颜色能判断切削温度,铁屑银白色正常,蓝色太热,要调参数。
再一个QA:
问:微量润滑(MQL)到底靠谱吗?会不会切不动?
答:MQL通过极微量油雾润滑,主要用于铝合金、铸铁等易切削材料的高速加工。它降低摩擦,减少切屑粘连,冷却效果有限。对难加工材料如镍基合金,MQL还不够,得高压内冷。但MQL设备投资小,环保,切普通钢件完全没问题。我们车间用MQL加工大批量铝件,刀具寿命比干切提高30%,比浇注冷却液还省事,切屑都是干的,回收方便。
装夹:压不紧,一切白搭
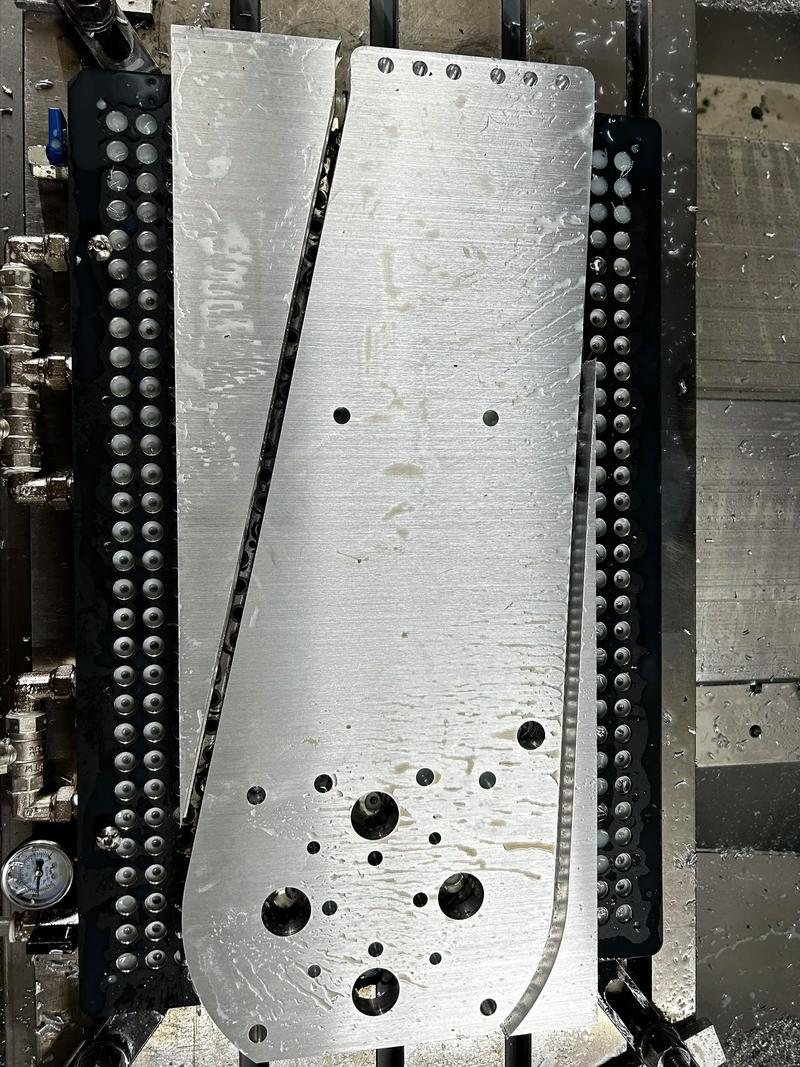
你以为程序完美,刀具完美,参数完美,结果加工出来尺寸跑了?多半是夹具没搞好。铣削是断续切削,冲击力会把工件微微抬起。特别是薄壁件,一夹就变形,松开弹回来,平行度全毁。这时候要用真空吸盘、磁力平台(加工钢材),或者做辅助支撑。曾经加工一个铝合金薄板,两面都要铣,用普通压板怎么都搞不平,后来改用502胶水把工件粘在平台上,加工完敲下来,平面度0.02mm——穷人办法,但有效。❗注意:装夹刚度不足会导致振纹,工件报废。
别忘了校调。打表看工件是否平行,别偷懒。主轴垂直度也要检查,否则铣出来表面有阶梯纹——别问我怎么知道的。
问:长悬伸铣削,振动大得吓人,怎么抑制?
答:悬伸超过4倍刀径,颤动难以避免。换整体硬质合金刀柄,比普通钢柄刚性好。或者用减振刀杆,内部有阻尼器,就是贵。调参数也行,降低转速或进给,避开共振区。还可以用不等齿距铣刀,打乱振动频率。终极办法:缩短悬伸,能短就短,或者分多次分层铣削。
CAM编程:刀路不对,再好的机床也白费
现在编程都用软件,但刀路策略太重要了。顺铣还是逆铣?一般数控铣床都推荐顺铣,切削力方向同进给,表面质量好,刀具磨损小。但旧机床丝杠有间隙,逆铣反而能减少震动。加工槽时,用螺旋下刀还是斜线下刀?直接扎下去,刀具容易崩,要尽量避免。还有拐角处理,该减速的地方加个圆弧过渡,否则角落弹刀,精度超差。
有些人编程时,习惯性把安全高度设得老高,空行程浪费时间。优化一下,效率能提升一截。动态铣削(摆线铣削)用好了,切屑薄,刀具寿命惊人,但路径复杂,程序大——根据情况选。
最后,别迷信“高转速、小切深”就是万能。有时候大刀大切深,配合低转速,反而更稳,材料去除率更高。实践出真知。
这些细节,都是真金白银砸出来的经验。别指望一本手册能告诉你所有,多观察,多记录,多总结。下次铣刀再崩,先别急着换,看看是不是犯了上面这些错。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铣削加工:那些老师傅打死也不说的细节 https://www.dachanpin.com/a/tg/57191.html