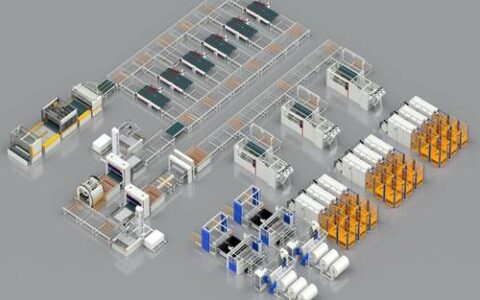
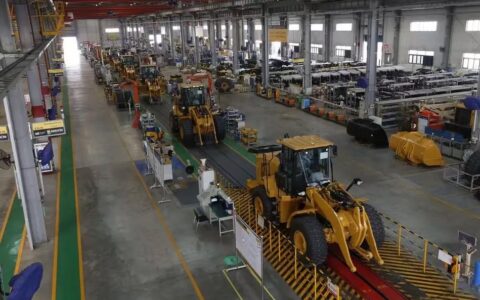
干制造的,谁还没被产线折腾过?上个月去一家汽配厂,老板拉着我看组装线,一脸愁容——‘设备买最好的,人也是老手,怎么每天就出这么点活?’ 我扫了一眼就明白了。第三个工位堆了半人高的在制品,后面三个工位的工人却在玩手机。典型的产线失衡。说实话,这种场景太常见了,常见到很多厂长都麻木了,以为‘计件工资能搞定一切’。但账算下来,隐性成本能吃掉一半利润。
到底是什么在暗中绞杀你的产能?
很多人以为买几台高速机就能解决一切,结果往往是整条线被最慢的那个工位死死卡住。这就是瓶颈,生产线平衡的宿敌。一次在宁波看一条电器装配线,19个工位,实测节拍时间从28秒到47秒不等,最慢那个操作工老张,51岁,眼神有点花,负责插一组排线——这活儿全凭手感,新员工干得比他还慢。我和IE工程师蹲了两天,把插排线拆成预弯脚、对准、压入三步,让前面工位提前把端子预弯,老张只负责对准和压入,节拍直接从47秒掉到31秒。整条线日产出跳了32%,工人加班反而少了。你看,不是人和设备不行,是分工没做细。

💡 这里就引出一个老生常谈但总被忽视的概念:节拍时间(Takt Time)。它不是你秒表掐出来的平均作业时间,而是基于客户需求倒推出来的生产节奏。比如日需求600件,每天可用工时7.5小时,节拍就是(7.5×3600)/600 = 45秒。你的每个工位加工时间都得想办法低于45秒,且尽可能接近——这才是生产线平衡的灵魂。但现实中呢?很多工厂连自己各工位的真实作业时间都测不准,靠IE拍脑袋填表,完了做几张平衡率图表向上头交差。平衡率看着从75%提到88%,实际的在制品库存一点没降。因为你根本没处理波动和干扰。
平衡不是一次性的数学作业
我们当年给一家德国汽车Tier1做产线优化,顾问费收得贵,但方法确实狠——他们要求每连续开工2小时就重新测一轮工位时间,连操作者换批次时多喝了一口水都要标记。为什么?因为人不是机器,疲劳曲线、物料摆放位置、甚至车间早班与夜班的光照差异都会让作业时间漂移。光在办公室里用EXCEL拉个山积图就号称搞完产线平衡,那是自欺欺人。必须到线体旁蹲够一整个班次,记录异常波动,发现那些隐藏在标准作业外的微动作浪费。
问:都说要做产线平衡,可我们小厂品种多、批量小,一天换线七八次,怎么平衡?
答:这痛点太真实了。多品种小批量场景下,追求单个产品的完美平衡确实不现实。但可以从‘平台化工装’和‘快速切换’入手。我们把所有产品族的共性工序提炼出来,做成可调式载具,比如同系列不同型号的壳体打螺丝,只要更换定位块,螺丝枪扭力参数MES自动下发,切换时间缩到3分钟内。然后针对这组‘共用模块’做平衡,利用标准工时库和成组技术,快速编排工位作业内容。实物方面一定要做线边水蜘蛛配送,物料统一由配送员按节拍地送到工位,操作工不走动、不挑拣——这样即使品种切换,作业本身的波动也小,平衡率就容易守住。
❗ 另外,千万别迷信‘全线自动化’能自动带来平衡。我见过一家电池模组厂,重金上了六轴机器人和视觉检测,结果堆叠工位机器人抓取重复精度出问题,一报警就停线,整线设备综合效率OEE才61%,还不如半自动线。所以,平衡的前提是稳定性,技术再先进,MTBF(平均无故障间隔)跟不上就是灾难。

问:我们按平衡方案调了工位,头两个月效果不错,后来换了个班长,又退回原样,怎么固化?
答:啊,这问到穴上了。很多改善项目死就死在‘人走茶凉’。要固化,得靠三样东西:目视化、简易防错、循环培训。例如在每个工位头顶挂一个黄灯——当实际节拍超出设定5%时闪烁,班组长手机立马收到安灯推送;同时把标准作业书做成视频存Pad里,新员工或者替岗人员上岗前扫码看一遍,并做操作后比对。还有就是工资核算方式要改,如果只计个人件数,工人一定会堆积在制品抢产,破坏整线流动。必须把一部分绩效放在‘整线达成率’上,大家有了共同利益,才愿意互相帮衬消除瓶颈。
数字工具是放大镜,但不是大脑
最近几年,不少MES厂商在推‘一键产线平衡’功能,用UWB手环采集每个工位在岗时间,自动生成平衡率热力图。这确实是好东西,尤其在人员流动大的工厂,能快速暴露问题。但有些管理者拿到数据就忙着截图发工作群,不分析背后原因。比如发现第五工位今天节拍慢了2秒,原因是中午食堂换了阿姨,员工没吃饱后半段动作变慢——这种事系统不会告诉你。所以啊,数字系统是探测仪,真正挖根因还得靠现场的人和经验。我习惯每周挑两天,用AI摄像头+人工复核的方式做微动观察,然后把改善对策贴在工位旁的QRK看板上,让操作工自己评议可行性。最终落地的改善提案,起码有三分之一来自一线工人。这比顾问闭门造车靠谱十倍。
讲到这,你可能会问,生产线平衡到底应该追求多高的平衡率?业界常讲90%以上就算优秀。但我更看重流程产能——即实际每小时稳定输出的良品数,不波动的产能才是真平衡。一时堆人把瓶颈撑上去,明天又塌下来,这种‘平衡’没有意义。真正好的状态,是线体能够按小鼓点流淌,工人不慌忙,在制品不堆积,偶尔停一停也不会全线瘫痪。那才是令人踏实的生产线。
最后扯句闲篇,做了二十年工业工程,有时候觉得产线平衡就像指挥一支乐队——每个乐手都有自己的拍子,指挥得不好,大提琴慢半拍,整个交响就成噪音。而一个优秀的IE,不是那个最会算节拍的人,是那个能让大提琴手自己觉得‘我得跟上’的人。你说呢?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:生产线平衡:别再让瓶颈站拖垮你的交付 https://www.dachanpin.com/a/tg/57287.html