约束理论(TOC)真的过时了吗?——从车间现场到数字大脑的瓶颈破解实录

说实话,每次听到有人言之凿凿地说“约束理论已经落伍了”,我都想笑。不是理论旧了,是你根本没把它用活——或者说,你连自己的产线瓶颈在哪儿都说不清,就先急着否定一套被验证了三十多年的东西。可笑。 大概十年前,我蹲在一家汽配厂的冲压车间里,对着一排德国压机发愣。计划部天天催产量,设备部的兄弟天天修机器,忙得团团转,可每月核算下来,有效产出纹丝不动。库存堆得跟山一样,运营费用倒是涨得欢。后来老板急了,请了位日本顾问过来,老先生绕着车间转了三天,只扔下一句话:“你把那台最慢的压机管好,别的都松一松。” 没错,就一句话。可我们花了大半年才真正领悟——这就是约束理论最核心的东西,赤裸裸的现实。

一、不是方法论没用,是你压根没用对

太多人把TOC当成一套复杂的管理工具,画满箭头的逻辑树、难以计算的缓冲公式,最后束之高阁。可你如果连车间里哪台设备是“瓶颈”都支支吾吾,谈何应用? 瓶颈,不是设备转速最低的那台,不是工位人员最多的那处。它是整个链条里有效产出最受限的环节,哪怕你其他环节使出吃奶的劲,都会被它拖住后腿。2018年我帮一家电子代工厂做诊断,他们一直以为SMT贴片机是瓶颈,因为投资最贵,技术最复杂。但实际数据跑下来,线上堆料最多的环节居然是最后一道测试——测试工位每天有效工作时间才5小时,其余时间全在等物料和切换。就这么一个简单的认知偏差,让他们过去两年白投了上千万的贴片产能。💡 所以第一步,认准瓶颈,比什么都重要。别迷信报表,去现场看,用秒表掐,看订单在哪个环节前排队最长。这才是TOC的起点。

二、聚焦五步走了三十年,现在还香吗?

TOC的经典框架就是那五步:识别瓶颈、挖尽瓶颈、迁就瓶颈、打破瓶颈、然后从头再来。听着像废话?可你真正执行过几轮? 挖尽瓶颈的意思,不是让你把人逼疯。而是让瓶颈资源每分每秒都在做有效产出的事——不闲置、不做无用功、不因缺料停机。我们在那家汽配厂搞了个“压机不睡”行动:把换模时间从45分钟压缩到6分钟(用的不过是SMED那套老办法),然后安排工人在压机不停的情况下完成首检。就这么个小改动,当月有效产出跳涨23%。所有人都傻眼了。 迁就瓶颈,更是反直觉。你得让所有非瓶颈资源为瓶颈服务,甚至要故意放慢手脚。以前我们总催着前道工序多备料,结果在瓶颈前面堆了一辈子用不完的半成品,现金流全压死了。后来学乖了,严格按照瓶颈的节拍拉料,非瓶颈工位做完就停手,哪怕人等着——别舍不得那点人工,相比有效产出损失,这点库存和等候成本九牛一毛。
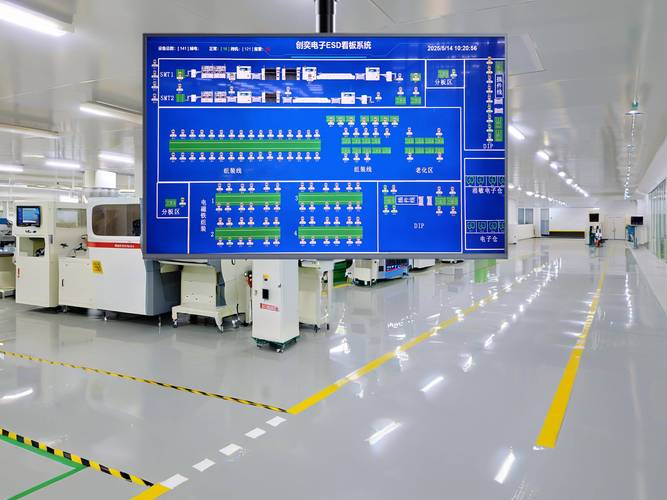
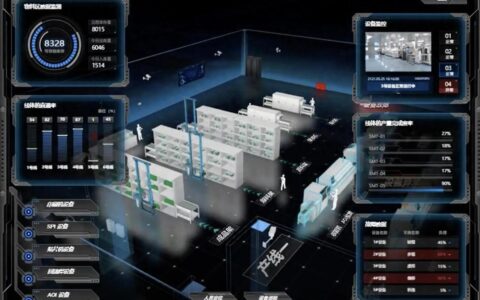
汽车冲压车间瓶颈设备实时监控看板
汽车冲压车间瓶颈设备实时监控看板
说到打破瓶颈,过去我们只会一个笨办法——加设备。现在思路早就变了。去年帮一家精密机械厂做项目,CNC加工中心是瓶颈。老板准备再买两台,我劝他先试试“虚拟削峰”。把部分粗加工转移到旁边那台老式铣床(虽然效率低,但够用),CNC只做精加工——瓶颈有效产出直接提升40%,一分钱没花。这就是数字时代带来的新玩法:用MES实时数据找到“影子瓶颈”,动态调整路由,甚至用AI预测瓶颈漂移,提前干预。 当然,五步法不是一劳永逸。你打破一个瓶颈,下一个弱项立刻冒出来。这就逼着你持续改进,周而复始——很累,但有效。
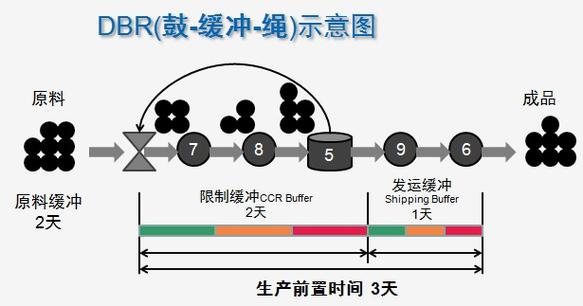
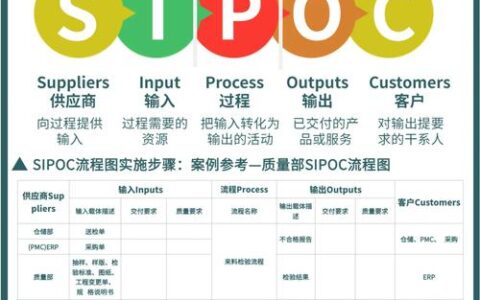
DBR鼓-缓冲-绳模型生产排程示意图
DBR鼓-缓冲-绳模型生产排程示意图
DBR(鼓-缓冲-绳)这套东西,现在看来简直是为工业互联网量身定做的。鼓就是瓶颈的节拍,把它数字化,实时反馈给上游和下游;缓冲不再靠物理库存,直接做成信息缓冲,仓库里只需要维持时间缓冲;绳就是拉动信号,一条电子看板指令就能让前道工序乖乖放料。那些说TOC过时的人,大概还没见识过吧。

三、几个你可能会遇到的现实问题

问:我们工厂产品型号几百种,切换频繁,瓶颈天天变,TOC怎么搞? 答:这是最典型的痛点之一,也是我早年最头疼的。静态瓶颈在重复制造里常见,但多品种小批量场景下,瓶颈是“浮动”的。你不能死盯着一台机器。我的做法是:抓“主导瓶颈模式”。把产品按工艺流程聚类,找出占产值前70%的那几个大族,分析它们在哪个工段消耗时间最长、导致订单延误最多,然后以周为单位锁定这周的主力瓶颈资源。再用APS系统动态计算瓶颈——对,就是高级排程,让它基于实时订单池和资源负荷,每天早会看一次瓶颈预警。我们还在车间大屏上挂了个“今日瓶颈指数”,让一线班组长随时知道今天该围着哪台设备转。效果怎么样?一家做医疗器械的客户用了这套逻辑,在未增加设备的情况下,准交率从68%拉到了92%。 ❗注意:别试图管所有瓶颈,你没那个精力。能管住影响最大的那个,就赢了八成。 问:都说TOC和精益、六西格玛有冲突,到底怎么选? 答:冲突个鬼。这几种方法根本不在一个维度上。精益追求消除一切浪费,六西格玛死磕变异,而TOC只关心限制系统有效产出的那个点——它允许你在非瓶颈处保留看似浪费的资源,因为那不是关键矛盾。现实中我把它们揉在一起用:用价值流图找到全局浪费,用TOC锁定最致命的那个节点,再用六西格玛工具深挖根因。比如曾经遇到一个案例:装配线瓶颈,大家都以为是工人手速慢,结果用六西格玛分析发现是来料尺寸波动导致每个装配动作多了0.3秒的找正,日积月累拖成瓶颈。治本还是得靠流程优化,而不是招人。 所以,TOC是给你聚焦的透镜,不是封闭的宗教。你完全可以拿着它,再去翻精益和六西格玛的工具箱。

四、别死守教条,去折腾它

四、别死守教条,去折腾它
四、别死守教条,去折腾它
前阵子跟一个做软件工程的朋友聊,他们居然也在用TOC做敏捷开发管理——把DevOps流水线里的代码审查看作瓶颈,用限制在制品数量的方式,让整个团队交付速度上了一个台阶。我听了很感慨:工具从来不会死,只有僵化的头脑才会。 如果你在工厂里,现在可以做的事其实很简单:拿起本子,去车间,找到那个排队最长的位置,问五个为什么。别开会,别拉PPT,直接动手。📋 约束理论不是让你变慢,恰恰相反——它逼着你面对最丑陋的真相,然后让你果断下手。很多人做不到,是因为接受不了“局部最优不等于整体最优”这个反常识。可一旦你想通了,就会发现整个工厂的节奏全在你的掌控里。 就这样。折腾去吧。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:约束理论(TOC)真的过时了吗?——从车间现场到数字大脑的瓶颈破解实录 https://www.dachanpin.com/a/tg/57302.html
赞 (0)
为什么你的拉动系统总是不灵光?工业人必须看透的三个真相
上一篇 2026-06-10 18:47:30
六西格玛(DMAIC):车间里的冷思考与热实践
下一篇 2026-06-10 19:25:33

相关推荐

  • 激光切割选光纤还是二氧化碳?老钣金人的血泪经验谈

    为什么说光纤激光切割是如今钣金厂的印钞机? 说实话,2018年我劝老板换掉那台老掉牙的二氧化碳切割机时,他还觉得我在烧钱。现在呢?每天机器几乎不停,订单排到三个月后。光纤切割的速度……啧,切1mm不锈钢就跟切纸一样,一分钟几十米,你信不信? 但别以为随便买一台就能赚钱。我见过太多人掉坑——贪便宜买杂牌,结果切割断面发黄,挂渣严重,精度还飘忽不定。特别是切铝板…

    2026-06-25
  • 工业环境监测:制造车间从应付检查到降本增效的真实落地经验

    上周刚从苏州昆山的一家汽车零部件厂出来,裤腿上还沾了点焊烟留下的灰,就被当地做环保工程的老朋友拉着吐槽——现在的工业环境监测,一半的预算都花在给检查做“布景”上了。 真的扯。 很多厂的监测布点逻辑,根本不是按污染源来的,是按“离检查人员站的位置最近”来选的。粉尘传感器装在离打磨工位10米远的走廊上,VOCs探头挂在车间大门的通风口边上,测出来的数永远“完美达…

    投稿 5天前
  • 六西格玛(DMAIC)到底怎么用?—— 从产线崩溃到Cpk=2.0的血泪史

    去年年底,我们那条主力产线突然就崩了。真的,废品率从正常的0.5%一下子蹿到6%,连续三天,整个车间都弥漫着一股焦糊味。老板冲进会议室的时候,脸都是绿的。QA经理拿着检验报告发抖,生产主管在角落里抽烟,谁都不说话。那时候我脑子里只有一个念头:完了,年终奖没了。 但事情就是这样,对吧?危机逼着人找生路。我们硬着头皮拉了个跨部门小组,拍桌子决定:严格走一次六西格…

    投稿 2026-07-20
  • 工厂隐形劳模:气动系统选型维护与降本实战指南

    我跑过国内上百家大中小制造工厂,十有八九,对气动系统的态度就是:能用就行,坏了再修。很多人不知道,你工厂一半的多余电费,可能都耗在这套不起眼的系统上。一年亏出去几万十几万,你还摸不着头脑。 谁在说气动系统过时了? 现在工业圈都在追伺服、追机器人、追电驱一体化,不少人唱衰气动,说早晚要被淘汰。扯。你去汽车焊装车间走一圈,所有的夹紧定位工装,十台有八台用的是气缸…

    投稿 2026-09-05
  • 焊锡微光里的坚守:PCBA 加工厂的日夜温情

    指尖抚过刚冷却的电路板,细密的铜箔纹路像极了城市里纵横的街巷,每个焊点都是一盏等待点亮的灯。在东莞长安镇的这间 PCBA 加工厂里,这样的 “街巷” 每天要诞生上万片,它们将带着这里的温度,奔赴全球各地的电子设备中。 李姐的放大镜已经换了第三个,镜面上的划痕记录着十二年的时光。她捏着镊子的手指关节有些变形,却能精准地将 0402 规格的电阻安放在毫米级的焊盘…

    2025-09-16

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息