
六西格玛(DMAIC):车间里的冷思考与热实践

这是我在注塑车间经历的一次惨痛教训。那个夏天,废品率突然飙升到8%,所有人一脸懵。设备明明刚保养过,参数也是老参数。到底哪里出了问题?六西格玛的黑带大哥带着团队走了一遍DMAIC,结果发现,竟然是冷却水的一个小阀门内壁结垢——这玩意儿谁想得到?说实话,我第一次接触DMAIC那会儿,心里直犯嘀咕:这不就是PDCA穿了个马甲吗?后来被现实打脸,啪啪的。DMAIC不是流程的堆砌,它逼着你看数据,而不是拍脑袋。 在工厂泡了十几年,我越来越觉得,六西格玛(DMAIC)真正的威力,不在于那些眼花缭乱的统计工具,而在于它让你停下来,问对问题。可惜,太多项目在第一步就栽了跟头。

定义阶段:别急着画流程,先抓牢客户声音

很多工程师一拿到项目,立马打开Visio画流程图。大忌!定义阶段的核心是搞清楚你在为谁解决问题。客户的声音(VOC)如果不转化成关键质量特性(CTQ),后面的努力全是自嗨。我见过一个项目经理,花三周优化了装配线的节拍,得意洋洋,结果客户投诉的是包装破损率——完全不在一个频道。
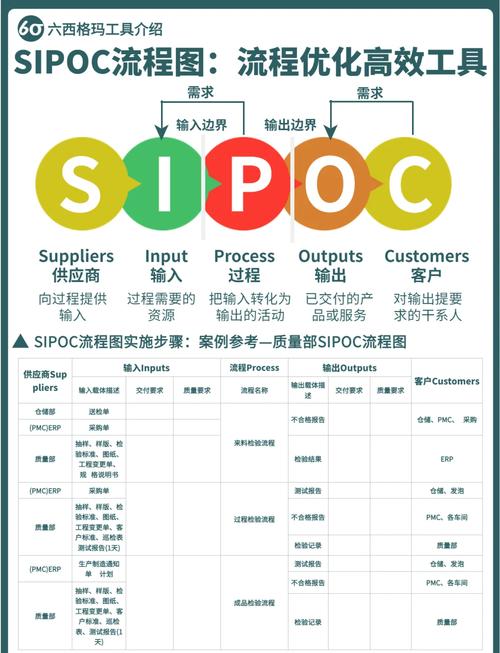
工厂车间SIPOC图白板上手绘示意图
工厂车间SIPOC图白板上手绘示意图
这里必须强调SIPOC(供方、输入、过程、输出、顾客)分析。别嫌它简单。一张餐巾纸上都能画的图,恰恰能暴露流程里隐蔽的断点和重复。去年我们搞一个化学品混炼工艺改善,就是靠SIPOC发现了原料预烘干的输入环节压根没规范,全靠老师傅手感。这坑,埋了多少年。 问:很多工程师觉得定义阶段就是走走形式,您怎么看? 答:大错特错!我见过太多项目失败就是因为没搞清CTQ。定义阶段的关键是用VOC转化成项目Y(关键输出变量),这一步歪了,后面全是浪费。千万别省略SIPOC,哪怕画个草图,也能帮你避免盲区。而且,项目章程得让一线操作工看得懂,不是写给领导看的。一句话说不清的Y,大概率就是个烂指标。💡

测量阶段:数据会说谎,你的量具可靠吗?

收集数据之前,先掂量掂量你的测量系统。我团队里一个小伙子,兴冲冲抱回一堆厚度数据,CPK漂亮得吓人——2.0以上。可我让他做个测量系统分析(MSA),GR&R结果出来,30%!重复性差得离谱。原来他用的卡尺弹簧松了,每次用力不一样。从那以后,他再也不敢省掉这步。
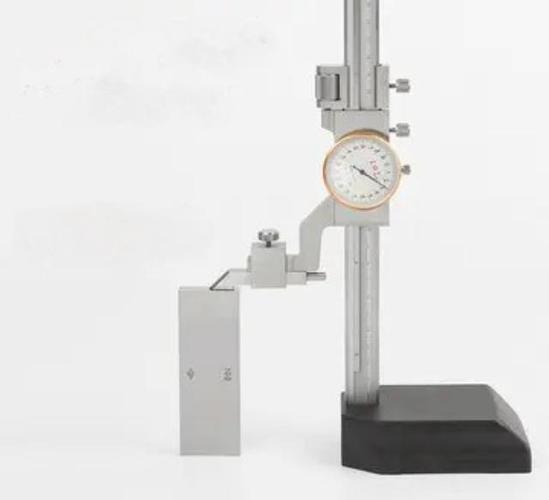
卡尺量具GR&R测量系统分析操作台近景
卡尺量具GR&R测量系统分析操作台近景
数据质量是DMAIC的命门。除了量具,还得警惕取样偏差。比如只测早班的产品,因为夜班人少好下手?这数据能反映真实过程吗?过程能力分析(CP/CPK)得建立在稳定受控的过程上,否则就是数字游戏。❗ 问:测量系统分析的GR&R结果小于10%是不是就可以放心了? 答:嘿,别被数字骗了。小于10%说明量具的重复性再现性不错,但还得看NDC(可区分类别数)是否≥5。否则你测了半天,量具根本分辨不出产品的差异,CPK再漂亮也是自欺欺人。另外,如果测量的是破坏性项目,还得用嵌套GR&R,很多人栽在这。记住,量具的线性、偏倚、稳定性一个都不能少。✅

分析阶段:找根因不是猜谜,别让经验蒙了眼

“肯定是温度波动的问题!”——这种断言在会议上此起彼伏。经验可靠,但也常常是认知的牢笼。分析阶段要用数据撕开真相。鱼骨图帮你发散,但要落地,必须借助假设检验、回归分析。我处理过一个焊接强度不足的案子,工程师一口咬定是电流不稳定。结果多元回归显示,真正显著因子是保护气的湿度,那个关联,藏在角落里。
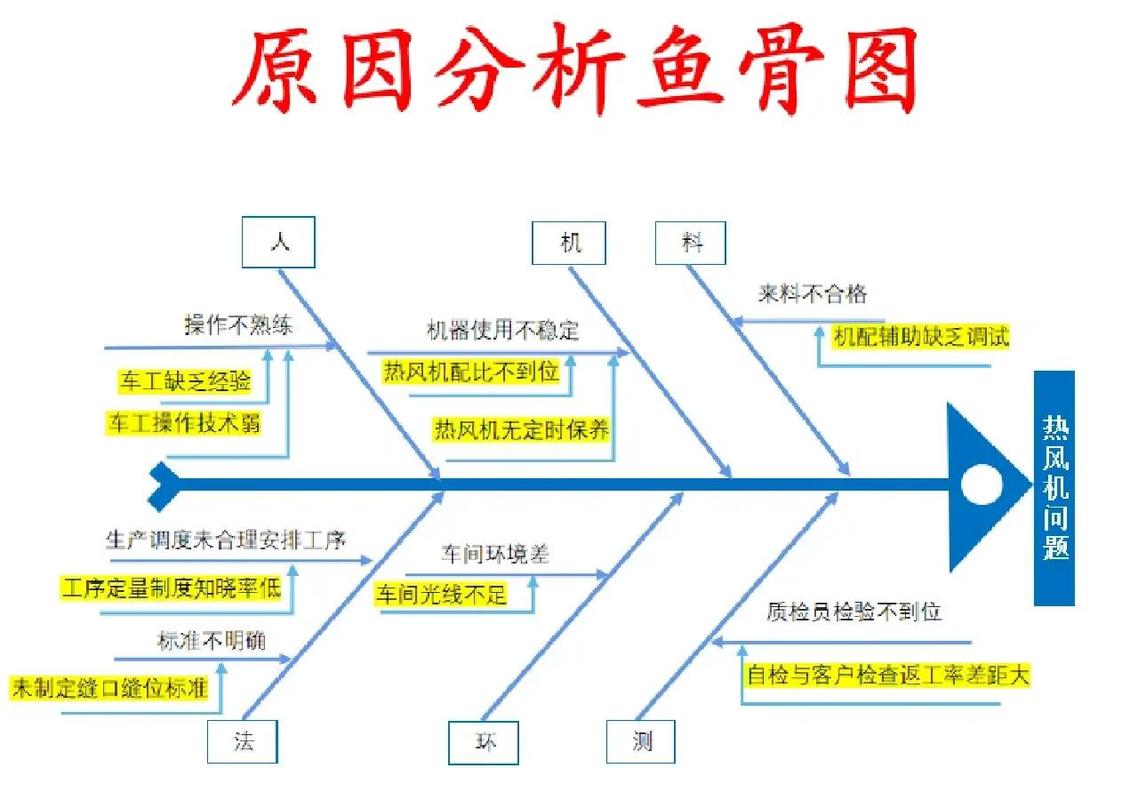
车间现场团队围看鱼骨图与5Why分析板
车间现场团队围看鱼骨图与5Why分析板
别怕用简单的工具。有时候,一张箱线图就能揭示组间差异,一个散点图就能暴露相关性。关键是要养成“假设驱动”的思维:先推测可能因子,然后用数据验证或否决。不然你就在数据的海洋里淹死。这时候,FMEA(失效模式与效果分析)也能帮忙,提前梳理出高危因子,但别把它当终极答案,那是事前预防用的,分析阶段还得靠活数据说话。

改进阶段:实验设计DOE,别盲目试错

到了改进,最容易犯的毛病是“一个一个试”。温度调高5度不行,就调时间……这是多大的浪费!实验设计(DOE)就是同时探索多个因子,还能捕捉交互作用。我们有个喷涂厚度的优化项目,用全因子DOE,两天就找到了压力和距离的最佳组合,厚度变异降了60%。之前他们试了快两个月,差点放弃。 当然,DOE不是万能。改进方案还得考虑可执行性、成本,以及会不会引发新问题。这时候要拉上工艺、设备、生产的人,快速试错,小批量验证。改进效果的确认,依然要回到数据——跑个假设检验,P值小于0.05才敢说真有改善。别凭感觉。

控制阶段:流程稳了,人心也得稳

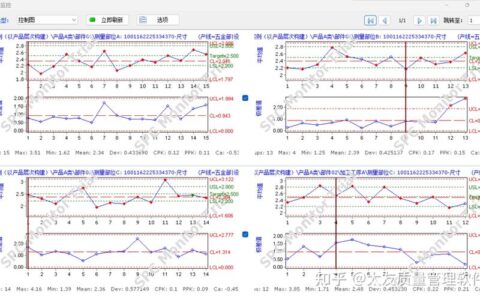
项目做完了,成果如何持久?靠控制计划!但别以为写完文件就万事大吉。真正的控制是将关键变量纳入SPC(统计过程控制),用控制图实时监控。我见过不少项目,漂亮的改善两个月后又打回原形,因为操作工嫌新方法麻烦,偷偷走回老路。所以,控制阶段的本质是改变习惯。
生产线控制图显示面板实时监控界面
生产线控制图显示面板实时监控界面
防错法(Poka-yoke)能用就用,别高估人的注意力。而且,定期审计、交接培训必须做实。有一次,我们一个关键参数的控制图上出现连续7点在中心线一侧,操作员没反应,因为他不知道“7点链规则”——培训的漏洞啊。控制阶段不是终点,是新一轮改善的起点,过程永远在波动,你的监测就不能断。 问:控制图和自动化报警系统哪个更靠谱? 答:坦白讲,自动化报警快,但误报多,工人会麻木。控制图慢一点,却能判断过程是否受控,发现特殊原因变异。最好两者结合:用控制图设定逻辑,让系统在出现异常趋势时报警,而不是等到超规格线才尖叫。这需要把统计知识内嵌进MES系统,现在很多工厂已经在做了,但要注意,参数阈值得动态评审,不能一劳永逸。💡 制造现场越来越复杂,IoT数据成群涌来,但DMAIC的逻辑不乱。数据驱动的本质是尊重事实,而不是信仰工具。六西格玛(DMAIC)不是神,它是一套让你冷静思考的框架。下次搞项目,别急着开DOE,先问问自己:定义清楚了吗?测准了吗?——这些笨问题,往往救你于水火。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:六西格玛(DMAIC):车间里的冷思考与热实践 https://www.dachanpin.com/a/tg/57306.html
赞 (0)
约束理论(TOC)真的过时了吗?——从车间现场到数字大脑的瓶颈破解实录
上一篇 2026-06-10 19:06:31
统计过程控制(SPC)到底怎么落地?一位老工程师的掏心话
下一篇 2026-06-10 19:44:30

相关推荐

  • 工业场景下MQTT协议应用:车间联网落地的一线踩坑笔记

    我跑过十多家离散制造车间的联网改造,见过太多死在通讯层的项目。很多老板上来就要数字化,就要大数据分析,结果第一步设备数据采不上、传不稳,直接卡死。 原来工业现场用的通讯协议,要么太老封闭,要么太笨重占资源,烂网环境下根本扛不住。直到这两年MQTT火起来,才解决了大部分中小工厂的痛点。 为什么工业圈现在扎堆用MQTT协议应用? 说穿了就是适配。工业现场的痛点是…

    投稿 2026-09-09
  • 粉丝经济:流量狂欢下的价值迷思与秩序重构

    粉丝经济的本质是情感联结向商业价值的转化,这种以粉丝群体为核心的经济形态,正通过多元载体渗透至社会消费与文化生产的各个维度。从艺人周边的抢购热潮到内容平台的打赏机制,粉丝群体的主动参与构建起一套独特的商业生态,其规模与影响力在数字时代持续扩张。商业资本对粉丝情感需求的精准捕捉,催生了从内容创作到消费变现的完整产业链,使得粉丝经济不再是亚文化现象,而成为主流商…

    投稿 2025-09-16
  • 制造企业降本增效:后疫情时代供应链管理破局实践

    去年跑长三角的时候,跟一家做汽车底盘件的厂长聊天。他拍着桌子说,三年前最愁拿订单,现在最愁原材料供不上、物流卡脖子,赚的钱全耗在库存和空等待里了。 别盯着“降本”,供应链管理要先盯韧性 过去十几年,很多制造企业都把零库存当成供应链管理的金标准,能压一点是一点,能少囤就少囤。 这放在供需稳定的时代没问题。现在呢?地缘冲突、港口拥堵、极端天气、工厂限产……意外一…

    投稿 2026-08-22
  • 通信:编织生活的无形丝线

    通信是贯穿人类社会的隐形脉络,它以多样形态连接起孤立的个体,让思想与情感在不同空间流转。清晨的菜市场里,摊贩与顾客的讨价还价是最质朴的通信,眼神与语气传递着买卖双方的诉求;写字楼的格子间内,键盘敲击声交织成职场的信息网络,每封邮件都是一次精准的心意传递。这些看似平常的场景里,通信如同空气般渗透,支撑起日常运转的细微齿轮。家人间的一句叮嘱、朋友间的一次分享、同…

    2025-09-17
  • PCBA 加工里的匠心与温度

    拿起一块巴掌大的 PCBA 板,指尖划过那些密密麻麻的元器件,仿佛能触到电子设备跳动的心脏。很少有人知道,我们每天依赖的手机、电脑、医疗仪器,其核心动力来源都藏在这方寸之间的线路与焊点里。PCBA 加工从来不是冰冷的机器作业,每一道工序都凝结着工匠们对精度的执着,每一个合格产品都承载着不为人知的专注与坚守。 在电子制造业的链条中,PCBA 加工就像隐形的桥梁…

    2025-09-17

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息