为什么你的拉动系统总是不灵光?工业人必须看透的三个真相

去年在浙江一家汽配厂,生产副总老李指着满墙的看板卡片跟我说:“你看,我们上了拉动系统快半年,库存是降了点,但交付还是总出问题,工人经常闲着等活——这拉动到底对不对?” 我当时差点笑出声,又是一个把看板当成拉动本质的典型。 说实话,这种场景我见得太多了。很多工厂轰轰烈烈搞拉动,最后却搞成了一个四不像:既不像推动,也不像拉动,生产计划部依然在掐指头算预测,车间主任天天催料,而看板箱里卡片东倒西歪,好几个月没人更新数量。

你以为挂了看板就是拉动?太天真

拉动的核心从来不是那张卡片。它是一种由下游工序触发上游生产的逻辑——后道工序去前道工序“取”需要的零件,前道工序只生产被取走的部分。这里面有两个要命的关键:节拍时间和在制品限制。没了这两个,你挂一万张看板也是在瞎推。 我记得有次去一家精密机械加工厂,老板很自豪地展示他们刚上线的“拉动系统”——其实就是每个工位旁边放个小塑料盒,里面插几张流程卡。工人做完一件活,把卡抽出来丢给上道工序,然后继续埋头干下一件。我问他:“你们怎么控制投料速度?前工序凭什么知道什么时候该做、做多少?” 他愣了愣,说:“看板来了就做啊。” 得,典型的把信号工具当成了控制系统。结果呢,在制品堆得比原先还高,因为前道工序看到卡就猛干,生怕自己闲下来。这哪是拉动,这是变相计件。
工厂车间物理看板卡拉动系统混乱场景
工厂车间物理看板卡拉动系统混乱场景
真正的拉动系统,必须和生产平准化绑在一起。多品种小批量?没问题,但需要一个稳定且小幅波动的顺序计划,让看板在固定间隔里循环。丰田管这叫“生产节拍”,不是你想快就快想慢就慢——那根无形的绳子得绷着,不然整个链条就会松松垮垮。

电子看板就能搞定拉动?省省吧

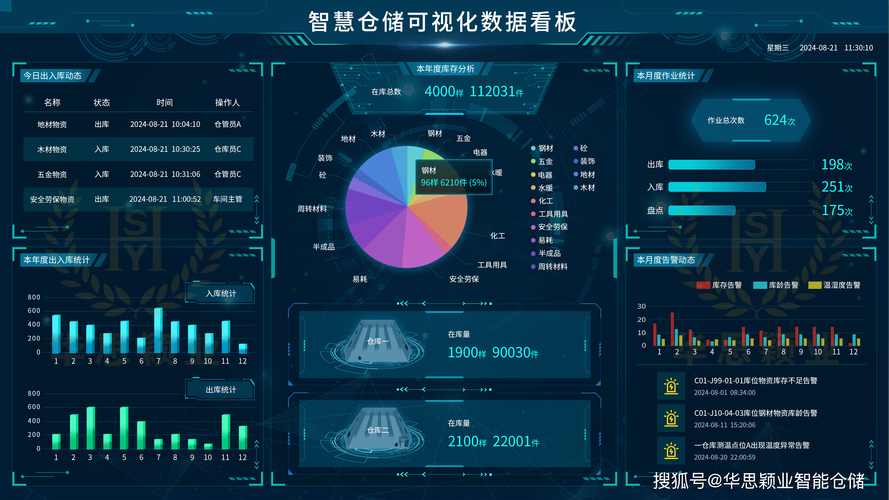
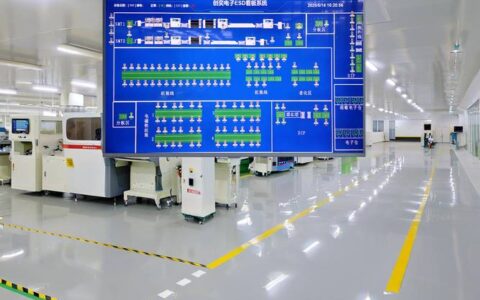
这几年数字化转型嚷嚷得凶,不少软件商到处兜售“一键拉动”——扫码报工、电子看板、Andon自动预警,画面做得一个比一个炫。可上了系统之后,现场真的拉起来了吗? 我看过一份行业调研,长三角地区约六成上了电子看板的企业,两年后仍在用传统Excel排产,电子看板沦为工时记录仪。问题出在哪?很简单,数据不准。你让工人每干完一个零件就扫一次码,忙起来他根本顾不上;自动采集吧,老机床没有接口,靠人工录入又慢又错。更可怕的是,有些系统把“缺料呼叫”搞成了即时推送消息,导致整个车间都在应付突发——这完全违背了拉动的稳定性原则。
数字化电子看板系统界面实时监控库存
数字化电子看板系统界面实时监控库存
问:我们用ERP的MRP跑需求,然后下发生产订单,这算不算拉动? 答:别逗了,这是彻头彻尾的推动。MRP基于预测和提前期推算,订单是一波波推下去的,完全不管后道工序此刻真实消耗了多少。典型的“中央计划”思维,看似精准、实则僵硬。拉动系统要的信息流是从末端向上游追溯的,比如超市看板、循环取料信号,ERP很难模拟这种逐级拉动的紧致感。 问:我们车间是典型的多品种小批量,订单波动特别大,拉动系统真能用吗? 答:能,但要换个玩法。不能死抱传统看板,可以考虑CONWIP(定量在制品)或者先进先出通道结合顺序拉动。比如限定整个车间同时在制品数量不超过某个上限,任何工位只有收到下游空出的位置才能投产。这样即使品种切换频繁,总负荷仍是可控的,不至于被个别急单打乱节奏。当然,得做好快速换模和标准化作业,否则切换一次几小时,啥拉动都白搭。

拉动系统的命门——你盯的是库存还是流动?

不少老板爱炫耀:“我们拉动之后,在制品降了40%!” 可交付率没变、客户投诉照旧。这挺有意思——你把中间的水池抽干了,但上游来水还是时大时小、下游需求仍是忽高忽低,那水池干了除了看着清爽,有什么用? 拉动的终极目的不是降库存,是暴露问题和加速流动。库存降了,原本被掩盖的设备停机、来料异常、换模缓慢全浮出来了,这才是痛苦的开始。很多厂就在这一步退缩,又悄悄把库存加上去,图个“表面稳定”。 真正把拉动跑通的企业,都是咬着牙解决那些浮出的问题。比如宁波一家注塑件供应商,推行小时拉动后,发现模具故障率惊人——以前用大量缓冲库存压着,根本没人察觉。后来他们针对模具做了专项TPM,停机率降了七成,拉动节拍越来越稳,现在客户都主动来找他们谈长协。❗这才是拉动带来的质变。 问:拉动系统对供应商的要求是不是特别高?我们下游客户不给力,上游供应商又小散乱,怎么拉? 答:确实,拉动会放大供应链的脆弱性。如果供应商交期飘忽、质量不稳,你拉一下可能直接断线。但反过来看,你不拉,这些问题永远是隐痛。一个折中办法是先用双重看板——内部用精确看板控制车间流转,对外部供应商仍保留一定的安全库存,同时用长期协议和日次取货降低波动,逐步收紧。千万不能幻想一步到位,那真是自找苦吃。 说到底,拉动系统是一种思维方式,不是一套工具套装。你得从最末端的需求倒着往回设计流程,不断地问:“下游真正需要什么?我该在什么时候做、做多少?”——而不是拿着预测和产能报表在办公室里画大饼。这个过程很反人性,因为它逼着你直面不确定性,逼着你把组织里隐藏的惰性全部逼出来。但一旦熬过那阵痛,你就再也回不去从前那种“看似忙碌实则浪费”的日子了。💡 文章写到这,忽然想起老李后来给我打了个电话,说他们终于把看板数量和补货逻辑调对了,现在每天早会只花10分钟就搞定全线调度。电话那头声音有点抖——估计是激动,也可能是被前几个月折腾得够呛。不过话说回来,搞工厂的,谁不是一边骂一边干呢?

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:为什么你的拉动系统总是不灵光?工业人必须看透的三个真相 https://www.dachanpin.com/a/tg/57299.html
赞 (0)
单件流:为什么我建议你立刻放弃批量生产
上一篇 2026-06-10 18:27:30
约束理论(TOC)真的过时了吗?——从车间现场到数字大脑的瓶颈破解实录
下一篇 2026-06-10 19:06:31

相关推荐

  • 工业无线通信(Wi-Fi 6/6E)升级手记:从被AGV搞崩溃到重获新生

    工业无线通信(Wi-Fi 6/6E)升级手记:从被AGV搞崩溃到重获新生 说个真事。上个月我在苏州一家汽配厂,被一台老掉牙的AGV折腾到怀疑人生。那家伙用的是802.11n无线模块,只要旁边过去一台叉车,信号就断。断得那叫一个干脆——不是延迟,是直接丢包。产线组长当场瞪我:“你这网络行不行啊?”我当时真想找条地缝钻进去。后来查了查监控,那台AGV一上午重启了…

    投稿 2026-08-13
  • 多式联运:串联全球贸易的高效运输新纽带

    当一批电子元件从东南亚工厂出发,最终抵达欧洲消费者手中时,它们可能先搭乘卡车穿梭于东南亚的乡村公路,再通过集装箱船跨越印度洋,随后转乘铁路穿越欧亚大陆,最后由货车送达城市仓库 —— 这一系列无缝衔接的运输流程,正是多式联运的典型场景。作为一种整合两种或以上运输方式的现代化物流模式,多式联运正在打破传统运输方式的壁垒,为全球贸易搭建起更高效、更经济、更环保的流…

    投稿 2025-09-06
  • 防错技术(Poka-yoke):别把产品质量交给工人的责任心

    什么是防错技术(Poka-yoke)?不是找错,是根本不让错发生 前阵子去珠三角跑了趟汽配加工厂,老板拍着桌子骂。一批货发出去,三根线束插反了,赔了二十多万。工人蹲在门口抽烟,也委屈——赶订单连干十二个小时,屏幕上八个接口长得一模一样,谁能保证百分百不走神? 这就是绝大多数工厂的现状:把质量把控全押在人的责任心上。 防错技术(Poka-yoke)从根上解决这…

    投稿 2026-09-14
  • 金属增材制造(3D打印)在航天领域:我们离“打印火箭”还有多远?

    去年在法兰克福Formnext展上,我盯着一台激光粉末床熔融设备出神——它正一层层“画”出一个镍基高温合金的涡轮叶片。旁边的工程师拍了拍我:“见过批产件么?这已经是第214层了,再有一千层,就能扛住1600℃的燃气。” 说实话,那瞬间是有点震撼的。增材制造(3D打印)在航天领域走了十几年,从快速原型到直接制造,终于开始啃发动机这块最硬的骨头了。 但震撼归震撼…

    2026-06-06
  • 藏在时光里的小美好:那些让人忍不住心动的手作工艺品

    每次路过巷口那家不起眼的小店,总忍不住停下脚步往里张望。不是因为店里有多么华丽的装修,也不是因为陈列着多么昂贵的物件,而是架子上那些密密麻麻的手作工艺品,总能像有魔力一样,把人的目光牢牢吸引住。有的是捏得憨态可掬的陶土小动物,有的是用彩线编织成的挂饰,还有的是把碎布头拼成的小钱包,每一件都带着浓浓的生活气息,不像商场里批量生产的商品那样冰冷,反而透着一股子让…

    2025-08-28

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息