做工业自动化这么多年,最让我头疼的不是PLC逻辑多复杂,也不是伺服调得稳不稳——是通信。真的,特别是当老线的Profibus和新上的Profinet搅在一起,那种感觉……就像一边修老爷车,一边还得给自动驾驶写代码。
上个月去一个汽车焊装车间,机器人走着走着就停了。查了半天,不是程序,不是电机,是通信丢包。那是个混合网络,有几台旧焊钳走Profibus,新工位全是Profinet。问题出在哪儿?一个DP电缆屏蔽没做好,旁边变频器一开机,干扰大到整个环网跟着闪断。
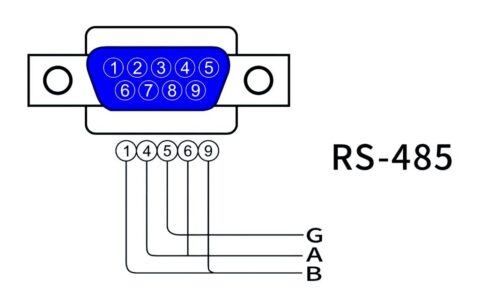
说实话,Profibus的物理层比Profinet“娇气”多了。紫色电缆、终端电阻、9针D-sub接头——这些老物件,稍不注意就给你颜色看。但它的好处是简单,信号是RS-485差分传输,拿个万用表都能量出电压对不对。而Profinet,走的是标准工业以太网,交换机、网线、RJ45,看着跟办公室网络一样,可里面跑的是实时数据,非要有IRT(等时同步实时)或RT(实时)才能保证周期时间。
问:我们厂想从Profibus迁移到Profinet,需要换所有设备吗?
答:不用全扔——其实大部分情况可以利旧。很多PLC支持做网关,比如西门子的IE/PB Link,或者直接在CPU上插个CP卡。这样原有的Profibus从站还能挂在下面,上层走Profinet通讯。不过你得接受一个事实:转换会有延迟,高速同步场合可能不行。我们做过实测,一个小型包装机,加了网关后轴之间的同步抖动多了0.8毫秒,对于膜切没啥影响,但对于高速贴标就勉强了。
很多人说,Profinet迟早干掉Profibus。但我跑了这么多工厂,发现没那么绝对。
在离散制造里,Profinet确实铺天盖地了。速度快、拓扑灵活、诊断信息丰富,还能直接连IT层——多好的事儿。可流程行业呢?石油、化工,一大片模拟量,本安防爆,人家至今还是Profibus PA的天下。那玩意走的是曼彻斯特编码,物理层遵循IEC 61158-2,一根两芯线上既能跑信号又能供电,本质安全设计,你要换成以太网?光是防爆认证就得掉层皮。
而且,Profinet的高带宽不是没有代价。交换机多了,广播风暴、拓扑管理、VLAN划分,这些原本IT部门才碰的概念,现在全砸到自动化工程师头上。我就碰见过一次,车间循环水系统莫名其妙中断,最后发现是新来的实习生把调试用的交换机连了管理口,生成了一个环路……
所以,我的观点是:
别听厂家忽悠“全面升级”,适合自己的产线才最重要。
问:Profinet和EtherNet/IP这些到底区别在哪?为什么西门子死磕Profinet?
答:这个问题我从好多客户那听过。简单说,EtherNet/IP是在TCP/IP上跑CIP协议,数据封装在UDP包里,实时扩展靠CIP Sync。Profinet则更激进,直接绕过TCP/IP,在以太网帧里定义自己的实时通道。所以Profine的RT数据可以比EtherNet/IP的“隐式报文”更快、抖动更小。IRT模式下,它甚至通过专用ASIC芯片来保证微秒级同步。这就是为什么高速运动控制大多选Profinet,而不是其他工业以太网。当然,西门子的生态绑定也是原因——你用TIA Portal,用他们家PLC,Profinet就是亲儿子,所有功能块都给你准备好了。
Profibus时代,一个GSD文件走天下;Profinet来了,变成GSDML,版本号稍有不对,站就连接不上。尤其供应商给的设备,光盘里的文件可能是旧版,得去官网翻半天。✓ 建议建立自己的GSD库,每次调试前先核对固件版本。
有人觉得千兆以太网,带宽足够,挂几十个设备没问题。可Profinet的实时数据是周期性发送,一个小数据包占用不了多少带宽,但要是每个周期都有巨量的诊断信息爆发——比如设备掉线又恢复,那就可能堵死。我们有个项目,一条线上突然加了五个带视觉的机器人,交换机没做QoS,结果普通TCP报文把实时帧挤掉了。❗ 务必在交换机上启用“Profinet优化”或“优先级映射”。
IRT需要整个网络路径上的设备都支持,从控制器、交换机到驱动。中间只要有一个普通交换机,IRT就降级为RT。而且IRT网络对拓扑长度、线缆品质的要求苛刻,弯折半径大一点都可能丢包。
问:那么,在现有Profibus网络上扩展Profinet,最稳妥的做法是什么?
答:我的经验是,先用PN/PN耦合器或IE/PB Link搭建“通信网关”,别急着全换。在逻辑上将网络分区,把对实时性要求最高的设备(如伺服)直接挂到Profinet控制器下;老旧的低速设备留在Profibus段。逐步迭代,同时
——可以用Proneta这类工具抓一下周期时间,看看实际抖动。迁移过程最好选在大修期间,不然生产一停,损失可就大了。
最后说点个人的感受吧。技术一直在变,但工业通信的本质没变过:可靠、实时、易于诊断。Profinet和Profibus就像工厂的神经和旧神经,有些地方换了新神经反应更快,有些老神经还在尽职,只要它没出问题,何必非要动刀?别被新技术冲昏头,先问问自己:产线节拍多少?有同步需求吗?维护团队懂以太网吗?这些答案,比任何技术白皮书都实在。💡
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:Profibus/Profinet:工厂底层的数字神经,你真的用对了吗? https://www.dachanpin.com/a/tg/58226.html