激光切割实战手册:从选型到工艺,别再交智商税了

说实话,干机械加工这么多年,最头疼的还不是订单少,是设备买回来才发现不对劲。上个月隔壁老王的厂里就出了这事儿——花几十万上的激光切割机,切个8mm碳钢,断面跟狗啃的似的,调了半个月参数,最后发现是选型时没注意焦点控制。选错一台激光切割机,轻则天天修,重则直接报废,这可不是吓唬人。

选型之前,先搞懂你切什么

我看到太多人一上来就比功率,千瓦万瓦的往上堆。真当功率大就万能了?💡 功率只是基础,关键得看材料。就拿最常见的不锈钢和碳钢来说,用光纤激光切割碳钢,速度确实快,但切不锈钢,尤其是厚板,有时还不如CO2激光切出来光洁。可CO2那玩意儿维护成本高啊,光电转换效率还低,工厂里嗡嗡作响,夏天一开那电费……啧啧。所以现在大多数钣金厂都倒向光纤了,但如果你专门切非金属,比如亚克力、木板,那还是得CO2,光纤切透明材料根本不行——波长决定了吸收率,这物理规律谁也改不了。
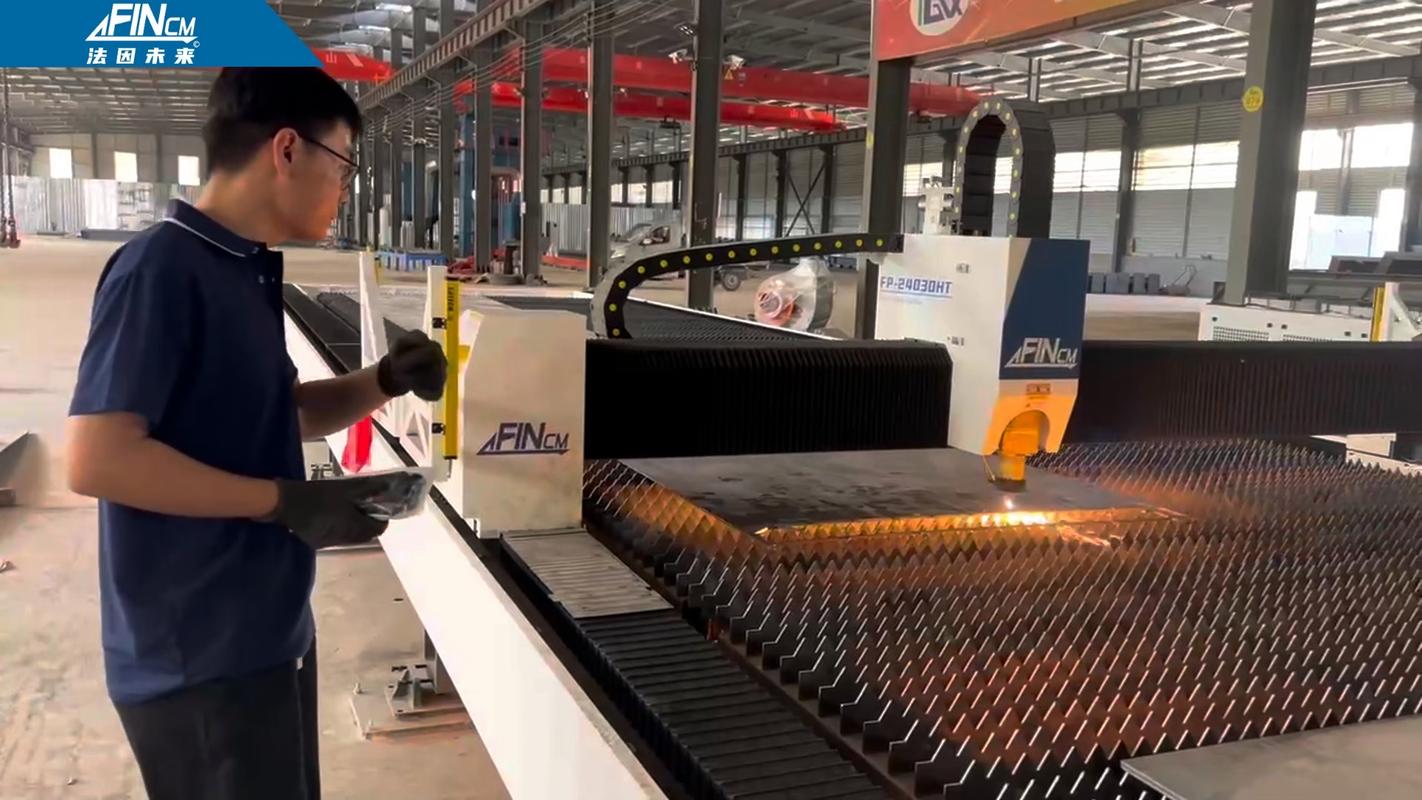
光纤激光切割机切割不锈钢板场景
光纤激光切割机切割不锈钢板场景
还有个隐藏坑:辅助气体。氮气切割不锈钢,切口亮白漂亮,但一瓶氮气多少钱?比氧气贵好几倍。切大批量薄板,老板一看辅料成本,脸都绿了。所以有些厂悄悄用压缩空气,切出来发黄,客户不接受,又回来投诉。这些真事儿,不遇上不知道。

参数调不好?可能根本不是参数的事儿

参数调不好?可能根本不是参数的事儿
参数调不好?可能根本不是参数的事儿
记得有次客户送来一批镀锌板,切割时爆孔、挂渣,操作工调了一天速度、功率、气压,屁用没有。我过去看了一眼,喷嘴选了单层1.5的,双层都不上,能好才怪。很多人觉得喷嘴不就是个铜疙瘩嘛,有啥技术含量?其实错了。切割厚板,焦点位置稍微跑偏一点,就gg。还有镜片脏了,激光衰减得厉害,还在那儿傻调参数。💢 所以维护这事,真心不能偷懒。每天开机前花五分钟检查镜片、喷嘴、保护窗,比事后修机器划算一万倍。这里插一个实用问答: 问:激光切割机切厚板总是底部挂渣,怎么破? 答:先别急着调功率速度。首先确认焦点位置是不是偏上了?厚板一般焦点要在板材内部甚至偏下一点。其次看辅助气体压力够不够,氧气切割时纯度非常重要,99.5%以下的氧气就别用了。再者检查喷嘴有没有磨损,孔径变大后气流发散,吹不走熔渣,挂渣自然严重。最后看一眼割嘴到板面的距离,如果跟随不好,忽高忽低,那也得查查电容传感器。这些排查顺序搞对了,十有八九能解决。 说到跟随,有些国产低端机,那个随动头跟喝醉了一样,切波浪板材就撞头,那叫一个闹心。所以选型时哪怕贵点,Z轴动态响应和防撞系统一定要靠谱,不然一个月换几个陶瓷环、喷嘴,成本够你再买台机了。

别说你懂工艺,这些骚操作你敢试吗?

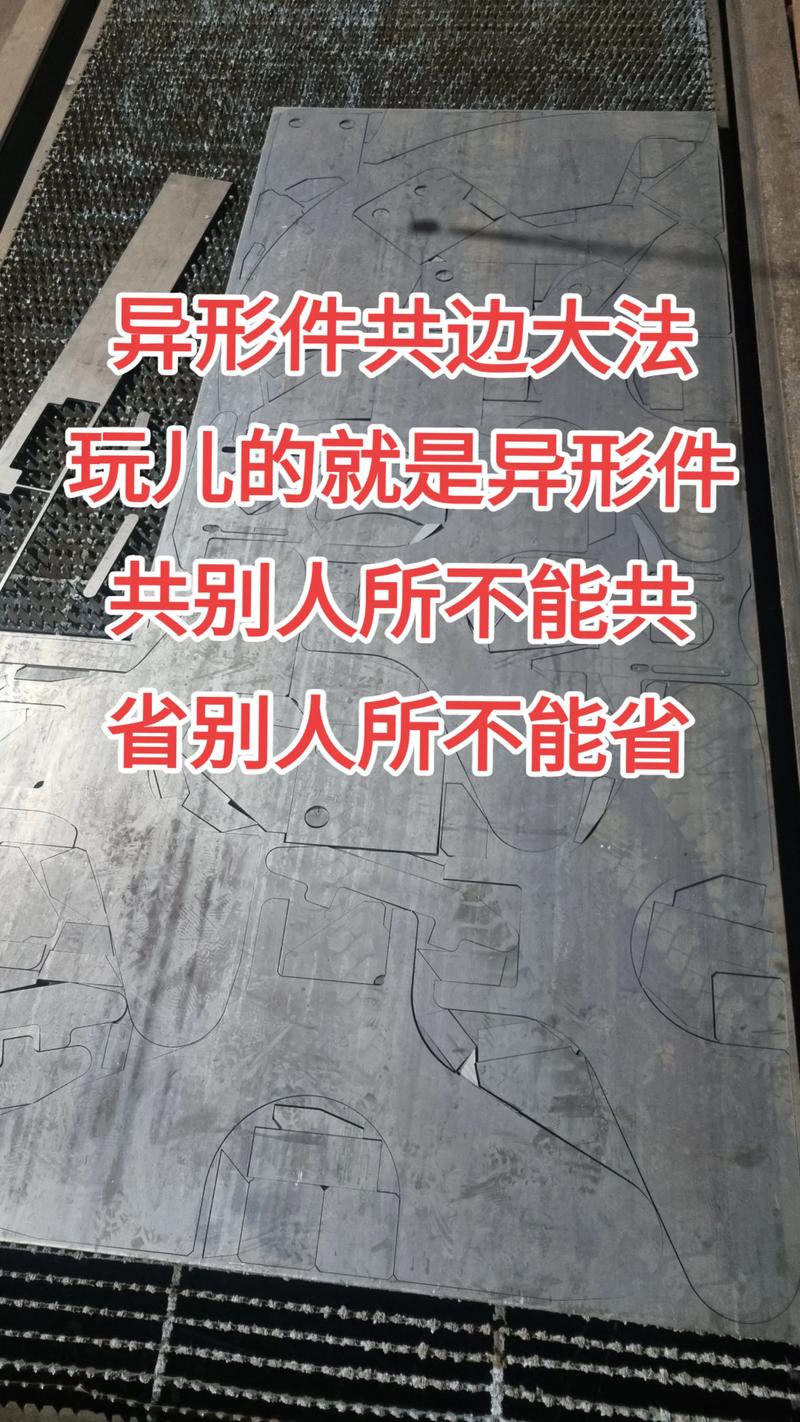
激光切割玩精了,能省不少钱。比如共边切割,排版时把两个零件的边重合,一条切缝加工出两个件,省气省时。还有桥接,留个微连接,防止小件掉到废料斗里卡住。这些技巧,软件里有,但很多操作工压根没用过。❗️ 软件是死的,人是活的,多琢磨,效率就出来了。 还有个让人又爱又恨的东西:穿孔。切厚板时穿孔方式选错了,板子没切先裂了。我见过有人为了快,用连续穿孔,结果爆点把喷嘴都炸没了。现在主流都是用脉冲穿孔,特别是切不锈钢10mm以上,必须用渐进式穿孔,不然等着返工吧。💥
激光切割共边排版示意图
激光切割共边排版示意图
再丢个问题,肯定有人想问: 问:现在都说光纤激光切割好,那我老式的CO2机是不是该淘汰了? 答:看情况。如果你只切薄板金属,那果断换光纤,省电省维护,切得更快。但如果你有切厚板(比如20mm以上碳钢)的需求,而且对断面质量要求极高,CO2往往能切出更垂直、更光滑的断面,因为长波长和气流特性不同。另外切割非金属,CO2更是无可替代。所以别盲目跟风,根据自己常接的订单来。我还见过一些小厂保留一台CO2专切异形件,光纤跑量,搭配着来,精明得很。 话说回来,激光切割这行技术迭代真的太快。去年还在比12kW,今年就出20kW了,过万瓦的机器切薄板跟切纸一样。可功率上去了,对操作员的要求也高了。以前半桶水就能混混,现在不会调动态功率曲线、不懂穿孔时间补偿,那只能天天叫售后。我常跟徒弟讲,机器越来越聪明,人却越来越笨,这可不行。 最后想说点掏心窝的话。买设备别光看参数,去实地看切割效果,带上自己最常用的板材,当场切。还有售后响应,有些牌子卖的时候热情,真出了问题,三天不见人,急得你跳脚。多和用过的人聊聊,比看广告强。👍 总之,激光切割是个系统工程,从选型、安装、调试到工艺优化、维护保养,一环扣一环。少交智商税,多从实践中总结经验,才是正道。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:激光切割实战手册:从选型到工艺,别再交智商税了 https://www.dachanpin.com/a/tg/59651.html

赞 (0)
电火花加工(EDM):精密制造的“电蚀”艺术与现代实践
上一篇 2026-06-17 07:56:37
等离子切割还值得投资吗?——从车间实战聊起
下一篇 2026-06-17 08:33:38

相关推荐

  • 复合加工技术:怎么就成了高端制造的破局密钥?

    上个月跑珠三角的精密零部件厂,碰到一个老板拍着大腿叹气。花小两千万进了复合加工设备,干了三个月还没回本,说都是被厂家忽悠了。 说实话,这不是个例。很多人对复合加工技术的认知,还停留在“把好几台机器拼一起”的层面,太浅了。 不是堆工序,复合加工的核心是一次装夹 我们说的复合加工技术,本质上是把多种不同的加工工艺,整合在同一台设备上,核心目的只有一个:一次装夹,…

    投稿 2026-10-06
  • 解码 O2O:连接线上与线下的生活服务新范式

    当人们打开手机 APP 预约餐厅座位、下单生鲜食材等待上门,或是通过线上平台购买电影票后直接到影院取票,这些日常行为背后,都隐藏着一种名为 O2O 的商业模式。O2O 是 Online to Offline 的缩写,直观来看就是将线上的流量与资源引导至线下场景,同时让线下的服务与体验通过线上渠道触达更多用户,形成 “线上引流 — 线下消费 — 线上反馈” 的…

    2025-09-04
  • 制造业升级下,计算机辅助设计(CAD)正在重构研发效率

    十年前我在珠三角的机械厂蹲点,总工拿着画满铅笔线的A0蓝图改了三天,改到最后橡皮把纸戳破。现在呢?年轻设计师对着屏幕拖半个小时,复杂的模具装配图就出了。这变化,说翻天覆地都不过分! 从画图工具到研发核心,CAD早已不是你印象中的“电子画板” 最早的计算机辅助设计(CAD)刚进国内的时候,定位就是“电子草稿纸”,代替手工绘图,省了描图员的功夫。发展到今天,早就…

    投稿 2026-09-07
  • 工厂降本百万的秘密:六西格玛(DMAIC)实战拆解

    上个月去东莞一家给主机厂配套的汽车钣金工厂谈合作,聊天的时候厂长拍着桌子说,去年靠一套方法把冲压不良率从4.2%压到0.8%,光原材料和返修费一年省了127万。这套方法说出来你肯定听过,就是六西格玛(DMAIC)。很多人一提六西格玛就皱眉头,觉得是大公司玩的花活,都是咨询公司骗钱的东西。我太懂这种感受了,我见过太多工厂,花几十万请咨询,办了一堆培训,考了好几…

    投稿 2026-09-02
  • 工业涂装工艺:不起眼的涂层,决定工业工件的寿命上限

    跑过工业展会的人都见过。亮得能当镜子的新能源汽车车身,风吹日晒十年不褪色的风电塔筒,埋在地下几十年不生锈的输油管道。哪来的?不是钢材本身性能逆天,是工业涂装工艺做得到位。别小看这一层薄薄的漆,它是工业构件对抗腐蚀、老化、磨损的第一道,也是最后一道防线。 为什么现在工业涂装工艺越来越受重视? 放在二十年前,涂装就是生产流程的“边角活”。找几个工人刷完,能盖住底…

    投稿 2026-09-30

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息