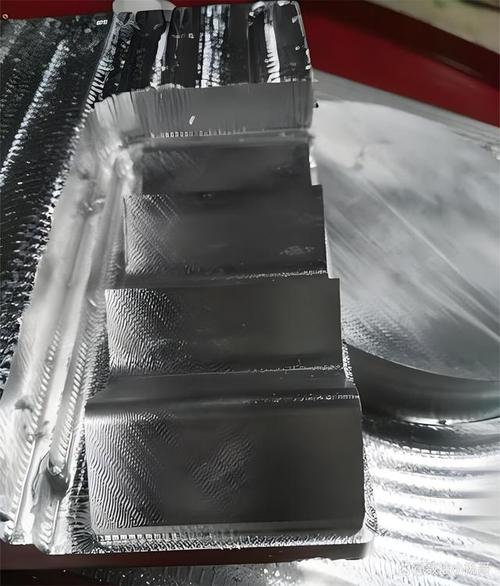
那天夜里,机床嘎嘎响,我就知道不妙。铣削加工最怕什么?振动。真是阴魂不散。你调了半天切削参数,它还在。就像个固执的邻居,深夜敲墙。说实话,干这行二十年,每次碰到振纹都有种想砸操纵面板的冲动——但冷静,冷静,问题得解决。💡
振动这玩意儿,看似玄学,其实背后有一套。不过别指望我给你摆公式,咱们聊聊实实在在的经历。很多人一上来就调转速、改进给,但根源往往出在你看不起眼的环节。比如刀柄。没错,就是那个连接主轴和刀具的铁疙瘩。去年帮一个徒弟排查,他换了三把铣刀都不行,最后发现刀柄夹持力不够,刀具悬伸又长——这不振才怪。❗
振动从何而来?别被教科书忽悠了
书本上会告诉你切削力波动、再生效应、模态耦合……一堆术语。可现场呢?你耳朵听,机床呻吟得不对劲;手摸工件,麻酥酥的。我曾经迷信过理论,以为严格按公式选参数就能高枕无忧。结果呢?加工一个薄壁件,图纸公差±0.02,振得我怀疑人生。后来才发现,刀具路径居然在拐角处突然加速,冲击瞬间激起了振动。这谁能想到?✅ 所以啊,搞铣削加工,得信经验,但也不能全信经验——有时候你得像个侦探,一点点排除。
刀柄?没错,它比你想的更重要
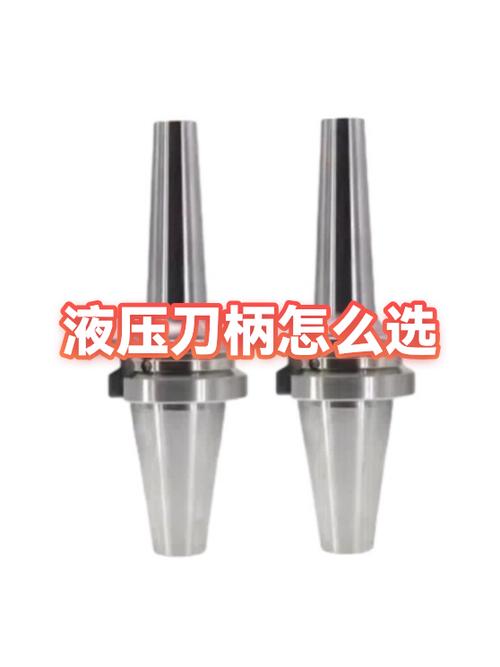
今年去一个汽车零部件厂,他们抱怨加工效率提不上去。转速一过8000转,振纹就冒出来。我看了看他们的刀柄——老式侧固刀柄。这就好比开跑车套了个木轮毂。换成液压刀柄或热涨刀柄,跳动小了,刚性上来了,同样转速平稳得很。那厂长挠头说:“早几年知道就好了。”刀柄的刚性和夹持精度直接决定切削的稳定性,尤其是高速铣削时,刀具微小的不平衡都会被放大。现在很多人追求高速加工,刀柄不升级,那叫自讨苦吃。
问:我的铣刀刚磨好,一上去还是震,是不是主轴坏了?
答:先别急。八成是你刀柄没夹紧,或者夹持长度太长。别问我怎么知道的——报废了三个铝合金件才懂。还有一次,刀柄锥部有细微的划痕,肉眼几乎看不见,但装上后跳动直接超差。用干净的布擦一遍锥孔和锥柄,有时就能消除莫名其妙的振动。这都是教训。
对付振动,我的三板斧
这些年,我总结出几招,屡试不爽。第一,悬伸尽量短。悬伸越短,刚性越高,抗振能力成指数增长。有些人图方便,刀柄留得老长,切深还不敢给,效率低不说,质量也差。第二,采用减振刀柄或变螺旋铣刀。刀具结构能打破共振条件,比如不等齿距铣刀——它让切削力频率不集中,振不起来。第三,优化刀具路径。拐角处加圆角过渡,采用摆线铣削,保持恒定啮合角。这些CAM里都能设,但好多人嫌麻烦不用。其实点几下鼠标,可能就省掉一堆后处理工序。💡
问:高速切削就一定好吗?都说高速能避开振动区。
答:不一定,看工况。高速切削确实能跃过某些低频共振点,但如果你的机床动态性能不够,高速反而引发高频颤振。而且刀具磨损、切削液跟不上,热量积聚还可能烧刀。我见过一厂家,盲目追求高速,结果刀具寿命缩短了40%,算下来更亏。合适才是王道,别听销售瞎忽悠。
说回现实,铣削加工的振动问题永远存在,但我们可以把它控制在可接受范围。就像人偶尔感冒,体质好了就不怕。我见过老师傅用手按在主轴箱上,凭振动感就能判断是否要调参数——那不是玄学,是日积月累的体感。现在新型传感器、自适应控制技术也越来越多,可是基础不牢,再高级的智能也白搭。✅ 比如,刀柄不换,传感器测到振动后强制降速,效率还是上不来,等于花大价钱买个安慰剂。
前几天,带个新人调试一台五轴。他用了个加长刀柄来清角,我一看就知道要出事。果然,试切时吱吱响,赶紧喊停。换上短刀柄,把倾角调整一下,立刻稳了。他一脸崇拜,我笑笑:“都是振出来的经验。”说实话,搞这行,理论学一半,另一半靠撞南墙。但撞过的墙,讲出来或许能让你少绕点路。😏
最后唠叨一句:铣削加工没有万能解药,但系统性排查——从刀具、刀柄、路径到机床状态——往往能挖出病根。别总想着走捷径,有时候最笨的办法就是最聪明的。就像前辈说的,你善待机床,它才善待你。行了,该干活了,愿各位的零件都光洁如镜,振纹远离。❗
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铣削加工不为人知的振动克星:从刀柄开始 https://www.dachanpin.com/a/tg/58511.html