一台贴片机引发的血案:我亲眼看见的产能浪费
那天在东莞一家电子厂,现场经理老李拉着我诉苦。他指着SMT车间里那台Yamaha贴片机,说:“这台机理论上每小时打4万个点,但现在实际产出只有2万8——你知道为什么吗?”
我看了一会儿。前道印刷机刷刷地出板,后道的回流焊却经常待料。中间这台贴片机是瓶颈。但问题不止于此:印刷机实际节拍12秒,贴片机15秒,回流焊10秒。整条线的产能,生生被卡在15秒这个坎上。这,就是典型的生产线平衡烂摊子。

“线平衡”这词儿,其实挺坑爹的

刚入行那阵,我一听“平衡”就想到天平。但生产线平衡不是让你把活儿平均分。它的本质是:让各工序的作业时间趋于一致,且尽可能接近节拍时间(Takt Time)。说白了,别让有的工位忙成狗,有的闲得玩手机。
可现实呢?工序周期的差异,就像一群人在散步,非得迁就走得最慢的那个。你没法让所有人都迈同样大的步幅,但你可以把慢的那个拖去训练,或者重新划分路线。唉,道理简单,做起来全是坑。
问:平衡率计算是不是越高越好?网上说85%以上就算优秀线,真的假的?
答:嗨,那都是书本上的数字。我见过有厂报99%平衡率,去现场一测——他们把所有工序时间强行拉齐,却忽视了一个事实:每个工位因为物料摆放、工具拿取,实际波动大得吓人。平衡率公式没问题:各工序时间总和 / (瓶颈时间×工位数)×100%。但这个数字会骗人。真正的衡量,得看产出波动率和人均产出。我见过更实用的指标是“小时产能达标率”和“瓶颈利用率”。千万别迷信那个百分比。
我为什么不建议你上来就用ECRS
ECRS(取消、合并、重排、简化)是IE经典手法。但很多工程师一上来就对着标准作业组合票画红圈,东并一个动作,西拆一个螺钉。结果呢?现场骂声一片,品质反而波动了。为什么?因为你没搞清楚变异的来源。建议先用工时测定跟至少30个周期,算出重复性和再现性。你会发现,很多工序其实是被动等待——比如等AGV送料、等前道讯号——这些浪费不是ECRS能彻底干掉的。

上个月我辅导一个装配线,碰见个奇葩事儿。打螺丝的工位理论时间22秒,实际经常飙到35秒。一查,不是工人手慢,是气动扳手的扭矩波动,导致有时需要补拧。嘿,你不去搞定工具,光改作业组合表,有用吗?
问:如果节拍时间定得太紧,我们是不是只能增加工位?
答:很多人的第一反应就是加人加设备。但你先看看是不是瓶颈工序本身还能挖潜。比如把内作业改外作业——让设备在自动加工时,人去做准备或检验。或者用山积表(Yamazumi Chart)把每个动作的时间堆叠起来,找那些可转移的“微小作业”。我还见过狠的:直接改产品设计,减少组装步骤。这当然更难,但一旦成了,节拍立马降下来。实在不行,才上并行工位,但要当心负荷不均衡引发新的瓶颈。
数字化车间里的“动态平衡”有多变态

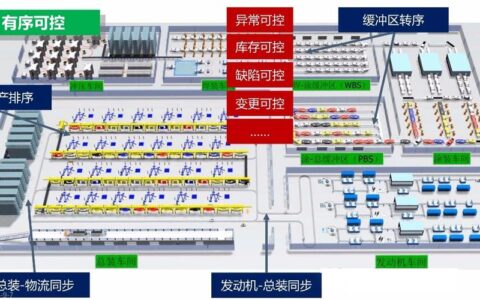
传统线平衡是一次性优化,然后靠纪律维持。但在MES和数字孪生环境下,线平衡可以实时调整。我去年参观一家汽车零部件厂,他们的产线每个工位都装了UWB定位和节拍采集器。系统能自动识别谁在堆积在制品,然后通过安灯提醒、甚至动态调整投料顺序。那种实时的生产节拍监控,真让人起鸡皮疙瘩……太爽了。
不过话说回来,大部分中小工厂连标准工时都测不准,就别做梦搞AI排产了。务实点,先从这几个事做起:1)把瓶颈工位的OEE抓准;2)用视频分析代替秒表,减少人为误差;3)建立每班次10分钟的线平衡回顾会。别小看这10分钟,一个礼拜就能暴露出物料配送、换模、返修等隐藏瓶颈。
❗ 我经常强调:线平衡不是IE部门的专属游戏。操作工、班组长、设备维护、工艺——都得卷进来。否则你辛辛苦苦调平的线,换班就被打回原形。
问:多品种小批量怎么搞线平衡?总感觉换线就白费了。
答:问得好。这种场景没法追求单一品种的完美平衡。你需要的是柔性平衡。比如,采用“单元化生产”,根据订单快速重组配置;或者使用交叉培训的员工,让他们能动态游走到瓶颈工位。还有个思路:把相似工艺的产品族做归一化,按最大公约数设计工位的能力。千万不要追求每个产品都平衡,投精力在快速换模(SMED)和可重构工装上,效果要实惠得多。
最后,我还想吐槽一句:每次看到那些咨询报告上写着“平衡率提升20%”,我就想问——你平衡的是线,还是平衡了报表?真改善,要敢在产量爬坡时,硬碰硬去检验。
✅ 彩蛋:下回去车间,悄悄看这几个细节——料架高度是否让工人频繁弯腰、工具挂板是在手边还是身后、检验台是否阻断了物流。这些微平衡,才是高手的暗门。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:生产线平衡:别再让瓶颈工序拖垮你的工厂效率 https://www.dachanpin.com/a/tg/58606.html