抓起外套就往车间赶。路上脑子里快速过了一遍可能的原因:前处理?槽液?还是基材本身?电镀这玩意儿, 看似泡在药水里镀一层就完事,实则处处是变量 。一个参数飘了,整批货就废了。你永远不知道下一个坑在哪里等着你。
起泡的真相:永远别相信供应商的“免检”承诺
到了车间,先看挂具。端子表面密密麻麻的气泡痕迹,典型的结合力失效。我直接捞起一个未电镀的素材,用手一摸——油乎乎的!
“这批材料进厂除油了没?”我问夜班组长。
“供应商说是冷轧板自带防锈油,免处理直接上挂……”
得,又是这种“免检”神话。 做过电镀的都懂,钢材厂的防锈油重得要死,必须热碱彻底脱脂 。省了前处理,后面全是泪。我立刻让停线,全部返工除油,并且追加一道电解除油。这事儿后来追溯,发现是新来的采购信了销售的话术。❗教训:关键工序谁也替不了你。
烧焦与麻点:电流密度玩的是心跳
说起电流密度,真想多聊聊。就在上个月,另一条镀锌线出现一堆烧焦件。锌层边缘全部粗得像砂纸,中间却还是薄的。操作工跑来说:“我按照工艺卡调的电流啊!”
我看了看整流器,问他:“电流密度怎么算的?总面积称过没?”
他愣住。
面积估错了。全槽装载量比平时多了20%,他还用原来的电流,局部电流密度直接飙升到工艺上限的两倍!不烧焦才怪。 很多新手以为电流密度就是电流除以槽体体积——这认知太危险 。实际上必须精确计算单件受镀面积,还要考虑挂具遮蔽、阴阳极距离。有时差一厘米,镀层均匀性就天差地别。
问:怎么快速判断烧焦是电流过高还是槽液问题?
答:看表面和边缘。纯电流过高导致的烧焦,往往发生在尖端、边缘,呈海绵状或粗晶;如果槽液有问题,比如锌离子过低,烧焦会伴随大量析氢,表面发白且有气流痕。另外,你可以用霍尔槽做小样实验——这是老鸟的作弊器。
化学镍的突发性停镀:那一次我差点放弃
化学镀镍针孔问题,曾经折磨了我一年。死活找不到原因。pH、温度、镍离子、次亚磷酸钠,所有参数都在控制范围内,可工件出来就是有细密针眼,有的甚至漏镀。
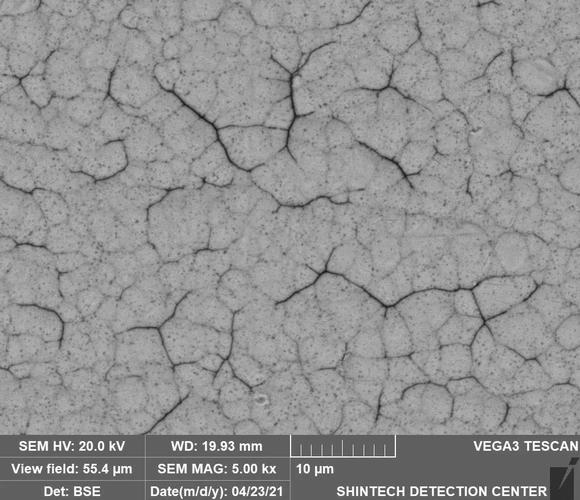
直到有一天,我无意中发现循环泵的滤芯里嵌着几粒活性炭粉末。想起前一周换过槽液,用了新批次的活性炭处理。马上取样分析,果然槽液里漂浮着微米级的炭颗粒。它们在镀液中成了氢气析出的核心点,进而导致针孔。
问题解决得简单:过滤换用1微米级滤袋,循环48小时后试镀,针孔消失。那一刻真想大喊一声。 化学镀的稳定性就像走钢丝,任何微小杂质都能让你前功尽弃 。
问:怎样预防这种突发性杂质污染?
答:第一,建一套严格的加药与过滤日志,每班检测浊度。第二,任何用到粉末的地方——活性炭、助滤剂——处理完必须做完整性测试。第三,定期在线清洗槽壁,别等结垢了再刮。再就是,千万别省过滤器的钱,精度不到位的过滤系统,等于慢性自杀。
说实话,写这些不是抱怨。电镀的乐趣就在于此:每一次故障都像是在和金属对话,你得读懂它的异常。现在我用上了带电镀仿真软件,提前模拟电流分布,一些棘手的形状复杂件可以虚拟打样。不过再智能的工具,也替代不了现场判断。
三价铬钝化变色的秘密
最近几年,环保逼得急,六价铬陆续退场,三价铬钝化大面积铺开。但新工艺初期,镀锌件放几天就发黄变色的问题,坑了不少人。
我们试了七八家药水商的配方,最后发现根本不是钝化液的事。而是水洗不充分,钝化后表面残留了酸性物质,或者烘干温度不当导致钝化膜破裂。 三价铬钝化膜比六价铬薄得多,也娇气得多 ,后处理必须细腻到不可思议:最后一道水洗要用纯水,烘干温度严格控制在60-70℃,不能吹大风。我见过有工厂直接用压缩空气吹干,结果气流中的油水混合导致花斑。
所以啊,电镀这行当,越深入越敬畏。别听那些“全自动无人车间”的忽悠,眼下它还离不开人的眼睛、手和直觉。干久了,光听整流器声音都能知道电流稳不稳。
凌晨五点,起泡那批件终于返工合格。我走出车间,天边有点亮。
嗯,今天又能交货了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:电镀车间里的「坑」与「悟」:一个老工艺员的诊断笔记 https://www.dachanpin.com/a/tg/59045.html