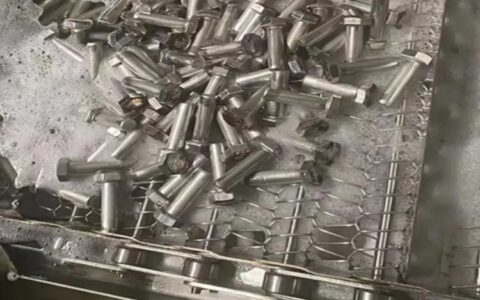
上周去一个朋友的铝件加工厂,看到他们一批阳极氧化后的外壳,表面斑斑点点,像得了皮肤病。他愁眉苦脸问我怎么办——我拿起一个看了看,说实话,这活儿做得也太糙了。阳极氧化这事儿,说简单也简单,就是把铝扔进电解液里通电;说复杂,它简直是一门玄学。
很多人以为,阳极氧化不就是表面弄层颜色吗?错!大错特错。阳极氧化本质上是一种电化学过程,在铝表面生成一层可控的氧化铝膜。这层膜硬度高、耐腐蚀、能着色,还能绝缘。但偏偏,很多老师傅做了一辈子,还是栽在细节上。
氧化膜到底长啥样?聊聊微观世界
我们肉眼看到的是五颜六色,但在显微镜下,那是一层蜂窝状的多孔结构。这层膜分两层:底层是致密的阻挡层,上头是多孔层。就像海绵,对吧?不过空隙极其规整,直径几十纳米。染料就是钻进这些小孔里,然后被封闭固定,才显出颜色。
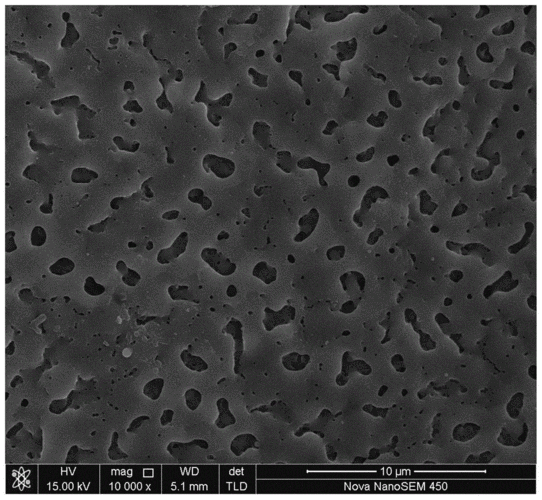
有意思的是,膜的生长可不是匀速的。刚开始几秒钟,阻挡层唰地形成,然后慢慢增厚,多孔层开始往外长。电压越高,孔越大,膜越厚。但电压太高了,局部击穿,膜就烧坏了——这时候你会看到工件表面泛起白霜,那就是烧损。❗绝对要控制好电流密度和温度,否则前功尽弃。
我曾经调试一条新线,槽液温度高了3度,出来一批货全是哑光的,客户直接退货。那种挫败感……唉,不提了。所以现在每次开机前,我都要亲自摸一下槽壁温度,像摸自家孩子额头。
硫酸还是草酸?电解液的选择逻辑
常见工艺有硫酸阳极氧化、草酸阳极氧化、铬酸阳极氧化。硫酸最普遍,成本低,膜层透明性好,适合着色。但它的氧化膜孔隙率高,封孔必须跟上。草酸出来的膜自带淡黄色,硬度高,但成本贵,电解液对温度更敏感。铬酸呢,膜薄,耐腐蚀不错,可六价铬有毒,现在很多厂禁用了。
不过话说回来,硫酸阳极氧化也有个大坑——如果你处理的是压铸铝或者高硅铝合金,含硅量高,硅不导电,会在膜层下形成灰黑色的“硅灰”,难看至极。这时候就要用到含氢氟酸的混合酸,先把硅腐蚀掉。💡千万别傻傻地直接上普通槽,否则怎么死的都不知道。
我见过最离谱的操作:工人为了赶货,把件捞出来后没充分清洗就丢进染色槽,结果整槽染液污染,几百升染液报废。老板当场血压飙升。记住,清洗步骤绝对不能省,特别是两次水洗之间的活水溢流,那是去除残留酸的关键。
硬质阳极氧化:硬度真的能到HV400?
有些场合需要极高的耐磨性,比如气缸内壁、齿轮。这时候普通阳极氧化膜(HV250-350)就不够看了,得上硬质阳极氧化。通过低温电解(-5°C到5°C)和高电流密度,能搞出HV400甚至600的膜来。但伴随的问题是膜的脆性增加,基体疲劳强度下降。所以不是越硬越好。
我有个客户做无人机旋翼支架,非要用硬质氧化。结果装上去没飞几次,支架根部断裂。分析发现,膜层太厚太脆,在交变应力下产生了微裂纹,裂纹扩展到基材,就断了。后来换成薄硬质氧化加化学镀镍,才解决问题。这事儿告诉我:选工艺不是拍脑袋,得看实际服役条件。
问:阳极氧化后零件尺寸会变大吗?
答:会的。膜层是向外和向内同时生长的,总厚度的一半左右会嵌入基体,另一半外扩。设计精密配合件时,必须预留好膜厚余量。比如你预计膜厚10微米,孔可能会变小5微米,轴则变大5微米。经验不足的设计师经常忽略这点,导致装配干涉。
问:为什么染黑色最容易出现色差?
答:黑色染料一般都是有机混合染料,对pH和温度极其敏感。槽液稍微旧一点,或者水洗不净,就会泛红或泛黄。我通常建议采用二次染色,或者使用电解着色替代吸附染色,后者是金属离子沉积,耐光性更好,但色调单一。
这几年行业也在变。环保风暴下,很多小厂关停。无铬钝化、无镍封孔这类绿色工艺开始普及。还有脉冲阳极氧化技术,用非正弦波电源,能显著提高成膜均匀性和速度。✅我在新线试过脉冲整流器,确实对复杂形状工件的膜厚均匀性改善明显,但设备投资贵不少。
最后说个冷知识:阳极氧化膜其实可以作绝缘层。因为氧化铝是陶瓷,击穿电压随膜厚增加而升高。特殊配方能做耐压几千伏的膜。不过在高压应用时,必须确保膜层无孔隙,否则局部放电立刻击穿。这要求电解液配方和封闭处理极其苛刻,一般只有专业厂能玩转。
问:封孔没做好导致耐腐蚀测试失败,有什么补救办法?
答:如果还未染色,可以返工重封,在热水中加醋酸镍或使用蒸汽封孔。如果已染色,退膜重做基本是唯一选择。退膜用铬酸或磷酸溶液,会损失基材,所以返工次数受限。实话讲,封孔是最后的守护者,千万别在这步偷懒。
不知不觉聊了这么多。阳极氧化这东西,经验真的很重要。看似标准的工艺,换了一个合金牌号、换了季节温度,都可能出幺蛾子。但只要把原理吃透,细心控制每个变量,你也能做出镜面般漂亮的氧化膜来。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:阳极氧化工艺深度拆解:为何你的氧化膜总是不达标? https://www.dachanpin.com/a/tg/59048.html