干了15年焊接,最怕的不是飞溅,不是变形,而是那种肉眼看不见的——未熔合。它就像焊缝里的幽灵,平时深藏不露,一旦压力测试或疲劳载荷上来,咔嚓……整个结构都可能报销。上周去一家压力容器厂,他们刚报废了两台换热器,原因就是管板接头的未熔合。老板心疼得直咧嘴,但说实话,这种缺陷只要把握好几个关键点,完全可以避免。
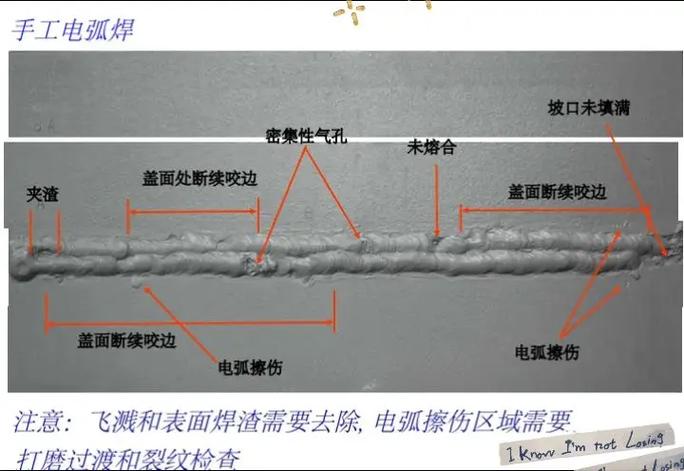
未熔合与未焊透到底有啥区别?
新手常把这俩混为一谈,觉得都是没“熔透”,可二者的成因和形态截然不同。未熔合(lack of fusion)指的是焊缝金属与母材,或者焊道与焊道之间,压根就没融合在一起。想象一下,冷水和热水同时倒进杯子,界面分明——未熔合就是那个界面。它通常呈线状或条状,紧贴坡口面或层间,非常尖锐,应力集中系数高得吓人。而未焊透(incomplete penetration)更单纯:就是接头根部没完全熔穿,留下的一个钝边未熔化区。从X光底片上看,未熔合是一道黑线,往往平行于焊缝中心;未焊透是根部的一条间断或连续的细黑线,位置固定。
记得刚入行那会儿,师傅就骂我:“你看这底片!这条线直不楞登的,肯定是未熔合,未焊透哪有这么规整?”现在想想,真是经验之谈。不过话说回来,现在的数字化射线检测(DR)能更清晰地分辨这些,但原理没变。
为什么这些缺陷总爱找上你?——参数的锅还是人的锅?
参数设定不当?没错。焊接电流太小、电弧电压太高、焊接速度太快,都会导致热输入不足,熔池来不及润湿铺展。但我要说,80%的未熔合是“人”造成的。你不信?看看现场:焊工为了求快,焊枪角度随便一偏,电弧就只烧到焊丝,没吹到坡口根部;或者在坡口面上连氧化皮、铁锈都不清理,导致母材表面有了“隔离层”。再说未焊透,无外乎钝边太厚、装配间隙太小、或者焊条直径选大了,电弧够不着根部。
上次评审一个焊接工艺评定,WPS上写得明明白白:根部间隙2~3mm。结果车间里工人图省事,直接对死口,还振振有词“我们一直这么干,都没事”。我一听就火了——没事是因为检测没查到!这类缺陷恰恰最善于潜伏,常规UT有时都漏检,非得用衍射时差法(TOFD)或相控阵才行。
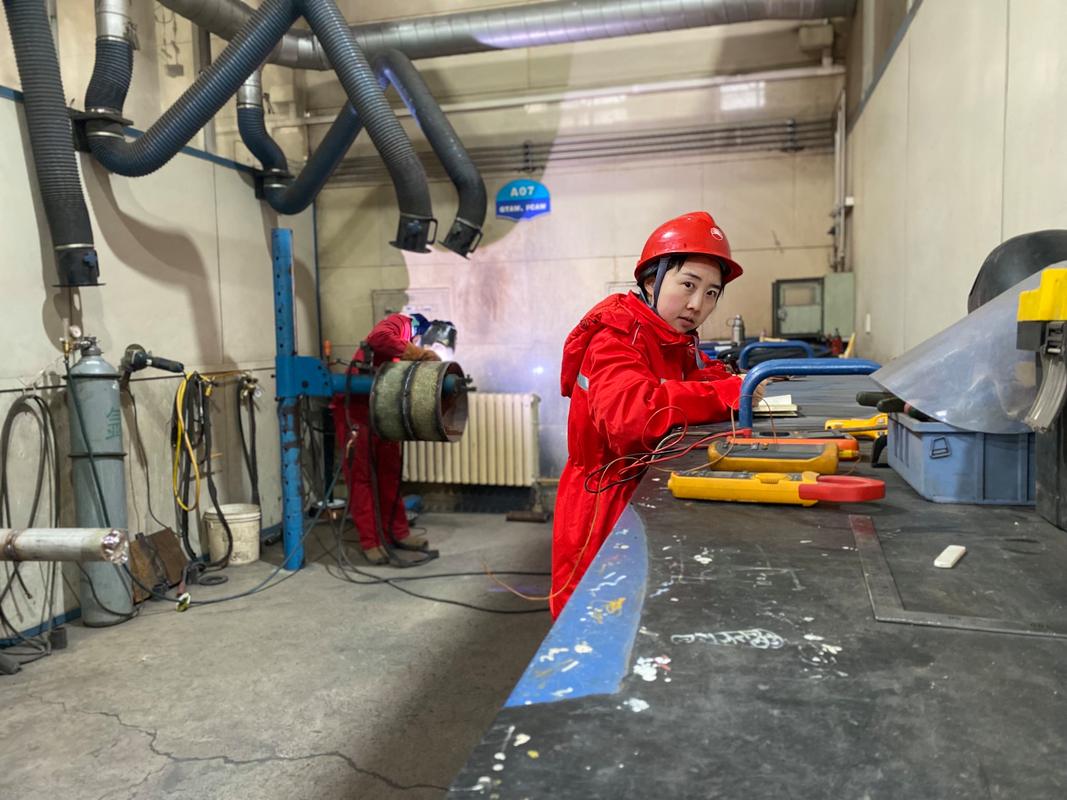
情绪化的东西来一点:真的,每次看到质检报告里蹦出“未熔合”三个字,我就想冲进车间把电流表砸了。明明可以避免,偏偏要犯低级错误。不过冷静下来想想,培训不到位,工艺交底像走过场,才是病根。
问:超声波检测能100%检出未熔合吗?
答:不能。常规超声对体积型缺陷(气孔、夹渣)更敏感,未熔合属于面积型、取向平行于焊缝的缺陷,如果声束角度不恰当,极易漏检。现在一般采用双探头串列扫查,或者加相位分析,但最靠谱的还是TOFD和PAUT。不过成本高,所以关键焊缝才舍得用。一般结构,还是靠射线(RT)兜底。
问:听说调节脉冲频率能减少未熔合,真的假的?
答:这事儿得说清楚。如果是脉冲MIG/MAG,调节脉冲频率确实能改变熔滴过渡模式,改善对母材的润湿。低频脉冲(1~3Hz)能搅动熔池,加深母材熔化;高频(5~10Hz)则细化晶粒,但可能熔深变浅。所以不是简单调高就好,得配合电流、弧长修正一起优化。实际中我们用脉冲焊解决铝、不锈钢薄板的未熔合问题,效果明显。但如果是埋弧焊,脉冲?不存在的事。
现场高手总结的3个根治方法
第一,坡口是亲爹。别嫌我粗鲁。坡口角度、钝边尺寸、装配间隙,必须按WPS执行,拿塞尺一个个量。尤其是V形坡口,角度小于45°就容易出现侧壁未熔合。曾经我们规定,坡口根部1毫米的杂质,都得用角磨机打磨见自,不准用气割随意开坡口,那玩意儿氧化物层能要命。
第二,电弧要“吹”对地方。焊枪角度太关键了。平焊时,焊丝与焊接方向呈70~80°向后倾斜,同时与两侧壁保持等距。如果一边有未熔合趋势,就让电弧多指向那一侧,让熔池始终“包裹”住坡口边缘。立焊就更讲究了,摆动幅度和停留时间要确保熔合线处温度足够。
第三,别迷信“万能参数”,做工艺认可。车间里总流行一套参数焊遍天下,但板厚、材质、位置一变,参数就得跟着动。我强烈推荐做一个工艺窗口试验:在焊接试样上故意改变电流、电压、速度,然后切开看剖面,找出产生未熔合的临界参数,反向确定安全区间。这比光看标准强百倍。
最后,如果已经出现未熔合怎么办?别犹豫,全铲掉!碳弧气刨清根,磨出金属光泽,再用渗透或磁粉确认无残留,然后重新焊。半截子返修只会埋下更大的雷。有一次一个年轻的工程师想用补焊解决,被我骂了回去——未熔合是界面问题,不是填坑,补焊反而可能加剧应力集中。
说到底,焊接是良心活。那些藏在焊缝里的幽灵,早晚会出来索命。要么精心调参,要么承受后果。对吧?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:焊接工艺实战:未熔合与未焊透的识别与根治 https://www.dachanpin.com/a/tg/59586.html