做了十年工厂二维码追溯,我为什么说90%的项目都跑偏了

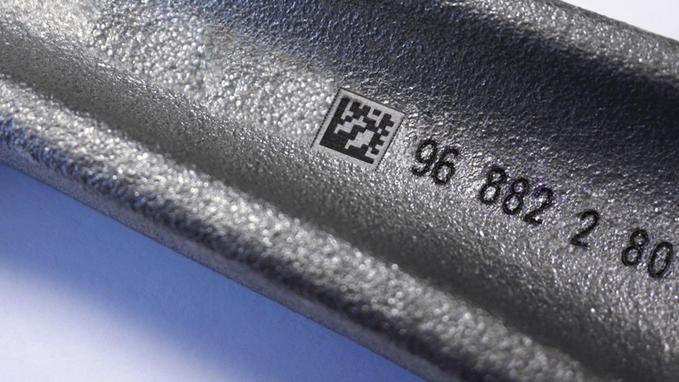
上个月去一家汽配厂,车间主任老张拉着我诉苦:“我们每条产线都贴了二维码,扫码枪也配了,可追溯还是断线!该丢的单照样丢,该错的料照样错……”我蹲下来看了看流转箱上的标签——二维码(工业追溯)的码制倒是选了Data Matrix,但打印模糊得像墨团,更离谱的是,居然把同一批码贴给了两个班次共用。 这就是现实。一个个项目砸进去,最后只留下昂贵的硬件和一堆死数据。
模糊不清的金属零件上DataMatrix二维码特写

追溯的命门根本不是“码”,而是“料”的物理状态

很多人一谈二维码(工业追溯),上来就纠结选QR还是DM码,纠结激光打标机功率。说实话,这些重要吗?重要,但不致命。真正的死穴在于——你打算在哪一个物理节点赋码? 举个让我至今懊恼的例子。五年前我们给一家线束厂上追溯,想当然地把打码点放在裁线工序之后。结果呢?裁线机一开,铜丝飞溅,标签还没到端子压接就已经被刮花得不成样子。后来逼得我们在每个绞线工位前加装保护罩,成本翻了一倍。要是当时把赋码往后挪一个工位,放在压接完成后的半成品检验台……可惜没有要是。 ✅ 所以现在我无论给哪家做方案,第一件事就是蹲现场,画物料流转的物理动线图。你得看清楚:料是从哪个方向流入的?拿取时工人习惯左手还是右手?油污、震动、高温哪一处最甚?这些细节决定了码的存活率,存活率决定了追溯链条的连续度。

扫码率上不去?可能你根本没搞懂工人的“偷懒智慧”

有一次我盯着产线看了一个小时,发现操作工小王每件都扫码,但追溯记录还是一塌糊涂。直到我绕到他身后,才看见他左手拿零件、右手握扫码枪——看似标准,实则他为了赶节拍,每次只扫描自己左手腕上贴的一个“样板码”!真正的零件码压根就没扫。 ❗ 这是一个典型的“人因工程”翻车现场。我们总抱怨工人不配合,却没想过:当扫码动作让他的作业节拍慢了哪怕1.5秒,他一定会找到绕过系统的方法。这不是素质问题,这是人性。 问:那该怎么设计才能让工人愿意扫真码? 答:我现在的原则是“不额外增加动作”。比如把扫码器集成到电动螺丝刀上——拧紧的同时触发扫码;或者在称重台上预置读头——零件一放就自动读取。再一个狠招就是上视觉读码器,不用手持,传送带走过即读,彻底解放双手。刚开始投入是高了点,但数据真实性的回报远比多买几把枪来得划算。
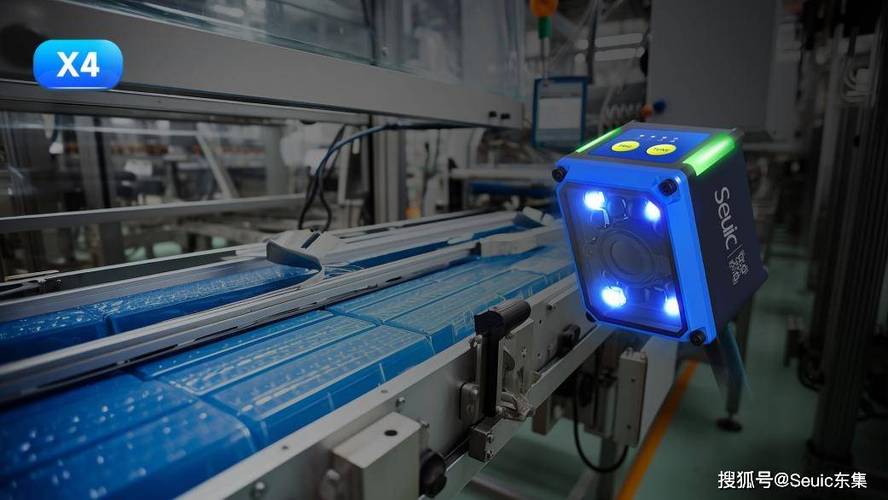
集成在自动化产线传输带上的固定式视觉读码器

一物一码?别逗了,你连“物”的定义都没统一

行业内张嘴闭嘴“一物一码”,可什么是“物”?是单个零件、一个周转箱、还是一整个托盘?很多项目糊涂就糊涂在这里。 我们做过一个变速箱装配线的二维码(工业追溯)。壳体来自压铸厂,上线时是单件码;然后装齿轮、轴、轴承,每个子件又有自己的码。结果装配完,一个总成壳体上贴了六个码,产线末端的读码器不知道该以哪个为准。后来我们痛下决心,在MES里建立了码的“父子转换”逻辑——总成诞生时,所有子件码自动失效并归集到一个新生成的“总成追溯码”下。这个逻辑听着简单,实现起来差点把数据库的关联表写炸了。 💡 这背后藏着一个更深的坑:追溯颗粒度与成本的失衡。追到单件固然精确,但假如你的产品价值仅几十元,单件赋码的管理成本可能远超产品本身。有些场合,批次码加关键工序时间戳,反而更经济有效。 问:如果我的产品返修率高,是否值得做到单件追溯? 答:看返修的类型。如果是装配误差引起的可逆性返修,单件追溯能帮你精准锁定是哪个工位、哪个工具造成的偏差,绝对值。但如果是材料疲劳这类批次性问题,追溯到炉号或供应商批次就够了,没必要把钱花在单件码上。记住一点:追溯的深度要匹配质量分析的粒度,过度追溯不仅是浪费,还会把数据分析人员淹死在数据的海洋里。

数据有了,然后呢?——追溯闭环的最后一公里

数据有了,然后呢?——追溯闭环的最后一公里
二维码采集的数据终归要用来做些什么。可惜大多数项目止步于“大屏展示”。漂亮的图表滚动着扫码率、直通率,但质量工程师从来不看。因为他们真正需要的是——当市场端出现客诉时,能五分钟内反向定位到哪一个工位、哪一把扳手、哪一个批次的来料。 去年我们打通了二维码(工业追溯)系统与PLM、ERP的接口。深圳一家客户的产品在海外被投诉漏油,通过扫描退回件上的二维码,我们在系统中逆向追出:该品在装配环节的第7工位,使用过一把扭矩值偏移超标的定扭扳手,而这把扳手在那一个小时内装配的另外23件产品可能都存在隐患。系统自动把这23件的序列号推送给售后部门,主动召回了半数,避免了大规模索赔。那一刻,我才觉得我们做的追溯有了血的温度。 可惜这样的闭环案例依然罕见。更多的工厂,追溯数据就像被封存在硬盘里的旧档案,落满了灰。 写在最后的碎碎念:二维码(工业追溯)从来不是一个“上系统”的IT项目,而是一场涉及工艺、设备、人性、数据模型的系统工程。它需要你俯下身子闻闻车间的机油味,也需要你抬得起头设计数据流转的架构。别信那些告诉你“扫一扫就搞定”的忽悠——真的,没那么简单。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:做了十年工厂二维码追溯,我为什么说90%的项目都跑偏了 https://www.dachanpin.com/a/tg/59893.html
赞 (0)
射频识别(RFID)实战:一位老工业人的踩坑与顿悟
上一篇 2026-06-18 01:36:40
工业区块链落地实录:那些坑与惊喜
下一篇 2026-06-18 02:14:40

相关推荐

  • 车轮上的星河:车联网编织的移动诗行

    当车轮碾过晨光里的露珠,当仪表盘映出晚霞的余晖,现代出行早已不只是从起点到终点的简单奔赴。车联网如同无形的丝线,将钢铁机器与数字世界温柔相连,让每一次启程都成为一场与科技共舞的诗意旅程。它不是冰冷代码的堆砌,而是赋予交通工具感知、思考与交流的能力,让奔波的路途也能流淌出温暖的韵律。 曾经,汽车是孤独的移动空间,方向盘握在手中,窗外的风景是唯一的陪伴。如今,车…

    2025-09-15
  • 设施布局的真相:为什么你的工厂总是“差点意思”?

    在制造业泡了二十年,我见过最离谱的设施布局——一台冲床屁股对着墙,操作工每次上料得绕三米远。厂长说“地儿就这么大”,我差点没把咖啡喷出来。说实话,80%的工厂效率瓶颈,根子在布局上,而不是人懒或设备烂。 迷宫一样的车间,谁之过? 很多老厂,设施布局就是历史遗留的缝合怪。加一条线,见缝插针;添台设备,哪有空塞哪。五年下来,物流路线图堪比蜘蛛网。我见过一个注塑车…

    2026-06-14
  • 表面处理:别再只盯着机床了,这份“面子工程”才是工业的里子

    上周去一个做精密零部件的厂子,老板拉着我诉苦:“机加工精度都干到μ级了,结果发到客户手里,没俩月就锈了!”我一瞅,零件边角处已经泛起黄斑——得,又是个栽在表面处理上的案例。说实话,这种事见得太多,都替他们肉疼。当年我在车间实习,师傅就念叨:活儿再漂亮,最后那层皮没整好,全白搭。 表面处理:被严重低估的“工业裁缝” 很多人一提到制造,满脑子都是五轴联动、车铣复…

    投稿 2026-07-23
  • 直接数字控制(DDC):制造业底层控制的不老核心

    十几年前跑工业现场,见过建材厂窑线的老班长,守着三台模拟调节器连午饭都不敢去吃,就怕温度飘了出一炉废砖。现在呢?进任何一家有点规模的加工车间转一圈,屏幕上跳动着每台设备的进给参数、温控曲线,出了零点几的偏差系统自动就掰回来了。这就是直接数字控制(DDC)在默默干活。 到底什么是直接数字控制(DDC)?说点人话 说直白点,就是用数字计算机直接接管被控对象的闭环…

    投稿 2026-08-27
  • 藏在烟火气里的舌尖故事

    下班拐进巷口时,总能闻到老张家面馆飘来的葱油香。那股子香气不霸道,却像只温柔的小手,勾着人不由自主往店里走。木质招牌上的 “老张面馆” 四个字被油烟熏得有些发黑,却比任何精致的灯箱都让人觉得踏实。推开门,玻璃门上挂着的塑料风铃叮当作响,里屋已经坐了大半桌人,嗑瓜子的声音、碰碗的脆响和老板的吆喝声混在一起,热闹得让人心里发暖。 找个靠墙的位置坐下,不用看菜单就…

    投稿 2025-09-04

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息