上次去客户车间,一个做了二十年的老师傅指着一套夹具骂了句脏话。骂什么呢?——夹紧力计算明明够,但零件就是飞出来了。说实话,这事儿我一点不意外。因为我见过太多人把工装夹具设计想得太简单了,画个底座、加两个压板、打几个孔,齐活。真的齐活吗?出了事才知道疼。
设计,真不是画个图那么轻松
夹具的灵魂在定位和夹紧,但有多少人对着手册抄了个六点定位就觉得自己懂了?我最烦那种“标准结构”的套图——完全不顾零件来料状态。比如铸件毛坯,你用了两个光孔定位,现场调了三天,废品率还是15%。为什么?因为毛坯孔偏得一塌糊涂。✅ 这时候不用粗基准用啥?但很多人死磕。
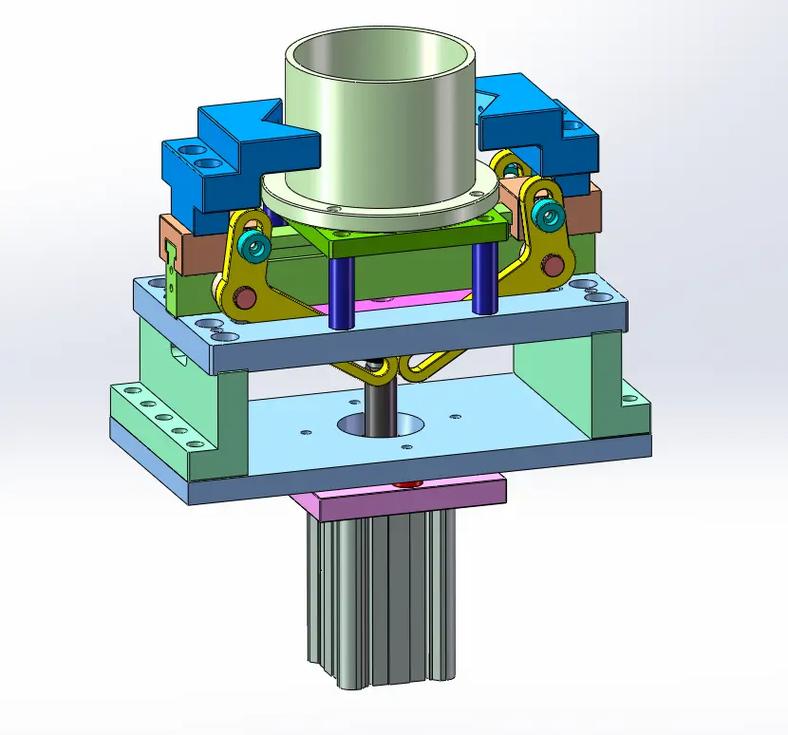
我曾经在一个自动化项目里栽过跟头。一套气动夹具,节拍算得特漂亮,结果夹紧的时候工件翘起0.3mm,机器人抓取直接撞针。拆了重做,发现压紧点离定位面太远,力臂一放大,变形就来了。❗ 所以现在我都跟新人讲:先把受力简图手画一遍,别一上来就拽三维。软件不告诉你哪里会弯。
问:定位销经常磨损,换了好几种材料都不行,咋办?
答:别光盯着硬度。如果频繁装卸,导向部分一定要设计成快换结构,同时用Cr12MoV淬火至58-62HRC,再做个DLC涂层。我试过,寿命直接翻了3倍。而且注意,销子根部倒角千万别小,应力集中一断,整个夹具就废了。
材料与热处理:血泪教训值一套房
有人觉得45钢调质万能,但做定位板的时候,调质变形能让你怀疑人生。有一次我偷懒,一套夹具全用45钢,结果用了半年定位面压出坑,精度丢了0.1mm。客户反手一个投诉。后来换Cr12MoV,真空淬火加冰冷处理,尺寸稳得像焊死了一样。
不过话说回来,也不是所有地方都要上高端材料。像一些简单的支撑块,我就爱用Q235,便宜,承受冲击还不断。曾经有个方案,供应商忽悠用不锈钢,成本翻倍,但根本没腐蚀环境——纯属浪费。💡 所以选材要看工况:载荷、频率、有无冷却液、是否防锈。简单一句:别傻堆料。
问:夹具的底板厚度怎么定?老感觉刚度不够。
答:经验公式是板厚≥定位销间距的1/10,但实际振动大的时候得加筋。我一般用有限元扫一下模态,低于80Hz就必须加强。不然共振起来,表面粗糙度全毁。曾经有个案子,切削时啸叫,加了四条加强筋,立马安静了。
快换与通用性:那个效率陷阱
很多老板一上来就要快换夹具,仿佛有了快换节拍就能腰斩。可他们不知道,快换系统精度保持性是个大坑。比如零点定位系统,重不重磨?基准销磨损0.005mm,定位精度就偏移,你换得再快,加工出来的都是废品。❗ 所以快换的前提是:检测环节必须跟上。我建议每500次换型就用标准球测一次重复定位精度,超差立马换销子。
还有通用性。一套夹具想兼容七八种产品,听起来省,做出来就是张牙舞爪一堆压板,调机半小时……操作工恨死你。我现在的原则:超过三种产品,果断做模块化。液压快换单元成本高一点,但长远看省大钱。
问:气动和液压夹具怎么选?
答:看压紧力和响应速度。一般1吨以下、节拍>10秒就用气,便宜维护简单;大力或防震用液。但也别死板,现在电驱也很成熟,伺服扭矩控制能防过压,就是贵点。选型时候算一笔账:故障停机一小时,损失可能就顶一套液压站了。
写了这么多,其实核心就一句话:工装夹具这东西,看似简单,处处是坑。每一个倒角、每一个退刀槽、每一个差一个丝的公差,都可能让现场鸡飞狗跳。但话说回来,这也是乐趣所在——你精心设计的那个小结构,让加工稳如老狗,那种成就感,是真的爽。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工装夹具设计:那些年踩过的坑和偷过的懒 https://www.dachanpin.com/a/tg/60096.html