干了二十多年,最怕的就是磨削车间半夜来电话。铃一响,准没好事。不是烧伤就是振纹,要么尺寸飘了。说实话,磨削这活儿,看似简单——砂轮一转,火花四溅——但里头的门道,深着呢。
前几天去一家做精密主轴的厂,负责人愁眉苦脸:一批活,粗糙度要求Ra0.2,他们怎么也稳不住。我一看工艺单,好家伙,还在用十几年前的刚玉砂轮,修整参数全凭手感。这不出问题才怪。今天就想聊聊磨削加工里那些真正关键却容易被忽视的东西,顺便倒倒苦水。
💡 砂轮选不对,一切全白费
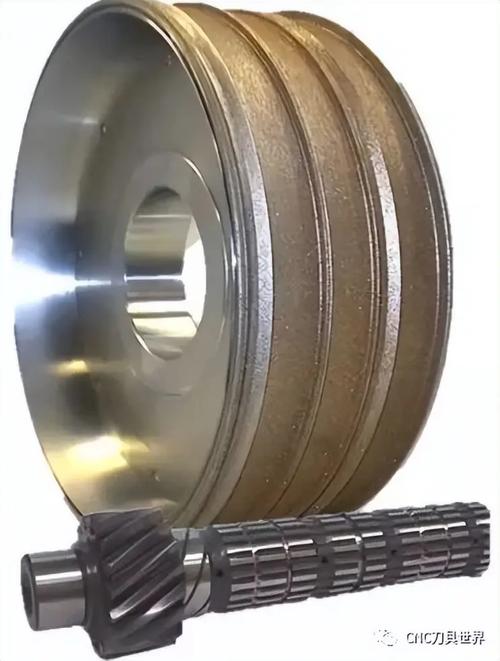
很多人以为磨削就是“硬碰硬”,砂轮越硬越好,其实大错特错。砂轮的自锐性才是灵魂。磨粒钝了得自己能脱落,露出新刃口,否则就是硬挤,热量瞬间飙升,工件表面烧伤、裂纹跟着就来了。尤其现在难加工材料越来越多——钛合金、高温合金、工程陶瓷——对砂轮的要求简直变态。
举个例子。去年我们接了一批航空叶片,材料是Inconel 718。起初用普通白刚玉砂轮,磨一个面修整一次,效率低得让人想撞墙。后来换了陶瓷结合剂CBN砂轮,同时把冷却压力提到20bar,情况才好转。但别以为换了超硬磨料就万事大吉。CBN砂轮修整要用金刚石滚轮,修整速比、进给量都得精确控制,否则砂轮表面形貌不对,照样振纹。我见过有工厂买得起进口CBN砂轮,却舍不得配在线动平衡系统,结果主轴振跳大,砂轮寿命大打折扣。这账,怎么就算不明白呢?
❗ 冷却液:被严重低估的变量
说到冷却,气就不打一处来。太多车间把那根冷却管随便一搭,液流偏了都没人管。磨削区温度动辄上百度,冷却跟不上,不但工件热变形,残余应力大,严重的直接磨削裂纹。尤其是淬硬钢磨削时,冷却不足瞬间产生二次淬火层,硬度梯度乱七八糟,后期使用中突然断裂的案例我亲手处理过好几起。
现在讲究高压大流量冷却,喷嘴要正对接触弧,必要时还得加超声辅助,让切削液渗透到磨粒-工件界面。还有清洁度问题。磨削液中混入微细切屑和磨粒,像泥浆一样循环,等于用砂纸打磨自己,粗糙度能好才怪。所以磁性分离器、纸带过滤、甚至离心机,该上就得上。你没钱?那就勤换液,别等发臭了才想起来。
问:为什么有些精密磨削表面会有周期性振纹?
答:周期性振纹多半是强迫振动,源头最常见的是砂轮不平衡或主轴轴承问题。动平衡必须在线做,因为砂轮修整后会破坏原有平衡。还有传动皮带磨损、地基振动传递,甚至液压站干扰。我们遇到过一次诡异情况:振纹只在下午出现,最后发现是隔壁冲压车间的压力机正好在特定时段开机,振动通过地基传过来。所以诊断时别光盯着磨床本身,周边环境也得查。
✅ 在线测量:告别“盲磨”时代
传统磨削靠定程控制,磨到火花变小就停。但热膨胀、砂轮磨损都会让实际尺寸跑偏。现在的趋势是主动测量与控制。比如内圆磨削用轴向或径向测量头,实时反馈给数控系统,补偿砂轮磨损和热变形。我们一条曲轴磨削线上用了MARPOSS的在线量仪,CPK从1.0提到1.67,报废率大幅下降。不过这套东西不便宜,而且环境要求高,测量头怕脏怕撞,维护要跟上。
更高级的是声发射监测系统。通过捕捉砂轮与工件接触时的超声信号,能判断磨削状态——比如是否空程、是否烧伤、砂轮是否不锐利。我试用过德国某品牌,确实灵敏,连砂轮表面微裂纹都能听出来。但调试复杂,阈值设定需要经验积累,不是买来就能用。所以说,再好的技术,最终还得靠人。
问:磨削加工中工件表面出现螺旋纹怎么回事?
答:螺旋纹一般是修整参数不当或砂轮端面振摆过大。修整时滚轮速度与砂轮速度比值不合适,或者修整器导轨间隙大,修出的砂轮表面有螺旋状高低点,磨削时复制到工件上。另外头架顶尖跳动、尾座压力不匀也会导致工件旋转不平顺,产生螺旋痕迹。先打表查砂轮主轴轴向窜动,然后修整两遍,最后微调尾座力,多半能解决。
🚀 缓进给与高速磨削:效率与质量的平衡木
这几年搞生产效率提升,都在推缓进给深切磨削(Creep Feed Grinding)。一次切深几毫米,直接把毛坯磨成型,替代铣、刨甚至拉削。但机床刚性、砂轮透气性、冷却压力得全面跟上,否则立马烧伤,工件变形。我们给某液压件厂规划了一条梳刀磨削线,用大气孔陶瓷砂轮,冷却压力30bar,油基切削液,效率提升三倍,成本反而降了。但前期的工艺试验,足足做了两个月,试错成本不低。
高速磨削又是另一个极端,砂轮线速度超过100m/s,甚至150m/s。热量来不及传入工件,表面完整性反而好。可是对机床的动态特性要求极高,主轴动平衡、防护罩强度、砂轮破裂防护,一点马虎不得。CBN砂轮高速磨削铸铁或淬硬钢,有时能直接达到镜面,效果惊艳。不过实话实说,国内很多企业设备底子薄,高速磨削风险大,一味追高不现实。
🧑🏭 磨削的未来:数字孪生与智能化
聊点新鲜的。工业4.0浪潮下,磨削加工也开始搞数字孪生。通过传感器采集磨削力、功率、振动、声发射等数据,结合模型实时预测磨削质量,自动调整参数。有一家欧洲磨床厂展示了他们的“自适应磨削”系统,能根据砂轮磨损状态动态优化进给曲线,在保证质量的前提下缩短节拍。我看演示时挺激动,但冷静下来想,这类系统对工艺数据的积累要求太高,没有三五年持续迭代,很难真正落地。不过方向没错,得有人先去趟路。
另外绿色制造压力下,少无冷却磨削(MQL)、冷风磨削也在探索,试图减少油雾污染和废液处理。效果目前还局限在特定场景。毕竟磨削热是硬伤。低温辅助磨削用液氮冷却,效果显著,但成本和安全问题还要解决。技术总在螺旋式进步——有些老方法被重新捡起来,比如用植物油基微量润滑,生物降解性好,某些铝合金磨削效果居然不赖。
好了,啰嗦这么多。说到底,磨削加工是厚积薄发的行当,理论弄透,经验攒足,还要敬畏细节。那些看起来不起眼的——砂轮修整笔的尖锐度、冷却液浓度检测、恒温车间地基隔振——往往决定了最终质量。别总想走捷径,该交的学费,迟早要交。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:磨削加工到底难在哪?一位老工程师的车间笔记 https://www.dachanpin.com/a/tg/60156.html