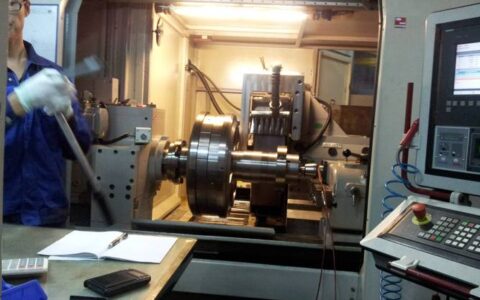
干了这么多年机械加工,最让我头疼的不是公差,不是材料——是那个鬼魅般的振动。你听着主轴嗡嗡响,看着纹路在工件上爬出来,心都跟着颤。那次加工一套航空铝合金薄壁件,壁厚才2mm,颤振一起来,直接废了。表面粗糙度Ra 3.2?不可能!全是鱼鳞纹。后来想了个土办法——把主轴转速降了20%,再塞块阻尼胶泥在背面,安静了!你说神不神奇。

别迷信教科书:振动的源头往往出人意料
很多人一说到颤振就查刀具动平衡。没错,刀具不平衡是诱因。但更邪门的是工件装夹。你想想,一个薄板件,悬伸长点就成了弹簧板,切削力一激,夸嚓——共振了!还有个容易被忽略的:主轴拉刀力。有次我们一台老CNC,振动时断时续,最后发现拉刀机构磨损,刀柄没拉紧,气隙引起的高频尖叫,那声调像指甲刮黑板。
说实话,对付振动得先会“听”。经验足的师傅能听出是低频结构振动还是高频刀具颤振。前者轰轰响,后者尖锐刺耳。现在也有数字化手段,比如在主轴箱贴个加速度传感器,连上频谱分析仪。但别全信数据,有时候传感器贴的位置不对,捡到的全是环境噪声。
💡 实战问答:那些书上不写的痛点
问:铣削薄壁件时,转速已经调得很高了,为什么反而振动加剧?
答:高转速不一定好。薄壁件固有频率低,转速升高,切削频率可能正好撞上它的固有频率,产生剧烈颤抖。我习惯先用锤击法测一下工件的一阶固有频率,然后调整主轴转速,让刀齿通过频率避开它。比如固有频率是600Hz,那就别用12000rpm——因为双齿铣刀此时通过频率是400Hz,虽然不重合,但你要算倍频!有时候半频成分也激振。更稳妥的办法?降低转速到8000rpm,增大每齿进给量,保证切削层厚度,反而稳了。
问:买了最新的减振刀柄,怎么感觉没效果?
答:减振刀柄不是万能药。它的阻尼特性针对特定频率范围,你买的时候看清楚——是抑制高频颤振还是低频结构振动。有的刀柄里面是阻尼油和配重块,对高频有效;低频则需要大质量块。还有,刀柄和机床主轴锥度的配合精度直接影响振动传递。HSK空心短锥其实比BT锥度抗弯刚性更好,尤其在五轴铣削时。不过话说回来,如果你的机床本身刚度差,换个刀柄也白搭。

玩转切削参数:一个被低估的振动杀手
都说切削三要素——转速、进给、切深。可多数人只调转速,忽略了径向切深(ae)的魔力。来,看一个实例:加工钛合金叶盘,原本用满刀槽铣,ae=10mm,振得凶。改成径向分层,每次ae=3mm,走多刀,振动瞬间消失。为什么?因为减小径向切深,切削力小了,而且切削弧区变了,能量分散。同样的,轴向切深(ap)也别贪多。我个人偏爱“薄切快跑”策略,尤其用球头刀精加工曲面时,ap=0.3mm,进给可以给到3000mm/min,表面光亮如镜!
还有个阴招——逆铣和顺铣的切换。通常顺铣表面质量好,但在薄板边缘位置,逆铣反而让切削力指向工件内部,减少边缘弹振。得试,没有绝对。有时候刀具路径的走刀方向稍微拐个角度,激振频率就变了。CAM软件里的“摆线铣削”或“动态铣削”其实就是恒定切削弧长,避免满刀切入冲击,对抑制振动很有效。✅
不过说真的,再怎么优化参数,刀具磨损了照样振。我见过最冤枉的停机:新刀上去一切平稳,两小时后开始尖叫,操作工以为是转速问题,拼命调,最后发现刀尖积屑瘤长了一大坨。所以,定时检查刀具后刀面磨损VB值,超过0.3mm赶紧换。尤其在干式切削中,热磨损很快。
智慧监测:当老手艺遇上传感器
这两年工业物联网火得不行,我们也折腾了一套主轴振动监测系统。在主轴前端装三轴MEMS加速度计,数据通过蓝牙传到手机App。设定预警阈值后,一旦振动加速度均方根值超过2g,自动提醒换刀。但麻烦的是,不同工件、不同程序,基线不一样。你得让系统自学习一个周期。最搞笑的是有次,警报狂响,以为主轴要废了,结果是个灯架松了,传感器线被风扇吹得乱晃——所以,人还是不能懒。
还有厂家推“切削颤振云诊断”,把振动信号上传云端分析,告诉你当前是何种颤振,并给出参数调整建议。听着聪明,但你敢把高端航空件加工的安全寄在云上?我更信实时性,边缘计算更靠谱。在机床上装个小工控机,跑个快速傅里叶变换都不叫事儿。❗

总之,铣削振动这个老问题,新工具能帮忙,核心还是人对过程的理解。刀具-工件-机床,三者就像跳舞,你得摸清谁的步子慢了,谁又抢了拍。下次再遇到振刀,别瞎调——先摸一下工件、听听声音、看看切屑形状。经验,往往就藏在这些细节里。
💡 最后啰嗦一句:安全永远第一。振动剧烈时别硬撑,立刻退刀,检查松动。好设备是养出来的。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铣削加工振动控制:老工匠不愿外传的实战技巧 https://www.dachanpin.com/a/tg/60692.html