你问我干切削到底行不行?——先让我把裤腿上的切屑抖干净。上个月那批304不锈钢,我图省事没用切削液,结果怎么着?刀片寿命直接腰斩,工件表面像被狗啃过。说实话,切削液不是万能的,但没它很多时候是万万不能的。可有些场合,干切反而更靠谱……你看,这行当就是这样,从来就没有非黑即白的答案。

切削液,是爱还是债?
有个事我一直耿耿于怀。早年在模具车间,师傅教我们“浇透浇足”,结果车间雾气朦胧,地上黏糊糊,号称“上帝在机床上泼了洗脚水”。现在想笑,但当时真摔过跤——踩到油渍,人仰马翻。更别提那笔账:乳化液换一次几千块,废液处理又得花钱。可你不用行吗?钛合金高速铣的时候,切削区温度能上800℃,没冷却,刀具磨损快得像流水,表面还会烧出氧化皮,恶心!💡 后来我用微量润滑(MQL),就喷一点点油雾,效果奇佳,还环保。但别高兴太早,MQL对软件、喷嘴位姿要求极高,稍有偏差,刀具就像渴死的骆驼。
所以,选冷却方式的头一条:看材料、看工艺、看成本容忍度。比如铸铁,自带石墨润滑,干切是常态,省心。铝合金?粘刀是家常便饭,必须浇透,不然积屑瘤让你怀疑人生。可要是加工淬硬钢,某些涂层硬质合金刀具偏偏适合干淬硬层,切屑带走大部分热量,反而避免了热裂纹。对吧,这行当就没有标准答案,只有“看你兜里有多少、订单急不急”。

刀片崩了,先别骂采购

搞过加工的,谁没对着崩刃的刀片爆过粗口?我有一回,新刀片上去三刀就碎,当场就想把供应商电话拉黑。冷静下来,拿放大镜看断口——典型的切屑堵塞导致沟槽磨损,最后崩刃。其实很多崩刃不是刀片质量,而是参数没配对、路径不合理。尤其是那些花里胡哨的新涂层,什么AlCrN、TiSiN,卖家吹得天花乱坠,可前提是你的切削速度得够,否则涂层优势根本发挥不出。
问:切削参数到底怎么定?网上表格一堆,能直接用吗?
答:不能!那些表格只能算安全起点,实际必须听声音、看铁屑。比如车外圆,切屑连续卷成深蓝色是理想状态;如果黄白碎屑四溅,要么速度太慢,要么刀尖钝了。另外有个诀窍:把切屑形状拍下来,和刀具样本上的对比,很多问题一目了然。还有,别迷信高线速度,适当的进给和切深配合更重要,尤其是难加工材料,低走刀量大切深反而易打滑振动。
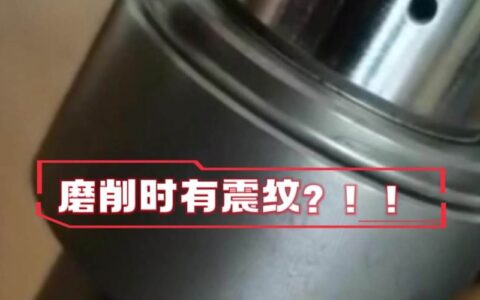
问:振动纹实在消不掉,除了降参数还能怎么办?
答:哈,这个问题值钱!振动不只是参数问题。先检查刀柄夹持长度,能短则短;其次,用非圆截面刀柄(像三棱型)或减振刀杆,成本高点但治本。还有一招:改变进给方向,别死守着顺铣,试试逆铣,或者程序里加个微小周期进给变化,打乱再生颤振频率。我靠这个救过好几单航空框件,差点废掉的活。
说到这,我忍不住吐槽一下某些“仿真优化软件”。❗鼓吹一键生成完美参数,实际连你的主轴跳动和导轨间隙都不知道,生成的刀路能把悬伸长的镗刀振出花来。不是软件不行,是数字化必须匹配现场检测和人员经验,否则就是空中楼阁。
表面光洁度上不去?可能是你忘了“基本功”
昨天有个徒弟问我,铣出来的表面总是发雾,明明参数一样。我去机床边一看:刀柄里甩出积累的油泥,主轴锥孔没擦净。就这么个小细节!拿无纺布蘸酒精擦几遍,再打表测跳动,锐减0.003,重切一板,光洁度立刻提升一档。很多时候,我们盯着刀具、涂层、编程,却忘了机床的原始精度和清洁度才是地基。
还有切屑处理!别小看。加工深腔,排屑不畅,二次切削分分钟刮花表面。我习惯用大流量内冷冲屑,或者用带断屑槽的刀片,甚至编程时故意让刀具偶尔退刀停顿,让切屑飞出。这些招数,教科书上可不写。

最后聊聊未来的事。现在大家都在喊智能制造、数字孪生,可切削加工的物理本质还是那点事:刀刃楔入工件,塑性变形、断裂分离,热量、力、振动交织。不过传感器和自适应控制确实让加工进化了。装上主轴功率监控,刀具磨损趋势一清二楚;在线视觉检测切屑形态,自动调参数,这些已经在高端车间落地。但我得提醒一句:别盲目追新,先把眼前的铁屑形态读懂,再说其他。✅
干这行二十年,深刻体会到:机械加工(切削)不是玄学,但绝对是一门需要感觉和思考的手艺。数据有用,可不能替你做判断。夜深人静,听机床平稳切削的“咝咝”声,比任何报表都踏实。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:干切削还是湿切削?机械加工(切削)老师傅的真心话,句句扎心 https://www.dachanpin.com/a/tg/60687.html