设施布局这事儿,说简单也简单——把设备、工位、仓库、通道摆一摆嘛。说复杂,那真能让你掉层皮。你问问那些投产半年还在调布局的工厂负责人,哪个不是一肚子苦水?当初画图纸的时候觉得特顺溜,机器搬进去一试,完蛋!叉车掉头都费劲,物料走的路线比早高峰的市中心还堵。
但偏偏很多厂,规划阶段舍不得花钱请人好好设计。老板拍脑门,工程师凭经验,随便画几个方框,把设备塞进去。空间够不够?感觉差不多。物流动线合不合理?似乎能走就行。等到真投产了,才发现——物料搬运距离长到离谱,半成品堆积如山,车间里到处都是找不到的“临时存放点”。这时候想改?设备地基都浇好了,管道也接上了,挪一台的成本比买台新的还高。只能一边骂一边忍,产能永远卡在布局这个瓶颈上。
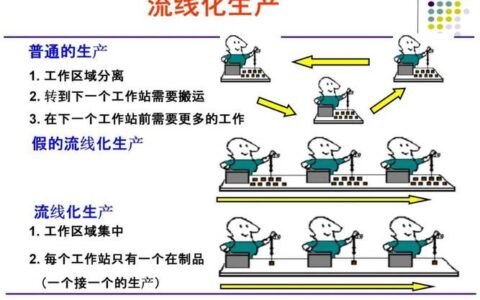
说到底,设施布局的核心不是摆东西,是摆“流动”。物料、人员、信息,得像水一样自然流动,别让它们走回头路,别让它们交叉打架。这才是精益思想的精髓。可现实呢?很多工厂的布局图,乍一看挺整齐,仔细一瞧——原料进来,左拐,右拐,穿过包装区,再拐进加工区,最后成品又从同一条路出去。开玩笑呢?这叫流动吗?这叫迷宫。

所以,基本原则得守住了:流程化布局,按工艺流程排布设备,尽量避免迂回和交叉;空间要紧凑但留够操作维护空间;还得有弹性,万一产品换代,也能快速调整。说起来简单,做起来全是坑。比如,空间紧凑和物流通道宽度的矛盾——通道窄了,叉车转不过弯;宽了,又浪费面积。怎么平衡?有经验的规划师会先用数据说话:算出高峰期的物流量,模拟叉车运行轨迹,再定通道宽度。而不是一拍脑袋:两米五差不多了吧?
单元布局:多品种小批量的救星?
问:我们车间主要做多品种小批量,产品经常变,布局该怎么搞?总不能三天两头挪机床吧。
答:小批量多品种,千万别把设备按工艺路线固定得死死的。见过那种“机群式布局”吧?车床区一堆车床,铣床区一堆铣床,一个零件从车到铣、钻、磨,要横穿大半个车间。批量大的时候还好,批量小、品种多,那在制品库存简直要了命。这时候就要考虑单元式布局。把加工某个家族零件所需的不同设备凑成一个单元,一个单元就是一个微型生产线。零件进来,在单元内完成全部或大部分加工,再出去。物流路径短得令人感动。当然,前提是你要先做好成组技术分析,把零件按工艺相似性分好家族。否则单元就是个摆设,设备利用率低到让你怀疑人生。

说实话,单元布置也不是万能。如果产品家族太分散,要建很多单元,那投资就大了。或者有些设备太贵、利用率又低,硬塞进每个单元不现实。这时候就得权衡,混合布局可能更实际:主要部件用单元线,通用工序保留机群式,中间用AGV或传送带衔接。看,又是平衡的艺术。
数字化时代,布局还能“虚拟”一把
现在稍微有点追求的工厂,布局方案都要先跑一遍仿真。数字孪生了解一下?把车间模型往软件里一丢,设备、人员、AGV、物料全都参数化,模拟跑上几天,哪里拥堵、哪里等待、哪里利用率低,数据摆得明明白白。看完仿真报告,你恨不得把当初的设计师揪过来——看看你干的好事!但骂归骂,这钱花得值啊。提前发现瓶颈,总比建好了再敲掉强。
问:我们厂想上AGV,布局上要注意什么?我看有些厂AGV跑得乱七八糟,动不动就死锁。
答:AGV对布局的挑战,主要是通道设计和人车分离。AGV需要清晰的导引路径,不管是磁条、激光还是SLAM,路径上不能有突然的障碍物。所以布局时就要把AGV的通道独立出来,宽度至少比AGV车体宽300mm以上,还要考虑转弯半径。更头疼的是人车混流——工人走来走去,AGV为了避障频繁停车,效率惨不忍睹。解决办法:要么从物理上隔离人和AGV(护栏、标线),要么上更智能的调度系统,动态规划路径。但调度系统再牛,也架不住布局本身的硬伤。比如,主通道上交叉点太多,那是神仙难救。所以,布局初期就用仿真模拟AGV运行,绝对是避免后期尴尬的捷径。
还有,别忘了数据接口的预留。智能工厂,设备要联网,MES要采集数据,每个工位旁边至少留好网口、电源、气源,甚至5G信号覆盖。别等设备进场了才想起来,这儿缺根网线,那儿少个插座。布线混乱的地方,布局再好看也是白搭。
那些年,我们踩过的布局坑
分享几个活生生的案例(血泪教训)。
坑一:过度追求“整整齐齐”。某老板参观德国工厂,看着人家横平竖直的布局,喜欢得不得了。回来也照着排,设备、管道、工装全摆成一条线。结果呢?工艺流程其实是U型更合理,硬掰成直线,物流走了回头路,效率反而降了20%。为了好看牺牲流动,亏不亏?
坑二:忽视后期维护空间。生产线设计得密密麻麻,设备贴着设备。刚开始挺美,产能高。但等设备要检修时,傻眼了——维修人员挤不进去,吊装空间没有,换个大部件得拆周围一台机器。停线时间凭空翻倍。所以,布局时一定要把维护空间标出来,甚至做一下维修可达性分析。
坑三:对未来变化的傲慢。“我们的产品三十年不变!”结果呢?市场打脸快得很。产品一升级,产线就得调整。当初所有固定设施(地基、重载传送带)建得太死,改造成本超高。现在都讲究柔性布局,用可移动的轻型设备、快换工装,甚至轮式工作站,说调就调。别把厂房建成永久纪念碑。
说到底,设施布局是一个动态优化过程,不是一锤子买卖。投产之后,还要持续收集数据(比如通过MES的物流时间记录),发现新的瓶颈,不断微调。哪怕只是挪一个料架,可能都会让操作工少走两步路——别小看这两步,一天下来省多少时间?一年呢?
最后,如果你正准备规划新车间,或老车间改造,记住:先虚拟,再现实;先流动,再固定。花点钱做仿真,费点神做数据收集,比拍脑门决策强一百倍。
好了,吐槽完毕。回去看看你们的车间,有没有需要优化的布局?有的话,赶紧动起来,别等。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:设施布局:规划时偷的懒,投产都是要还的 https://www.dachanpin.com/a/tg/60307.html