说真的,第一次买等离子切割机的时候,我摔过大跟头。
那时候觉得功率越大越好,结果切薄板全是挂渣!——就是那种你用小锤子敲半天都掉不下来的硬渣。后来才知道,等离子这玩意儿,根本就不是一个“大力出奇迹”的玩具。
等离子的核心秘密:弧,不是火
很多人以为等离子切割跟气割差不多,都是烧。错大了。等离子弧的温度能飙到2万度,但它不是靠燃烧金属,而是靠高速电离气体把金属吹开。所以它几乎什么导电材料都能切——不锈钢、铝、铜,手到擒来。但你要是拿它去切生锈的厚板?等着换电极和割嘴吧,一个上午换三套都是常事。
我见过最离谱的操作:有人拿空气等离子切割去水下加工,还纳闷为什么总断弧。他完全不知道空气里的水汽对电弧稳定性是毁灭性的。❗如果你车间湿度大,老老实实加干燥器,或者改用氮气做辅助气。别省那点钱,一套好的易损件比一罐氮气贵多了。
选机器:别被“数控”俩字忽悠瘸了
现在满大街的数控等离子切割,价格从几万到几十万都有。但说实话,80%的厂子搞个半自动小车就够了,真的没必要上全龙门。除非你天天切异形件而且批量大。我之前跟一老板聊,他花四十万上了套进口系统,结果操作工嫌编程麻烦,半年后几乎当手动用——那叫一个欲哭无泪。
💡 小提示:如果你需要开坡口,一定要选有割炬高度自动跟踪的机型。等离子割缝宽,高度一变,角度全废。没有弧压调高,全靠眼睛盯?那是上世纪的手艺了,现在的年轻人谁耐得住。
问:等离子能切多厚的板?
答:常规单台电源,碳钢最厚做到80mm没问题,但真正经济实用的范围在25mm以下。超过30mm,等离子和火焰切割的成本就开始逆转了。另外,不锈钢别超过40mm,铝别超过30mm,再厚就得考虑水刀。当然,如果你有600A以上的重型电源,切150mm也可以,但那个电费……你老板会心疼的。
问:为啥我切的件总是上宽下窄?
答:九成原因在切割速度和气体压力。速度快了,电弧滞后,下半部分没吹干净就凝固了;气压不足,吹力不够,熔渣翻上来。还有一成是割嘴用错了——小孔配大电流,瞬间烧坏,然后你切出来的东西就像狗啃的一样。✅ 记住:每换一次板厚,重新试调速度和气压,别懒。
易损件:那个吞金的小恶魔
电极、割嘴、保护帽,这哥仨是等离子的耗材大户。尤其割嘴,一个原装的动辄上百。有的厂子为了省钱买仿品,结果用半天孔就椭了,切割面全是斜纹。其实选对材质最关键:切不锈钢多的,要用铪丝电极;切铝为主的,注意氧化铝沾污,得勤清理。我见过最省的一个案例——人家在割嘴上套了个自制的小铜散热片,寿命延长了三分之一!这就是老师傅的智慧,说明书上永远不会告诉你。
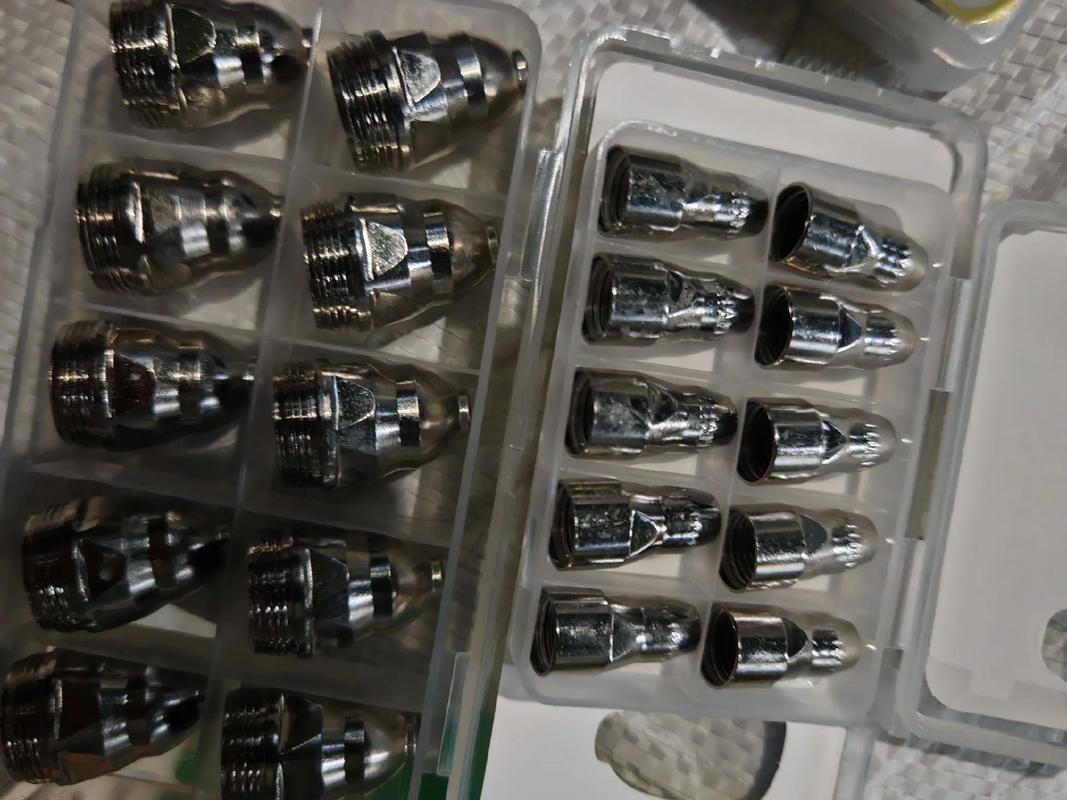
还有个巨坑:穿孔高度。很多人直接把割嘴贴到板面上起弧,喷溅的金属瞬间糊死喷嘴。正确做法是先用小弧穿孔,离板6-8mm,等穿透了再降到切割高度。就这简单一步,能让你一个月少换一半嘴子。❗
切割质量:不是越亮越好
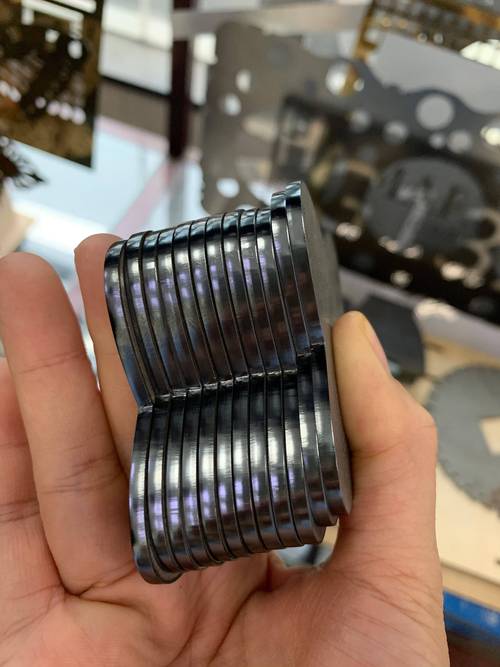
刚入行的时候,我追求那种镜面般的光亮切口。后来被总工骂了——切口发亮说明过热,晶粒粗大,反而影响疲劳强度。正常的等离子切割面应有轻微的竖直条纹,略带淡蓝色,那才是冷态高速切割的特征。当然,如果你切的是装饰用的不锈钢,那确实要亮;这时候就得用精细等离子,配搭专用气体,成本翻倍,但能省去打磨工序。
问:等离子和激光怎么选?
答:板厚大于6mm且预算有限,果断等离子。激光切薄板无敌,但超过12mm成本直线上升,而且厚不锈钢激光切割断面容易氧化发黄。等离子在中厚板领域仍然是性价比之王。不过话说回来,如果你接的都是精度0.1mm以内的活儿,那还是上激光,等离子天生就有0.3-0.5mm的锥度缺陷,补不起来。
所以啊,等离子切割这行当,看似粗犷,实则门道特多。下回再有人跟你说“等离子没技术含量”,你可以把这篇文章甩给他——当然,最好别告诉他你从哪儿看到的,保持点神秘感呗。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:等离子切割到底怎么选?我用血泪教训换来的避坑指南 https://www.dachanpin.com/a/tg/61280.html