搞焊接工艺快二十年了。说实话,头五年我基本在报废。气孔、裂纹、未熔合……这些缺陷把我折磨得够呛,好几次都想转行了。但焊接这玩意儿,一旦入了门,就像打通任督二脉,突然就顺了。今天不扯教科书上的东西,就聊点车间里真正有用的。
气孔:最恶心的缺陷,没有之一
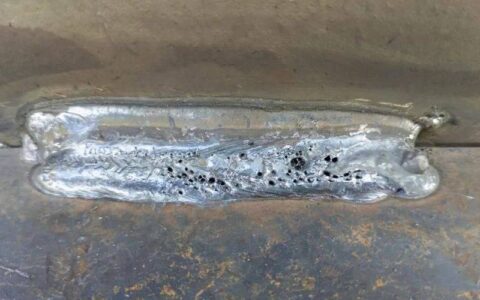
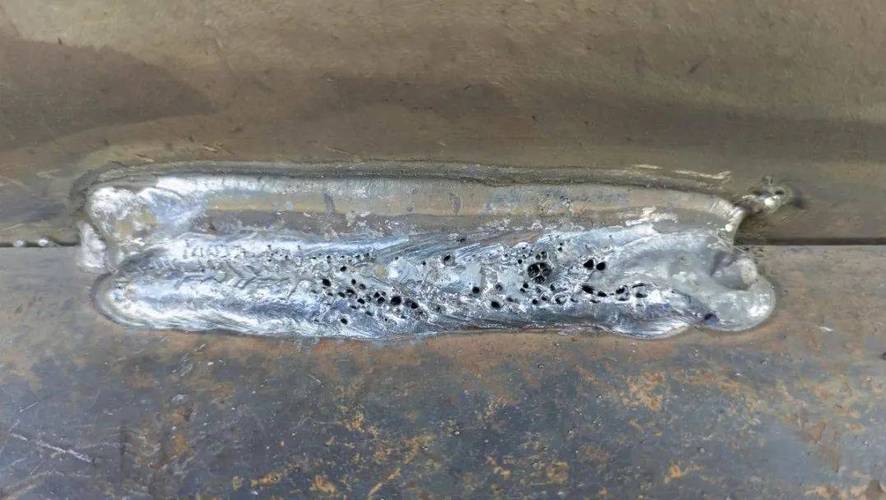
你正焊得起劲,熔池流动得也很漂亮,结果一敲开药皮——全是密密麻麻的小孔。像被虫蛀了一样。💡 气孔这事儿,十次里有八次是焊材没烘干。别听那些“焊条开封即用”的鬼话。我们车间现在执行的是:碱性焊条,350℃烘两小时,保温筒随取随用。有一次新来的实习生偷懒,焊条潮了也没管,结果一条压力管道焊完探伤,一整排气孔,直接返工一周。损失?小十万吧。
当然,还有一种气孔是氢气孔,晶亮的。那是坡口附近有油、锈、水分。❗ 记住:焊前清理比焊后修补重要一百倍。用火焰烤一下坡口,特别潮湿天气,有时候你肉眼看不见的水膜就藏在里面。
裂纹——这是真要命
如果说气孔恶心人,那裂纹就是赤裸裸的安全事故。尤其是延迟裂纹,焊完当时好好的,放一夜自己裂了。我碰到过最惊险的一次是冬天焊一个大厚度低合金钢构件,没预热,焊后也没保温。第二天一早上班,焊缝旁边一道长长的冷裂纹,差点把整个构件切穿。当时后背都凉了。
焊接工艺里对预热和层间温度的控制,真的不是摆设。参数表上写的“预热150℃”不是随便写写的——那是拿焊件的当量和化学成分算出来的。后来我们规定,厚板焊接必须用测温笔,每一道都要记录。💡 成本是高了点,但比起报废一个几十吨的铸件,值不值?自己算。
热裂纹呢?通常是硫、磷杂质太高,或者焊接应力太大。碰到过一批不锈钢焊丝,成分偏差,硫含量超标,焊缝中心线全是裂纹。从那以后,焊材进厂我们每批都抽检光谱。没办法,被坑怕了。
参数调不好?先把熔池看懂了再说
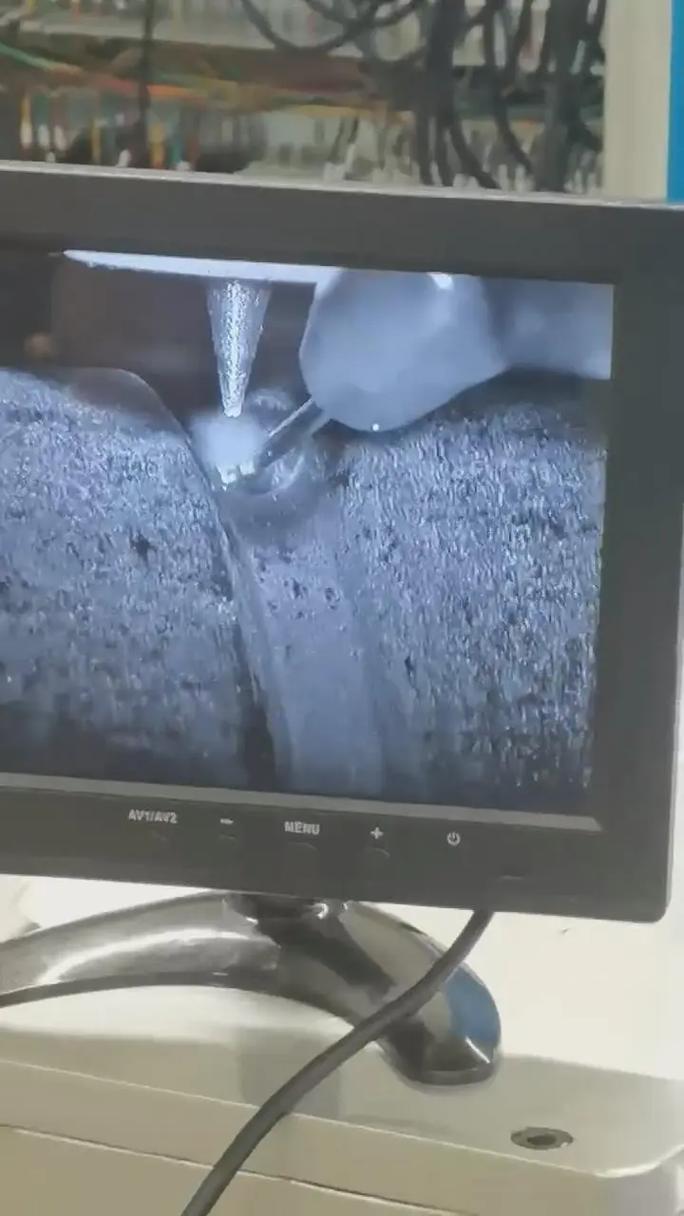
很多新手一来就问电流电压多少合适。参数表上明明有,照着做就完了?天真。焊机品牌不一样,地线夹的位置、工件大小、环境风速……全在变。真正的功夫,是读懂熔池。你盯着那个小金属池子,它是稀稀的像水,还是稠稠的像浆?稀了容易咬边,稠了融合不好。还有飞溅——突然噼里啪啦炸得凶,八成是电压高了或者干伸长度不对。
我调参数有个笨办法:先定电流,根据板厚、焊材直径。然后调电压,听声音。熔化极气保焊,那种密集的“滋滋”声,很均匀,就是对的。要是“噗噗”的断断续续,送丝不稳或者电感没调好。很多人不知道,焊机上的电感调节对飞溅和成型影响巨大。小电感,短路过渡快,适合薄板;大电感,熔深大,厚板更合适。这些书上可不讲那么细。
问:焊接工艺参数到底应该怎么确定?照着评定报告抄不行吗?
答:评定报告是门槛,不是最优解。PQR起的是限定范围作用,实际干活你还要微调。比如立焊,电流要比平焊小10%-15%,防止铁水下坠。再比如有风的时候,气体保护焊得加大气流量,或者干脆加挡风板。最靠谱的办法,是先焊试板,做宏观金相。看熔深形状、热影响区宽度。试板合格了,再上工件。这个时间省不得。我见过最狠的厂,直接拿工件当试板,焊完切角检验——浪费是大,但真不出问题。
问:焊接变形怎么控制?每次焊完都歪得不成样子,矫正费死劲。
答:变形这事儿,核心是对称施焊和反变形。先说反变形:焊前先预估收缩方向,人为掰过去两三度,焊完刚好弹回来。这需要经验,不同焊缝、不同板厚都不一样。再一个,对称焊法:比如一个大圆筒,两条纵缝,必须两个人同时焊,而且从中间往两头退焊。你要是从头焊到尾,准保扭成麻花。还有分层焊,每层焊完等冷却到室温再焊下一层,能减少累积应力。💡 现在有些厂用振动时效,消除应力效果不错,比热时效省能源。
这些年下来,越来越觉得焊接工艺是个系统工程。不是说你会引弧、会运条就叫会焊了。你得懂材料、懂应力、懂热处理,还得看得懂那份几十页的WPS。但说穿了,也没那么玄——多报废几次,多挨几次骂,自然就记住了。最后说一句:安全第一。紫外线、烟尘、烫伤,每一样都可能毁了你。护具戴好,抽风开足。留着好身板,才能继续跟这些钢铁较劲。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:焊接工艺:我交了十年学费才搞懂的坑 https://www.dachanpin.com/a/tg/61758.html